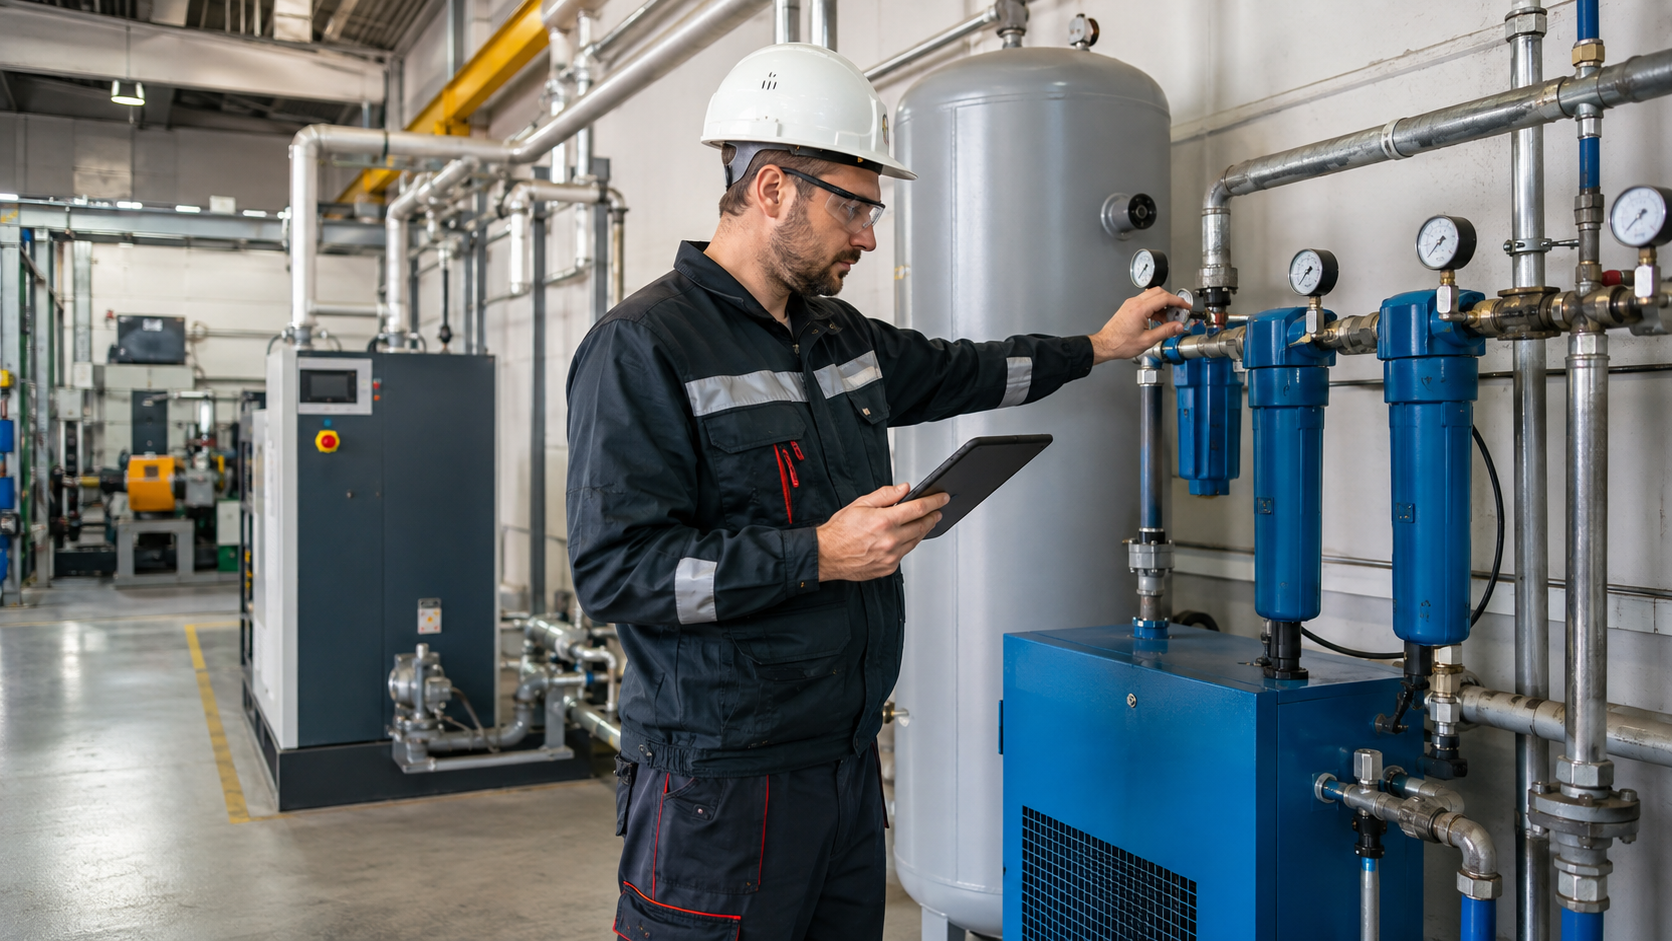
Optymalizacja instalacji sprężonego powietrza nie powinna zaczynać się od pytania, jaką sprężarkę kupić, ani od automatycznego obniżania ciśnienia. Najpierw trzeba ustalić, ile powietrza zakład rzeczywiście potrzebuje, kiedy pojawia się zapotrzebowanie oraz jakie ciśnienie i jakość są wymagane przy odbiornikach. Dopiero potem można prześledzić cały system – od wytwarzania, przez uzdatnianie i sieć, aż do sposobu wykorzystania sprężonego powietrza – i ustalić kolejność działań.
Jednym z częstych błędów jest leczenie objawu zamiast przyczyny. Spadek ciśnienia przy maszynie nie musi oznaczać za małej sprężarki, wysoki pobór energii nie musi oznaczać zużytej sprężarki, a duża liczba nieszczelności nie wyjaśnia automatycznie wszystkich strat. W systemie sprężonego powietrza źródło, sterowanie, zbiorniki, uzdatnianie, rurociągi i odbiorniki wzajemnie na siebie wpływają.
W skrócie: od czego zacząć optymalizację sprężonego powietrza?
Praktyczna kolejność analizy wygląda następująco:
- określić rzeczywiste zapotrzebowanie i profil przepływu;
- sprawdzić pracę poszczególnych sprężarek i sposób ich sterowania;
- rozdzielić pracę pod obciążeniem, na biegu jałowym i przy częściowym zapotrzebowaniu;
- ustalić wymagane oraz rzeczywiste ciśnienie;
- zmierzyć spadki ciśnienia w sieci i na elementach uzdatniania;
- ocenić zbiorniki i możliwości buforowania krótkich szczytów;
- sprawdzić osuszanie, filtrację i rzeczywiście wymaganą jakość powietrza;
- określić skalę nieszczelności;
- przeanalizować odbiorniki końcowe i tzw. sztuczne zapotrzebowanie;
- dopiero wtedy porównać warianty sterowania, konfiguracji sprężarek i zmian infrastruktury;
- osobno ocenić możliwość odzysku ciepła.
To jest kolejność diagnostyczna. Nie oznacza, że trzeba czekać z naprawą oczywistego wycieku do ósmego etapu. Chodzi o to, aby decyzje inwestycyjne wynikały z obrazu całego systemu, a nie z pojedynczej obserwacji.
Dlaczego trzeba analizować cały system, a nie samą sprężarkę?
ISO 11011 traktuje ocenę energetyczną sprężonego powietrza systemowo: od energii wejściowej aż do pracy wykonywanej przez odbiorniki. Norma dzieli system na trzy funkcjonalne części – wytwarzanie, przesył oraz zapotrzebowanie. To ważna wskazówka praktyczna: nawet bardzo sprawna sprężarka może pracować w nieefektywnym systemie, jeżeli ciśnienie jest zawyżone, sterowanie kilku urządzeń się „gryzie”, sieć ma duże opory albo odbiorniki zużywają więcej powietrza, niż wymaga proces.
Na dzień 21 sierpnia 2026 r. aktualnym opublikowanym wydaniem pozostaje ISO 11011:2013. W sierpniu 2026 r. ISO rozpoczęła prace nad kolejnym wydaniem, ale nie jest ono jeszcze opublikowaną normą. Podobnie ISO 8573-1:2010 pozostaje opublikowanym punktem odniesienia dla klas czystości sprężonego powietrza, przy równoległych pracach nad nową edycją.
Z perspektywy audytora warto więc oddzielić dwa pytania. Pierwsze brzmi: czy sprężarka jest sprawna i dobrze dobrana? Drugie – znacznie ważniejsze dla kosztu całego systemu – brzmi: czy zakład wytwarza dokładnie tyle sprężonego powietrza, ile potrzebuje, o odpowiednich parametrach i przy możliwie niskim koszcie energetycznym?
Kolejność analizy – 11 etapów od zapotrzebowania do odzysku ciepła
| Etap | Co trzeba ustalić | Najważniejsze dane i pomiary | Typowa decyzja po analizie |
|---|---|---|---|
| 1. Zapotrzebowanie | Ile powietrza zakład rzeczywiście potrzebuje i kiedy | przepływ, harmonogram produkcji, stany maszyn, dane produkcyjne | baza do dalszych decyzji |
| 2. Sprężarki | Które urządzenia pracują i jak są sterowane | moc, energia, ciśnienie, logi sterowników, wydajność | ocena konfiguracji źródeł |
| 3. Obciążenie | Ile czasu sprężarki produkują powietrze, a ile zużywają energię bez użytecznego przepływu | load/unload, VSD, moc chwilowa, godziny stanów pracy | korekta sekwencji i zakresów pracy |
| 4. Ciśnienie | Jakie ciśnienie jest wymagane przez proces, a jakie faktycznie utrzymuje system | ciśnienie przy źródle i odbiornikach | obniżenie nastaw lub usunięcie przyczyny wysokiej nastawy |
| 5. Spadki ciśnienia | Gdzie tracone jest ciśnienie | jednoczesna rejestracja ciśnienia w kilku punktach | serwis, przebudowa sieci lub armatury |
| 6. Buforowanie | Czy krótkie szczyty wymagają dodatkowej sprężarki | przepływ, ciśnienie, czas trwania szczytów, pojemność zbiorników | zmiana pojemności lub lokalizacji magazynowania |
| 7. Jakość powietrza | Jakiej suchości i czystości wymaga proces | punkt rosy, spadki ciśnienia, dane osuszaczy i filtrów, badania jakości gdy potrzebne | dopasowanie uzdatniania do wymagań |
| 8. Nieszczelności | Jaki przepływ nie wykonuje użytecznej pracy | detekcja, przepływ w postoju, czas pracy | plan napraw i weryfikacja efektu |
| 9. Odbiorniki | Gdzie powietrze jest używane niepotrzebnie lub przy zbyt wysokim ciśnieniu | lokalny przepływ, ciśnienie, cykl pracy, nastawy reduktorów | ograniczenie sztucznego zapotrzebowania |
| 10. Konfiguracja | Jak połączyć działania w jeden wariant systemowy | wszystkie zsynchronizowane dane | sterowanie, sieć, zbiorniki, VSD, wymiana sprężarki – jeśli uzasadniona |
| 11. Ciepło | Czy ciepło ze sprężarek ma użyteczny odbiornik | moc obciążona, godziny pracy, temperatury, profil odbioru ciepła | odzysk ciepła jako dodatkowy efekt |
1. Najpierw rzeczywiste zapotrzebowanie i profil przepływu
Pierwsze pytanie nie powinno dotyczyć mocy zainstalowanych sprężarek. Trzeba ustalić, ile sprężonego powietrza zakład rzeczywiście zużywa w czasie. Średnia dobowa jest niewystarczająca, jeżeli system ma krótkie, wysokie szczyty albo duże różnice między zmianami produkcyjnymi.
Najbardziej użyteczna jest rejestracja przepływu zestawiona z harmonogramem pracy. Powinna pokazać co najmniej poziom bazowy, typowe obciążenie, krótkotrwałe maksima, okresy rozruchu i przezbrojeń, postoje oraz – jeżeli to możliwe – zużycie poza produkcją. W dużej instalacji warto rozdzielić główny przepływ na wydziały lub grupy odbiorników, jeżeli od tego zależy decyzja inwestycyjna.
Dane produkcyjne są tu równie ważne jak sam przepływ. Jeżeli jednego dnia zakład produkuje dwa razy więcej wyrobu, większe zużycie powietrza może być całkowicie uzasadnione. Dlatego warto zestawiać m.in. m³ sprężonego powietrza na tonę, sztukę, partię lub godzinę rzeczywistej pracy procesu – zależnie od charakteru produkcji.
Przykład: zakład ma krótki odbiór impulsowy, który przez kilkanaście sekund podnosi przepływ znacznie powyżej poziomu bazowego. Dobór dodatkowej sprężarki wyłącznie do tego maksimum może być przedwczesny. Najpierw trzeba sprawdzić czas trwania szczytu, dopuszczalny spadek ciśnienia i możliwość pokrycia impulsu z odpowiednio zlokalizowanego zbiornika.
2. Następnie praca każdej sprężarki i jej sterowanie
Dopiero gdy znamy zapotrzebowanie, można sensownie ocenić źródła. Dla każdej sprężarki warto zebrać typ urządzenia, wydajność przy określonym ciśnieniu, całkowitą moc wejściową pakietu, sposób regulacji, zakres ciśnień oraz logikę współpracy z pozostałymi urządzeniami.
Sama moc znamionowa silnika nie wystarcza. Dwie sprężarki o podobnej mocy mogą dostarczać różny przepływ przy tym samym ciśnieniu i mieć zupełnie inną charakterystykę przy częściowym obciążeniu. Przy porównywaniu urządzeń pomocne są znormalizowane dane wydajnościowe, np. arkusze CAGI oparte na badaniach zgodnych z ISO 1217. Trzeba jednak porównywać parametry przy tych samych lub prawidłowo skorygowanych warunkach ciśnienia i przepływu.
W istniejącej sprężarkowni szczególnie ważne są logi sterowników: ciśnienie zadane, ciśnienie załączenia i odciążenia, godziny całkowite, godziny pod obciążeniem, udział pracy z regulacją prędkości, liczba startów oraz ewentualne stany awaryjne. Jeżeli sterownik nie udostępnia wiarygodnych danych, potrzebna jest niezależna rejestracja mocy i ciśnienia.
3. Praca pod obciążeniem, na biegu jałowym i przy częściowym zapotrzebowaniu
Sprężarka nie zużywa energii wyłącznie wtedy, gdy efektywnie produkuje powietrze. W zależności od konstrukcji i sposobu regulacji może pobierać znaczącą moc również w stanie odciążenia albo pracować niekorzystnie przy częściowym zapotrzebowaniu. Nie warto jednak posługiwać się jednym uniwersalnym procentem dla wszystkich typów urządzeń – rzeczywisty pobór trzeba zmierzyć lub odczytać z wiarygodnych danych producenta.
W układzie z kilkoma sprężarkami trzeba sprawdzić, czy urządzenia nie utrzymują nakładających się pasm ciśnienia. Częsty przypadek to jednoczesna praca dwóch maszyn w niekorzystnym zakresie, podczas gdy jedna mogłaby pokrywać obciążenie bazowe, a druga pełnić rolę regulacyjną. Innym problemem może być częste przechodzenie w odciążenie z powodu zbyt małej pojemności magazynowej lub źle ustawionych progów sterowania.
Sprężarka z przemiennikiem częstotliwości także nie jest automatycznie najlepszą odpowiedzią. Jej rolę trzeba dobrać do profilu zapotrzebowania i współpracy z jednostkami stałoobrotowymi. Najpierw sprawdza się, jaka część obciążenia jest bazowa, jaka zmienna i w jakim zakresie rzeczywiście potrzebna jest modulacja.
4. Wymagane i rzeczywiste ciśnienie
W instalacji liczy się ciśnienie dostępne przy odbiorniku, a nie tylko nastawa w sprężarkowni. Dlatego analizę zaczyna się od ustalenia minimalnych wymagań procesu: jakie ciśnienie musi mieć siłownik, narzędzie, zawór, dysza lub inny krytyczny odbiornik podczas rzeczywistego cyklu pracy.
Dopiero potem porównuje się je z ciśnieniem w sprężarkowni i w sieci. Jeżeli sprężarki utrzymują np. wysoką nastawę tylko dlatego, że na końcu hali występuje duży spadek, obniżenie ciśnienia bez usunięcia ograniczenia może pogorszyć proces. Z kolei podnoszenie ciśnienia całego systemu z powodu jednego odbiornika może zwiększać zapotrzebowanie w pozostałych, szczególnie tam, gdzie przepływ nie jest dobrze regulowany.
Nie należy stosować zasady „1 bar mniej = zawsze X% oszczędności”. Efekt zależy od typu sprężarek, sterowania, rzeczywistego przepływu, charakteru odbiorników, poziomu wycieków i tego, czy układ po obniżeniu ciśnienia faktycznie zmniejszy pobór mocy. Wniosek powinien wynikać z pomiarów oraz charakterystyk urządzeń.
5. Spadki ciśnienia w sieci i na uzdatnianiu
Jeżeli ciśnienie przy sprężarce jest poprawne, a odbiornik zgłasza problem, trzeba znaleźć miejsce, w którym powstaje spadek. Jednoczesna rejestracja ciśnienia pozwala rozdzielić straty stałe od dynamicznych, które pojawiają się tylko przy dużym przepływie.
Punkty pomiarowe dobiera się do układu, ale typowo warto porównać ciśnienie na wyjściu ze sprężarki, przed i za elementami uzdatniania, na głównej magistrali, w odległej części sieci oraz przed krytycznym odbiornikiem. Przy podejrzanym filtrze, osuszaczu lub separatorze przydatny jest także pomiar różnicy ciśnień bezpośrednio na elemencie.
Źródłem problemu może być nie tylko zbyt mała średnica głównego rurociągu. Ograniczenia często tworzą lokalne węże, szybkozłącza, reduktory, zawory, zabrudzone filtry, odcinki prowadzone „tymczasowo” po kolejnych rozbudowach albo pojedyncze przewężenie przed dużym odbiornikiem.
To jeden z typowych przypadków, w których nowa sprężarka jest przedwczesnym zakupem. Dodatkowa wydajność w sprężarkowni nie usuwa lokalnego ograniczenia przepływu – może jedynie skłonić obsługę do dalszego podnoszenia ciśnienia.
6. Zbiorniki i buforowanie krótkotrwałych szczytów
Zbiornik sprężonego powietrza pełni rolę magazynu i stabilizatora. Może ograniczać wpływ krótkich skoków zapotrzebowania na pracę sprężarek i ciśnienie w sieci. Znaczenie ma jednak nie tylko jego pojemność, ale również lokalizacja, dopuszczalny zakres zmian ciśnienia i przepustowość połączeń.
Przy szczytach trzeba odpowiedzieć na trzy pytania: jak duży jest dodatkowy przepływ, jak długo trwa i jakie minimalne ciśnienie musi być utrzymane? Dopiero te dane pozwalają ocenić, czy problem można rozwiązać buforem, czy zapotrzebowanie jest na tyle długie, że rzeczywiście wymaga dodatkowej wydajności źródła.
DOE zwraca uwagę, że krótkotrwałe wysokie zapotrzebowanie może być pokrywane powietrzem zmagazynowanym w zbiorniku, a analiza potrzeb powinna poprzedzać dodawanie kolejnej sprężarki. W praktyce lokalny zbiornik przy odbiorniku impulsowym może być skuteczniejszy niż zwiększanie mocy całej sprężarkowni – pod warunkiem, że sieć pozwala go prawidłowo ładować między cyklami.
7. Osuszanie, filtracja i rzeczywiście wymagana jakość powietrza
Uzdatnianie jest potrzebne po to, aby zapewnić parametry wymagane przez proces, a nie „najlepszą możliwą” jakość w całym zakładzie. Nadmierne osuszanie lub filtracja mogą zwiększać koszt energii przez dodatkowe potrzeby własne i spadki ciśnienia.
ISO 8573-1 klasyfikuje czystość sprężonego powietrza w odniesieniu m.in. do cząstek, wody i oleju. Nie oznacza to, że każdy odbiornik wymaga tej samej klasy. Wymaganie powinno wynikać z procesu, produktu, urządzenia lub obowiązującej specyfikacji jakościowej.
W ocenie energetycznej warto sprawdzić:
- punkt rosy ciśnieniowy przy wyjściu z osuszania i – jeśli potrzebne – w krytycznej części sieci;
- spadek ciśnienia na filtrach i osuszaczach;
- stan elementów filtracyjnych;
- sposób regeneracji osuszacza i zużycie powietrza na potrzeby własne;
- energię elektryczną osuszacza, grzałek, dmuchaw lub urządzeń pomocniczych;
- zachowanie układu przy częściowym przepływie;
- faktyczne wymagania jakościowe poszczególnych stref.
DOE wskazuje wprost, że osuszanie poniżej wymaganego punktu rosy ciśnieniowego powoduje niepotrzebny koszt. Z tego samego powodu nie warto utrzymywać kosztownej klasy jakości dla całej sieci, jeżeli wyższe wymagania ma tylko niewielka grupa odbiorników i można je spełnić lokalnie.
8. Nieszczelności – ważne, ale nie jedyne źródło strat
Nieszczelności należy lokalizować i naprawiać, ale ich znaczenia nie powinno się opisywać jednym uniwersalnym procentem. W jednym zakładzie będą dominującą stratą, w innym znacznie większy problem będzie wynikał ze sterowania, zbyt wysokiego ciśnienia lub niewłaściwych odbiorników.
Do oceny ilościowej najlepiej wykorzystać rzeczywisty przepływ. W okresie bez produkcji, gdy prawidłowo odcięto użyteczne odbiory, przepływ bazowy może pomóc oszacować łączny poziom strat. Alternatywnie stosuje się metody oparte na cyklu pracy sprężarek lub próbach spadku ciśnienia – odpowiednio do warunków instalacji. Lokalizację punktów nieszczelności wykonuje się metodami akustycznymi lub ultradźwiękowymi.
Koszt wycieku warto liczyć na podstawie własnego systemu. Jeżeli znamy przepływ nieszczelności Q oraz rzeczywistą moc jednostkową systemu SP, a oba parametry odnoszą się do tych samych warunków referencyjnych, przybliżona moc potrzebna do pokrycia tego przepływu wynosi P ≈ Q × SP. Roczną energię można następnie oszacować jako E ≈ P × h, gdzie h oznacza rzeczywisty czas utrzymywania instalacji pod ciśnieniem. Taki sposób jest bardziej użyteczny niż przeliczanie wszystkich wycieków według jednego procentu produkcji.
Trzeba też sprawdzić, czy po naprawie sterowanie sprężarek rzeczywiście pozwoli „zebrać” efekt energetyczny. Jeżeli popyt spadnie, ale kilka sprężarek nadal będzie pracować w odciążeniu, konieczna może być korekta sekwencji lub nastaw.
Szczegółowy proces lokalizowania nieszczelności należy traktować jako osobny zakres diagnostyczny: detekcję wycieków sprężonego powietrza.
9. Odbiorniki końcowe i sztuczne zapotrzebowanie
Ostatnim miejscem, w którym trzeba szukać przyczyn wysokiego zużycia, jest punkt wykorzystania medium. Sprężone powietrze bywa stosowane dlatego, że jest łatwo dostępne, nie dlatego, że jest najlepszym źródłem energii dla danego zadania.
Warto sprawdzić przedmuchy, chłodzenie, suszenie, czyszczenie, transport pneumatyczny, wytwarzanie podciśnienia, dysze, otwarte przewody, narzędzia oraz odbiorniki z usuniętymi lub źle ustawionymi reduktorami. Dla każdego istotnego odbiornika liczy się wymagane ciśnienie, przepływ, czas cyklu i możliwość zastąpienia powietrza inną technologią.
Sztuczne zapotrzebowanie to dodatkowy przepływ wynikający z utrzymywania wyższego ciśnienia, niż faktycznie potrzebuje odbiornik. Dotyczy zwłaszcza zastosowań niezdławionych lub słabo regulowanych oraz nieszczelności. Dlatego podniesienie ciśnienia całej sieci, aby „pomóc” jednej maszynie, może zwiększyć zużycie w wielu innych punktach.
W przypadku pojedynczego odbiornika wymagającego wyższego ciśnienia warto rozważyć rozwiązanie lokalne – np. zmianę przyłącza, odpowiedni zbiornik, osobną strefę ciśnienia lub lokalny wzmacniacz – zamiast podnosić parametr w całym zakładzie.
10. Dopiero teraz: sterowanie, konfiguracja sprężarek i infrastruktura
Po przejściu przez poprzednie etapy można porównać warianty modernizacji. W zależności od danych rozwiązaniem może być korekta zakresów ciśnienia, zmiana sekwencji kilku sprężarek, sterowanie nadrzędne, inna rola jednostki z regulacją prędkości, powiększenie lub relokacja zbiornika, przebudowa fragmentu rurociągu, rozdzielenie stref ciśnienia, modernizacja uzdatniania albo zmiana sposobu pracy odbiornika.
Dopiero w tym miejscu powinno paść pytanie o nową sprężarkę. Jej zakup jest uzasadniony wtedy, gdy po ograniczeniu niepotrzebnego zapotrzebowania i sprawdzeniu sieci nadal istnieje udokumentowany problem z wydajnością, efektywnością, stanem technicznym lub dopasowaniem obecnych urządzeń do profilu pracy.
Jeżeli planowana jest wymiana, nie warto porównywać wyłącznie mocy silników. Znaczenie mają m.in. wydajność przy wymaganym ciśnieniu, całkowita moc pakietu, moc bez obciążenia, charakterystyka w częściowym zakresie oraz rola urządzenia w całej sprężarkowni. Dane CAGI pokazują tę różnicę przez wskaźniki „power per flow” i specific power, odnoszone do określonego ciśnienia.
11. Odzysk ciepła jako osobny, dodatkowy efekt
Odzysk ciepła warto analizować, ale nie powinien zastępować optymalizacji zapotrzebowania. Jeżeli sprężarka produkuje niepotrzebne powietrze, wykorzystanie powstałego ciepła nie sprawia, że samo wytwarzanie staje się energetycznie uzasadnione.
Najpierw ogranicza się zbędne zużycie sprężonego powietrza, stabilizuje pracę źródeł i ustala realne godziny obciążenia. Dopiero potem można policzyć dostępne ciepło i dopasować je do odbiornika. DOE wskazuje jako typowe kierunki m.in. ogrzewanie powietrza, procesów i wody. Rzeczywisty efekt zależy jednak od typu chłodzenia sprężarki, temperatur, czasu równoczesnej pracy źródła i odbiornika, sezonowości oraz sprawności zastępowanego źródła ciepła.
W praktyce trzeba sprawdzić:
- ile godzin sprężarka rzeczywiście pracuje pod obciążeniem;
- jaka temperatura i moc cieplna są dostępne;
- czy w tym samym czasie istnieje stabilny odbiór ciepła;
- jak długa i kosztowna jest droga przesyłu;
- czy potrzebne są wymienniki, pompy, wentylatory i dodatkowa automatyka;
- jaką energię lub paliwo odzysk ma faktycznie zastąpić.
Szersze zagadnienie opisujemy na stronie odzysk ciepła.
Jakie pomiary są potrzebne do oceny systemu sprężonego powietrza?
Dobre pomiary powinny być zsynchronizowane w czasie. Sam wykres mocy bez przepływu mówi niewiele, tak samo jak przepływ bez informacji o ciśnieniu i stanie produkcji. Największą wartość daje zestawienie parametrów na jednej osi czasu.
| Pomiar lub dane | Gdzie / jak mierzyć | Co dzięki temu można ocenić |
|---|---|---|
| Moc i energia elektryczna | osobno na sprężarkach lub na wspólnym zasilaniu; w granicy systemu uwzględnić także istotne urządzenia pomocnicze | rzeczywisty koszt energetyczny, pracę bez obciążenia, wpływ sterowania |
| Przepływ | wspólny kolektor, a w razie potrzeby strefy, wybrane sprężarki i krytyczne odbiorniki | profil zapotrzebowania, szczyty, przepływ poza produkcją, bilans stref |
| Ciśnienie | wyjście sprężarkowni, przed/za uzdatnianiem, magistrala, odległe punkty i odbiorniki krytyczne | poziom i stabilność ciśnienia, dynamiczne spadki, lokalne przewężenia |
| Punkt rosy ciśnieniowy | za osuszaczem i – gdy wymagane – w krytycznej strefie | dopasowanie osuszania do potrzeb procesu |
| Stany pracy sprężarek | logi sterowników lub równoległa rejestracja mocy i sygnałów | load/unload, postój, VSD, liczba startów, współpraca wielu jednostek |
| Godziny pracy | sterowniki, system nadrzędny, liczniki | wykorzystanie urządzeń, plan serwisu, udział pracy bezproduktywnej |
| Dane produkcyjne | ERP/MES/SCADA, raporty zmianowe lub inne wiarygodne dane zakładu | normalizacja energii i przepływu do poziomu produkcji |
| Wymagania odbiorników | dokumentacja, pomiar lokalny, obserwacja cyklu | minimalne potrzebne ciśnienie, przepływ i jakość |
| Dane osuszaczy i filtrów | spadki ciśnienia, energia pomocnicza, sposób regeneracji, stan wkładów | koszt uzdatniania i jego wpływ na cały system |
| Nieszczelności | detekcja + pomiar przepływu w okresach kontrolnych | lokalizacja i ilościowa ocena strat |
Okres pomiarowy powinien być reprezentatywny, a nie z góry zawsze jednakowy. W zakładzie o stałym profilu wystarczy inny czas niż w obiekcie z trzema zmianami, weekendami, różnymi produktami i częstymi przezbrojeniami. Jeżeli ważne są postoje, trzeba je objąć rejestracją. Jeżeli proces jest sezonowy, tygodniowy pomiar może nie wystarczyć do rocznej oceny bez dodatkowych danych historycznych.
Dlaczego jednostkowe zużycie energii jest ważniejsze niż sama moc znamionowa?
Moc znamionowa mówi przede wszystkim o wielkości napędu. Nie mówi, ile powietrza urządzenie dostarcza w rzeczywistych warunkach, jak pracuje przy częściowym obciążeniu ani ile energii zużywa cały system, gdy zapotrzebowanie się zmienia.
Dla sprężarki lub całej sprężarkowni bardziej użyteczny jest wskaźnik łączący pobór mocy z przepływem. W najprostszej postaci:
SP = P / Q
gdzie P oznacza rzeczywistą moc wejściową systemu, a Q – dostarczany przepływ przy jasno określonych warunkach odniesienia. W jednostkach SI można stosować np. kW/(m³/min). Dla okresu rozliczeniowego analogicznie można liczyć E/V, czyli kWh na określoną objętość sprężonego powietrza. Warunki odniesienia przepływu muszą być zapisane, ponieważ wynik w m³, Nm³ lub innych jednostkach odniesionych nie jest porównywalny bez definicji.
Prosty przykład: dwie sprężarki pracują przy porównywalnym ciśnieniu. Pierwsza pobiera 70 kW i dostarcza 10 m³/min, więc jej wskaźnik wynosi 7,0 kW/(m³/min). Druga pobiera tylko 60 kW, ale dostarcza 7,5 m³/min, więc wskaźnik wynosi 8,0 kW/(m³/min). Mniejsza moc chwilowa nie oznacza w tym przypadku lepszej efektywności jednostkowej.
W instalacji z kilkoma sprężarkami jeszcze bardziej przydatny jest systemowy wskaźnik mocy jednostkowej: suma rzeczywistej mocy pracujących urządzeń podzielona przez całkowity zmierzony przepływ. Dzięki temu od razu widać wpływ sekwencji, pracy bez obciążenia i niekorzystnej współpracy kilku sprężarek.
DOE zaleca również korelowanie energii i przepływu z produkcją. Jeżeli po zmianie procesu rośnie produkcja, sama liczba kWh może wzrosnąć mimo poprawy efektywności. Dlatego obok SP warto monitorować np. kWh sprężarkowni na tonę lub sztukę produktu oraz m³ sprężonego powietrza na jednostkę produkcji.
Kiedy zakup nowej sprężarki jest przedwczesny?
Nowa sprężarka może rozwiązać problem po stronie źródła, ale tylko wtedy, gdy to źródło jest rzeczywistą przyczyną ograniczenia. Nie rozwiąże automatycznie problemu po stronie sieci, sterowania albo odbiornika. Przed inwestycją warto wykluczyć co najmniej poniższe sytuacje.
| Objaw | Przedwczesny wniosek | Co trzeba sprawdzić najpierw |
|---|---|---|
| Niskie ciśnienie tylko na końcu hali | „sprężarka jest za mała” | równoczesne ciśnienie w sprężarkowni i przy maszynie, spadki na filtrach, wężach, zaworach i przyłączu |
| Krótki szczyt przepływu uruchamia dodatkową sprężarkę | „potrzebujemy większej wydajności” | czas szczytu, pojemność zbiorników, lokalne buforowanie i ustawienia sterowania |
| Dwie sprężarki często pracują odciążone | „potrzebny jest nowy VSD” | kolejność załączania, nakładanie pasm ciśnienia, wielkość trimu i pojemność magazynowa |
| Jedna maszyna wymaga wyższego ciśnienia | „podnieśmy ciśnienie całego zakładu” | lokalny booster, osobna strefa, zmiana przyłącza lub dobór odbiornika |
| Sprężarkownia ma wysoki przepływ w weekend | „brakuje nowoczesnej sprężarki” | nieszczelności, zawory pozostawione otwarte, przedmuchy, niepotrzebne odbiory, automatyczne spusty |
| Ciśnienie za uzdatnianiem jest wyraźnie niższe | „sprężarka nie trzyma parametrów” | spadek na osuszaczu, filtrach, separatorach i armaturze |
| Zużycie energii rośnie wraz z produkcją | „sprężarka straciła sprawność” | kWh i przepływ na jednostkę produkcji, ciśnienie, profil obciążenia i zmiany procesu |
Dobrym przykładem zewnętrznym jest projekt Darigold opisany przez program DOE Better Plants. Zakład utrzymywał wysokie ciśnienie w sprężarkowni, a odległe odbiory mimo to miały duże wahania. Analiza wykazała ograniczenia w dystrybucji; przebudowa rurociągów ustabilizowała ciśnienie i dopiero wtedy umożliwiła jego obniżenie. To pokazuje, dlaczego problemu na końcu sieci nie powinno się automatycznie rozwiązywać większą sprężarką lub wyższą nastawą.
Jak oceniać efekt działań bez sztywnych procentów oszczędności?
Podstawą oceny efektu powinno być porównanie mierzalnego stanu bazowego z wariantem po zmianie przy możliwie podobnym poziomie produkcji. Sposób liczenia zależy od rodzaju działania.
Obniżenie ciśnienia: przed zmianą trzeba znać minimalne wymagania odbiorników, dynamiczne spadki ciśnienia, przepływ oraz charakterystykę sprężarek. Po zmianie porównuje się moc, energię, przepływ, ciśnienie i wskaźniki jednostkowe. Nie zakłada się z góry stałej oszczędności na każdy bar.
Naprawa nieszczelności: podstawą jest zmierzony lub wiarygodnie oszacowany przepływ strat, rzeczywisty systemowy SP i czas utrzymywania instalacji pod ciśnieniem. Po naprawie trzeba sprawdzić, czy zmniejszyła się liczba pracujących sprężarek, czas obciążenia albo pobór mocy.
Zmiana sterowania: porównuje się przede wszystkim przebieg mocy, stany load/unload, liczbę startów, ciśnienie i przepływ. Korzyść powinna wynikać z lepszego dopasowania wytwarzania do rzeczywistego zapotrzebowania.
Wymiana sprężarki: porównanie powinno obejmować nie tylko sprawność nowej jednostki przy punkcie znamionowym, ale również przewidywany profil częściowego obciążenia i współpracę z pozostałymi maszynami. Wymiana urządzenia bez zmiany przyczyny nadmiernego zapotrzebowania może przynieść znacznie mniejszy efekt niż wynikałoby z katalogowego porównania.
Jak ustalić kolejność wdrażania usprawnień?
Kolejność diagnostyczna i kolejność inwestycyjna nie zawsze są identyczne. Po pomiarach warto zbudować listę działań według zależności: co usuwa przyczynę, co wymaga wcześniejszej zmiany, a co można wdrożyć niezależnie.
Zwykle najpierw realizuje się działania, które nie blokują późniejszych decyzji: korektę błędnych nastaw, uporządkowanie sterowania, usuwanie potwierdzonych nieszczelności i eliminację oczywiście niepotrzebnych odbiorów. Następnie można przejść do elementów infrastruktury – spadków ciśnienia, lokalnego magazynowania, uzdatniania i rozdzielenia stref. Zakup lub wymiana sprężarki powinny wynikać z profilu po ograniczeniu zbędnego popytu, aby nowe urządzenie nie zostało dobrane do strat, które można usunąć.
Przy większych zmianach dobrze jest wprowadzać je etapami i pozostawić monitoring. Jeżeli po naprawie wycieków spadł przepływ, ale moc nie spadła, jest to sygnał do korekty sterowania. Jeżeli po zmianie sieci spadły dynamiczne straty ciśnienia, można ponownie zweryfikować nastawy źródła. Jedno działanie często otwiera możliwość kolejnego.
Jakie wskaźniki warto monitorować po optymalizacji?
Po wdrożeniu zmian nie wystarczy porównać jednego rachunku za energię. Warto utrzymać zestaw kilku prostych wskaźników:
- całkowite kWh sprężarkowni;
- średni i maksymalny przepływ;
- systemową moc jednostkową SP przy określonym ciśnieniu;
- kWh sprężarkowni na jednostkę produkcji;
- m³ sprężonego powietrza na jednostkę produkcji;
- minimalne i maksymalne ciśnienie w krytycznych punktach;
- spadek ciśnienia na uzdatnianiu i głównych odcinkach;
- udział godzin obciążonych i odciążonych poszczególnych sprężarek;
- przepływ poza produkcją;
- punkt rosy ciśnieniowy, jeżeli jest parametrem krytycznym dla procesu.
Dane nie muszą pochodzić z rozbudowanego systemu od pierwszego dnia. Najważniejsze jest zachowanie spójnej granicy pomiarowej i porównywalnych warunków. W instalacjach o istotnym zużyciu energii warto rozważyć stałe monitorowanie parametrów systemu i energii, aby pogorszenie parametrów było widoczne zanim przełoży się na kilka miesięcy podwyższonych kosztów.
Co zrobić w zakładzie jako pierwszy krok?
Jeżeli nie wiadomo, gdzie powstają straty, nie zaczynałbym od katalogu sprężarek. Najpierw zebrałbym listę źródeł i odbiorników, dane ze sterowników, harmonogram produkcji oraz informacje o problemach z ciśnieniem i jakością. Następnie warto zarejestrować jednocześnie energię, przepływ i ciśnienie w okresie obejmującym typowe oraz nietypowe stany pracy.
Na tej podstawie można zbudować bilans: ile powietrza powstaje, ile energii to kosztuje, gdzie tracone jest ciśnienie, jaka część przepływu wykonuje użyteczną pracę i które urządzenia wymuszają parametry całej instalacji. Dopiero wtedy lista usprawnień ma właściwą kolejność.
Jeżeli potrzebna jest taka analiza dla konkretnego zakładu, audyt instalacji sprężonego powietrza pozwala połączyć dane eksploatacyjne i pomiary w rekomendacje dla źródła, uzdatniania, sieci i odbiorników. Jeżeli problem jest już zawężony wyłącznie do nieszczelności, wystarczającym zakresem może być osobna detekcja wycieków. W sprawie doboru zakresu można skontaktować się z Energy Trend.
Najczęstsze pytania
Czy pomiary instalacji sprężonego powietrza zawsze muszą trwać tydzień?
Nie. Okres powinien objąć reprezentatywne tryby pracy. W zakładzie o stabilnej produkcji może być krótszy, a przy produkcji zmianowej, weekendowej, sezonowej lub silnie zmiennej potrzebne mogą być dłuższe dane albo połączenie pomiarów krótkoterminowych z historią z systemów zakładowych.
Czy sprężarka z falownikiem zawsze zmniejszy zużycie energii?
Nie. Regulacja prędkości jest szczególnie użyteczna, gdy urządzenie ma obsługiwać odpowiedni zakres zmiennego zapotrzebowania. Jeżeli profil jest głównie stały albo falownik został źle włączony do sekwencji kilku sprężarek, rezultat może być daleki od optymalnego. Decyzję trzeba oprzeć na profilu przepływu i charakterystyce wszystkich źródeł.
Czy ISO 11011 jest obowiązkowa dla każdej firmy?
Sama norma techniczna nie tworzy powszechnego obowiązku prawnego wykonywania oceny według ISO 11011. Jest natomiast uznanym punktem odniesienia do systemowej oceny efektywności energetycznej sprężonego powietrza i może być wymagana przez umowę, specyfikację lub wewnętrzny standard organizacji.
Czy odzysk ciepła powinien być pierwszą modernizacją sprężarkowni?
Nie ma takiej uniwersalnej zasady. Najpierw warto ograniczyć niepotrzebne wytwarzanie sprężonego powietrza i ustalić rzeczywisty profil pracy. Odzysk ciepła analizuje się następnie jako dodatkową możliwość zastąpienia innego źródła ciepła, jeżeli istnieje odpowiedni odbiornik i zgodność czasowa.
Źródła
- ISO 11011:2013 – Compressed air — Energy efficiency — Assessment oraz informacja ISO o rozpoczęciu prac nad wydaniem 2 w 2026 r.: ISO/AWI 11011.
- ISO 8573-1:2010 – Compressed air — Part 1: Contaminants and purity classes oraz projekt kolejnej edycji: ISO/AWI 8573-1.
- U.S. Department of Energy, Improving Compressed Air System Performance: A Sourcebook for Industry, Third Edition.
- Better Buildings & Better Plants, Compressed Air oraz case Darigold: Compressed Air System Optimization.
- Compressed Air & Gas Institute, Air Compressor Performance Verification and Testing Results.