Silnik o wysokiej klasie sprawności może pracować w układzie, który nadal zużywa za dużo energii. O wyniku decyduje nie tylko sam silnik, lecz także napędzana maszyna, sposób regulacji, rzeczywisty profil obciążenia, liczba godzin pracy oraz to, czy pobrana energia przekłada się na użyteczny efekt procesu. Dlatego analizę układu napędowego warto zaczynać nie od pytania „jaki silnik kupić?”, ale od pytania „czego proces rzeczywiście potrzebuje?”.
W praktyce największy potencjał bywa ukryty w pracy jałowej, przewymiarowaniu całego układu, dławieniu przepływu, zbyt wysokim zadanym ciśnieniu lub wydajności, niepotrzebnie stałej prędkości albo złej organizacji pracy kilku napędów. Wymiana silnika może być jednym z wariantów, ale nie powinna być automatycznym punktem wyjścia.
W skrócie: gdzie najczęściej szukać oszczędności?
- Nie utożsamiaj mocy znamionowej z poborem energii. Silnik 90 kW nie pobiera stale 90 kW. Potrzebny jest rzeczywisty profil mocy czynnej i czasu pracy.
- Sprawdź pracę jałową i postoje. Napęd może pobierać energię bez wytwarzania użytecznego efektu procesu.
- Oceń przewymiarowanie całego systemu, nie tylko silnika. Często większy problem stanowi za duża pompa, wentylator, przekładnia albo niewłaściwy punkt pracy.
- Falownik ma największy potencjał tam, gdzie zapotrzebowanie rzeczywiście się zmienia. Szczególnie dotyczy to pomp i wentylatorów regulowanych dziś zaworem, przepustnicą lub obejściem.
- Przenośników i wielu napędów procesowych nie wolno liczyć „prawem sześcianu”. Ich zapotrzebowanie na moment i energię zależy od charakteru procesu.
- Mierz jednocześnie energię i efekt procesu. Sam prąd silnika nie mówi, czy układ pompuje za dużo, wentyluje za mocno albo pracuje bez produktu.
Układ napędowy to więcej niż silnik
Najprostszy błąd w analizie polega na ograniczeniu bilansu do sprawności samego silnika. Tymczasem typowy łańcuch obejmuje zasilanie, układ sterowania lub przemiennik częstotliwości, silnik, sprzęgło albo przekładnię, maszynę napędzaną i na końcu sam proces.
Dla pompy efektem użytecznym jest wymagany przepływ przy odpowiedniej wysokości podnoszenia. Dla wentylatora – potrzebny strumień powietrza i spręż. Dla przenośnika – przetransportowana masa materiału. Dla mieszalnika, wytłaczarki czy innego napędu procesowego – parametry technologiczne, które trzeba utrzymać bez pogorszenia jakości i wydajności.
To podejście jest zgodne z IEC 61800-9-2, która przy ocenie efektywności układów napędowych odnosi się do architektury systemu, profilu prędkości i momentu oraz punktów pracy w czasie. Innymi słowy: nie istnieje jedna sprawność napędu, którą można sensownie ocenić bez wiedzy, jak urządzenie faktycznie pracuje.
Z perspektywy audytora najpierw sprawdziłbym, ile kW układ pobiera w poszczególnych stanach pracy i jaki efekt procesu otrzymujemy za tę energię. Dopiero później wybierałbym wariant: zmianę sterowania, falownik, korektę punktu pracy, zmianę przekładni, dobór mniejszego urządzenia albo wymianę silnika.
Zacznij od rzeczywistego obciążenia, a nie od tabliczki znamionowej
Moc znamionowa nie jest rocznym zużyciem
Moc podana na tabliczce silnika opisuje jego zdolność do oddawania mocy mechanicznej w określonych warunkach. Nie jest to stały pobór energii elektrycznej. Dwa silniki o tej samej mocy znamionowej mogą mieć zupełnie inne roczne zużycie, jeżeli jeden pracuje 8 000 godzin pod wysokim obciążeniem, a drugi tylko kilka godzin dziennie z częstymi postojami.
Dlatego do oszacowania zużycia potrzebny jest profil:
- mocy czynnej w poszczególnych stanach pracy,
- czasu trwania tych stanów,
- odpowiadającego im obciążenia lub parametrów procesu.
Materiały techniczne U.S. Department of Energy dotyczące systemów silnikowych wskazują, że przy zmiennym obciążeniu pojedynczy pomiar daje jedynie fragment obrazu. Do wiarygodnej oceny profilu należy logować moc w czasie. Szczególnie ostrożnie trzeba traktować ocenę obciążenia wyłącznie z prądu: przy małych obciążeniach zależność pomiędzy prądem i obciążeniem przestaje być wystarczająco liniowa.
Przewymiarowany silnik nie zawsze oznacza oczywistą wymianę
Jeżeli silnik przez większość czasu pracuje z niskim obciążeniem, warto sprawdzić możliwość jego właściwego doboru. Nie oznacza to jednak, że każdy silnik pracujący poniżej 50% obciążenia trzeba automatycznie wymieniać. Trzeba porównać rzeczywistą sprawność w punkcie pracy, moc pobieraną, godziny pracy, wymagany moment rozruchowy, rezerwę technologiczną oraz koszty i ryzyko modernizacji.
Jeszcze ważniejsze jest rozróżnienie między przewymiarowanym silnikiem a przewymiarowaną maszyną napędzaną. Przykładowo pompa dobrana na znacznie wyższy przepływ niż potrzebny i stale dławiona zaworem może tworzyć większy potencjał oszczędności niż różnica sprawności między dwoma silnikami tej samej mocy.
Praca jałowa potrafi być prostszym celem niż wymiana urządzenia
Silnik bez użytecznego obciążenia nadal pobiera energię. Dotyczy to między innymi pustych przenośników, wentylatorów pozostawionych po zakończeniu procesu, pomp utrzymujących niepotrzebny obieg czy maszyn czekających pomiędzy partiami produkcyjnymi.
Przykład jest prosty. Jeżeli pomiar pokaże, że przenośnik podczas pustego biegu pobiera średnio 5,8 kW i taki stan trwa 3 godziny dziennie przez 250 dni w roku, samo wyeliminowanie tej pracy oznacza potencjał:
5,8 kW × 3 h/dzień × 250 dni = 4 350 kWh/rok, czyli 4,35 MWh/rok.
To przykład obliczeniowy, a nie wynik konkretnej realizacji. W rzeczywistym zakładzie należy jeszcze sprawdzić, czy częste zatrzymywanie napędu jest dopuszczalne technologicznie i czy nie zwiększy liczby niekorzystnych rozruchów.
Falownik: kiedy rzeczywiście może zmniejszyć zużycie energii?
Falownik, czyli przemiennik częstotliwości, nie oszczędza energii samą obecnością w szafie. Jego wartość energetyczna pojawia się wtedy, gdy dzięki zmianie prędkości można ograniczyć moc potrzebną do uzyskania rzeczywiście wymaganego efektu procesu.
Najlepszymi kandydatami są zwykle układy, w których:
- zapotrzebowanie na przepływ, wydajność lub prędkość zmienia się w czasie,
- silnik obecnie pracuje ze stałą prędkością,
- regulacja odbywa się przez dławienie, przepustnicę, obejście albo inne źródło strat,
- maszyna ma charakterystykę korzystną dla regulacji prędkości,
- parametry procesu można mierzyć i wykorzystać jako sygnał sterujący.
Pompy i wentylatory: duży potencjał, ale nie automatyczna oszczędność
Dla rotodynamicznych pomp przy zachowaniu odpowiednich założeń obowiązują zależności podobieństwa: przepływ zmienia się proporcjonalnie do prędkości, wysokość podnoszenia z jej kwadratem, a zapotrzebowanie na moc z sześcianem prędkości. Hydraulic Institute podaje relacje Q ∝ n, H ∝ n² i P ∝ n³. Dla wentylatorów potencjał regulacji prędkości również trzeba oceniać z charakterystyką konkretnego układu i wymaganiami procesu; poniższego przykładu sześcianowego nie przenosimy automatycznie na każdą aplikację wentylatorową.
Dla takiej rotodynamicznej pompy zmniejszenie prędkości do 80% daje w idealizowanym punkcie odniesienia około:
0,8³ = 0,512, czyli około 51% pierwotnego zapotrzebowania na moc mechaniczną.
Tego wyniku nie wolno jednak przepisywać wprost do audytu jako „49% oszczędności”. W instalacji występują straty falownika i silnika, zmienia się ich sprawność, a charakterystyka sieci może zawierać znaczną składową statyczną. Jeżeli pompa musi pokonać niemal stałe ciśnienie statyczne, zakres możliwego zmniejszenia prędkości może być mały. Podobnie wentylator musi zachować minimalny strumień powietrza wymagany przez proces, bezpieczeństwo lub wentylację.
U.S. DOE w zaleceniach dla systemów pompowych i wentylatorowych traktuje regulację prędkości jako jeden z wariantów systemowych, obok właściwego doboru urządzenia, punktu pracy, ograniczania zbędnej pracy czy poprawy sterowania.
Kiedy falownik może nie dać oczekiwanego efektu?
Oszczędność może być mała lub żadna, gdy:
- napęd przez większość czasu i tak musi pracować blisko prędkości znamionowej,
- proces wymaga stałego momentu i wykonania tej samej pracy mechanicznej, tylko w innym czasie,
- po zmniejszeniu prędkości urządzenie musi pracować proporcjonalnie dłużej,
- pompa pracuje w układzie z dużą wysokością statyczną i ma mały zakres dopuszczalnej regulacji,
- układ jest już sterowany efektywnie i nie występuje dławienie ani nadmierna wydajność,
- ograniczeniem jest sama maszyna procesowa, a nie prędkość silnika,
- straty i wymagania techniczne związane z falownikiem są pomijane w obliczeniach.
Falownik może być uzasadniony również z innych powodów: łagodnego rozruchu, poprawy sterowania, ograniczenia udarów czy dostosowania wydajności procesu. To jednak nie jest równoznaczne z oszczędnością energii. Przy modernizacji trzeba dodatkowo sprawdzić zgodność silnika z zasilaniem z przemiennika, warunki chłodzenia i ewentualnego deratingu, parametry współpracy silnik–przemiennik, sposób instalacji oraz wymagania producenta. IEC TS 60034-25:2022 opisuje charakterystyki maszyn AC zasilanych z przekształtników oraz parametry interfejsu i wskazówki instalacyjne dla układu napędowego.
Cztery przykłady: pompa, wentylator, przenośnik i napęd procesowy
1. Pompa regulowana zaworem
Załóżmy, że pompa pracuje praktycznie cały rok ze stałą prędkością, ale zawór regulacyjny jest przez znaczną część czasu przymknięty. Pierwszą informacją nie powinno być „zamontować falownik”, tylko:
- jaki jest rzeczywisty przepływ,
- jaka jest różnica ciśnień lub wysokość podnoszenia,
- gdzie znajduje się punkt pracy pompy,
- ile kW pobiera silnik,
- jak często zawór jest przymknięty,
- czy instalacja ma istotną składową ciśnienia statycznego,
- czy pracuje jedna pompa, czy kilka równolegle.
Dopiero z tych danych można porównać warianty: regulację prędkości, zmianę wirnika, zmianę pompy, lepsze sterowanie pompami równoległymi albo korektę nastaw. Podejście całosystemowe jest także podstawą normy ISO/ASME 14414:2019, która dotyczy oceny energetycznej całego systemu pompowego od wejścia energii do wykonanej pracy.
2. Wentylator z przepustnicą
Jeżeli wentylator pracuje ze stałą prędkością, a przepływ jest ograniczany przepustnicą, regulacja prędkości często staje się naturalnym wariantem do sprawdzenia. Nie wystarczy jednak zmierzyć mocy silnika. Trzeba znać również przepływ lub parametry pośrednie, spręż, położenie przepustnicy, wymagane podciśnienie albo ciśnienie oraz minimalne wymagania procesu.
Warto też sprawdzić, czy zadana wartość ciśnienia nie jest utrzymywana niepotrzebnie wysoko. Czasami oszczędność wynika nie z samego falownika, lecz z poprawnego sygnału regulacyjnego i obniżenia nastawy w okresach mniejszego zapotrzebowania.
3. Przenośnik
Przenośnik to dobry przykład, dlaczego nie można stosować jednej reguły do wszystkich napędów. W wielu przenośnikach obciążenie ma charakter zbliżony do stałomomentowego. Zmniejszenie prędkości o 20% nie oznacza więc automatycznie spadku mocy do około połowy wartości, jak w idealizowanym przykładzie wentylatora.
Jeżeli trzeba przewieźć tę samą masę materiału, niższa prędkość może po prostu wydłużyć czas pracy. Potencjału warto szukać w innych miejscach:
- pustych przebiegach,
- niepotrzebnej pracy pomiędzy partiami,
- złej sekwencji kilku przenośników,
- zbyt wysokiej prędkości względem wymaganej wydajności linii,
- przekładniach i pasach o niekorzystnym stanie lub doborze,
- niewspółosiowości, oporach mechanicznych i problemach utrzymania ruchu.
Falownik może tu poprawić sterowanie i dopasować prędkość do wydajności linii, ale efekt energetyczny trzeba policzyć z rzeczywistego profilu momentu, prędkości i czasu pracy.
4. Napęd procesowy
W mieszalniku, młynie, wytłaczarce, wirówce lub innej maszynie procesowej najważniejsze jest ustalenie, jaka zależność istnieje pomiędzy prędkością, momentem i jakością produktu. Często nie wolno po prostu obniżyć obrotów, bo zmieni się czas cyklu, temperatura, homogenizacja, granulacja lub wydajność produkcji.
Z drugiej strony analiza może ujawnić, że układ stale pracuje z większą prędkością lub momentem niż wymaga receptura. Wtedy oszczędność może wynikać ze sterowania recepturowego, zmiany sekwencji, ograniczenia czasu biegu, lepszego wykorzystania napędu albo innego doboru przełożenia. W takich aplikacjach pomiar energii bez równoległego zapisu parametrów produkcji jest szczególnie ryzykowny.
Kiedy wymiana silnika na sprawniejszy ma sens?
Wymiana silnika jest racjonalnym wariantem między innymi wtedy, gdy urządzenie pracuje wiele godzin w roku, ma istotny udział w zużyciu energii, zbliża się decyzja naprawa–wymiana, znana jest jego rzeczywista sprawność lub stan techniczny, a cały układ jest poprawnie dobrany. Wtedy różnica strat pomiędzy starym i nowym silnikiem może być policzona dla rzeczywistego punktu pracy.
Nie należy jednak łączyć automatycznie „stary” z „opłacalny do natychmiastowej wymiany”. O wyniku ekonomicznym decydują między innymi roczne godziny pracy, obciążenie, koszt energii, koszt modernizacji, wymagania procesu i możliwość wykorzystania przestoju technologicznego.
Szczegóły dotyczące klas sprawności i samego silnika pozostają odrębnym, węższym zagadnieniem. Ten poradnik celowo koncentruje się na całym układzie napędowym: sposobie sterowania, rzeczywistym obciążeniu, maszynie napędzanej i efekcie procesu.
Klasa IE a oszczędność w istniejącej instalacji
Wymogi dotyczące produktów i analiza oszczędności istniejącego systemu to dwie różne rzeczy. Obowiązujące rozporządzenie Komisji (UE) 2019/1781 określa wymagania ekoprojektu dla objętych zakresem silników elektrycznych i układów bezstopniowej regulacji obrotów. Z kolei IEC 60034-30-1:2025 klasyfikuje sprawność określonych silników zasilanych z sieci, ale nie obejmuje sprawności całego układu Power Drive System.
Spełnienie wymagań produktowych nie dowodzi więc, że istniejący proces pracuje w najbardziej energooszczędny sposób. Można mieć sprawny silnik IE3 lub IE4 i jednocześnie tracić energię na dławieniu, pracy jałowej, złej nastawie procesu albo przewymiarowanej maszynie.
Jakie pomiary są potrzebne do rzetelnej analizy napędu?
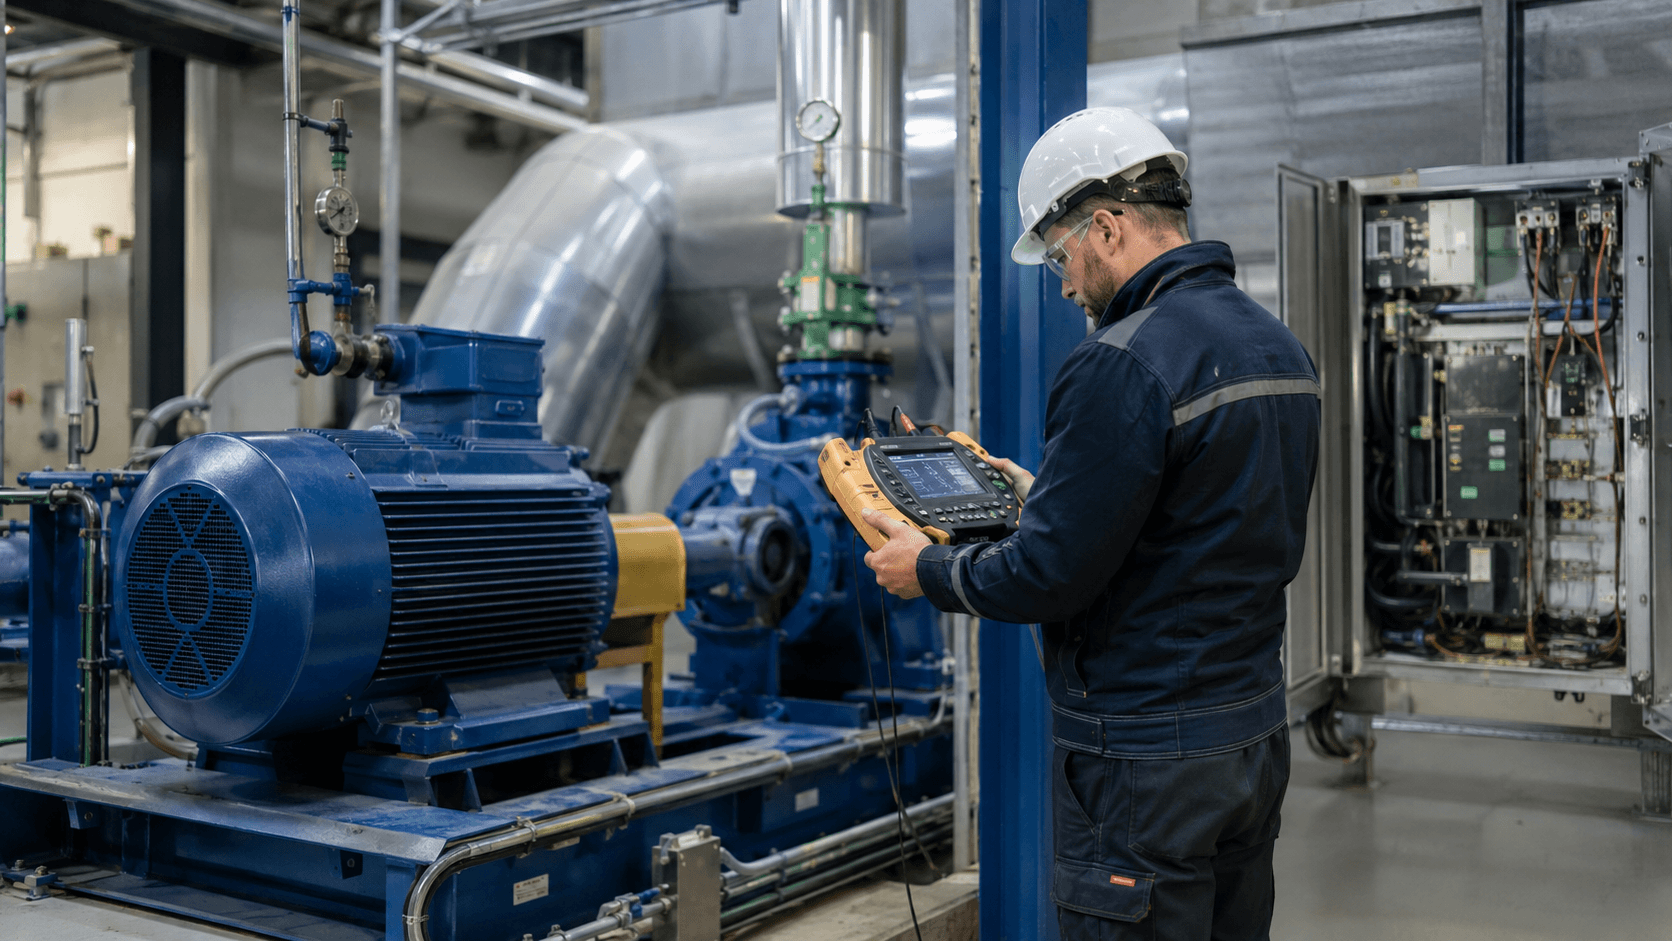
Najlepszy zakres pomiarów zależy od rodzaju maszyny, ale w praktyce warto połączyć dane elektryczne z procesowymi.
| Obszar | Co mierzyć lub zebrać | Po co? |
|---|---|---|
| Dane silnika | moc, napięcie, prąd, prędkość, klasa sprawności, sprawność znamionowa, sposób pracy | identyfikacja urządzenia i punktu odniesienia |
| Energia elektryczna | kW, kWh, napięcia, prądy, współczynnik mocy, częstotliwość; przy potrzebie również parametry jakości energii | rzeczywisty pobór i profil obciążenia |
| Czas pracy | godziny pracy, postoje, praca jałowa, liczba cykli i rozruchów | roczna energia i udział poszczególnych stanów |
| Prędkość i sterowanie | Hz z falownika, rpm, sygnał zadany, położenie zaworu lub przepustnicy | sprawdzenie sposobu regulacji |
| Pompa | przepływ, ciśnienia, wysokość podnoszenia, stan zaworów, konfiguracja pomp | wyznaczenie punktu pracy i porównanie wariantów |
| Wentylator | przepływ powietrza, spręż/ciśnienie, położenie przepustnic, wymagany minimalny przepływ | ocena regulacji i rzeczywistego zapotrzebowania |
| Przenośnik | masa lub wydajność t/h, stan załadowany/pusty, prędkość, czas biegu | zużycie energii odniesione do transportowanego materiału |
| Proces | produkcja, receptura, moment/cykl, temperatura, ciśnienie lub inny parametr jakościowy | upewnienie się, że oszczędność nie wynika ze zmniejszenia produkcji |
| Mechanika | stan przekładni, pasów, sprzęgieł, łożysk, współosiowość; w razie potrzeby drgania i temperatura | wykrycie dodatkowych strat i problemów utrzymaniowych |
W układzie o stałym obciążeniu wystarczy czasem seria poprawnie wykonanych pomiarów punktowych. Przy obciążeniu zmiennym potrzebny jest rejestrator mocy obejmujący reprezentatywne zmiany, zmiany produkcyjne, receptury i postoje. Dla urządzeń zależnych od sezonu okres obserwacji musi być odpowiednio dłuższy.
Kluczowa jest synchronizacja czasu. Wykres kW bez informacji, co w danym momencie robiła maszyna, często niewiele wyjaśnia. Jeżeli moc spadła o 20%, trzeba wiedzieć, czy poprawiono sterowanie, czy po prostu w tym samym czasie spadła produkcja o 20%.
Jak policzyć oszczędność bez typowych błędów?
Podstawowa zasada jest prosta: energię trzeba liczyć z rzeczywistej mocy i czasu pracy w poszczególnych stanach.
E = Σ(Pi × ti)
Dla linii produkcyjnej warto dodatkowo używać wskaźnika jednostkowego, na przykład kWh/t, kWh/szt. albo kWh/cykl. Dzięki temu można odróżnić poprawę efektywności od samej zmiany wielkości produkcji.
Przy wariancie z falownikiem trzeba uwzględnić nie tylko zmianę zapotrzebowania maszyny, ale również sprawność silnika i przemiennika w nowych punktach pracy. Nie wolno też podwójnie liczyć efektu, na przykład sumując „oszczędność z falownika” i „oszczędność z silnika”, jeżeli obie wartości zostały już wyznaczone z różnicy poboru całego układu.
W przypadku pomp rotodynamicznych prawa podobieństwa są dobrym narzędziem do wstępnego zrozumienia potencjału zmiany prędkości. Do finalnego audytu powinny jednak prowadzić dane o krzywej systemu, punkcie pracy i realnym profilu zapotrzebowania. Dla wentylatorów i innych maszyn zależność trzeba weryfikować dla ich własnej charakterystyki i warunków procesu.
Jak ustawić priorytety modernizacji?
| Sygnał z instalacji | Co sprawdzić najpierw | Możliwy kierunek |
|---|---|---|
| wysoka liczba godzin i duży pobór kWh | rzeczywiste obciążenie i sprawność w punkcie pracy | wymiana lub właściwy dobór silnika, ale dopiero po analizie systemu |
| pompa lub wentylator stale dławiony | przepływ, ciśnienie, krzywa systemu, położenie armatury | regulacja prędkości, zmiana punktu pracy, dobór urządzenia |
| częsta praca bez produktu | kW w stanie jałowym i czas tego stanu | automatyczne wyłączanie, zmiana sekwencji, sterowanie |
| duże wahania zapotrzebowania | profil kW i parametrów procesu | falownik lub inne sterowanie dopasowane do zapotrzebowania |
| przenośniki działające puste | czasy pustych przebiegów i zależności między sekcjami | sekwencja start/stop, czujniki, logika PLC |
| falownik pracujący stale 50 Hz | profil częstotliwości i rzeczywista potrzeba regulacji | optymalizacja nastaw; sam falownik nie tworzy oszczędności |
| niska produkcja przy wysokim poborze | kWh/jednostkę produktu, stan mechaniczny, parametry procesu | diagnoza procesu, przekładni, napędzanej maszyny i sterowania |
Taka kolejność pomaga uniknąć inwestowania najpierw w najbardziej widoczny element. W dobrze wykonanej analizie lista modernizacji powinna wynikać z bilansu energii i procesu, a nie z katalogu dostępnych urządzeń.
Najczęstsze błędy przy audycie silników i napędów
- Roczne zużycie liczone jako moc znamionowa × 8 760 godzin. Pomija rzeczywiste obciążenie i czas pracy.
- Porównanie wyłącznie klas IE. Nie pokazuje strat w sterowaniu, przekładni, pompie, wentylatorze ani procesie.
- Falownik rekomendowany do każdego napędu. Zmienna prędkość ma sens tylko wtedy, gdy odpowiada charakterystyce obciążenia i procesowi.
- Prawo sześcianu stosowane do przenośnika lub innego obciążenia stałomomentowego. To prowadzi do zawyżenia oszczędności.
- Ocena obciążenia wyłącznie z chwilowego prądu. Bez mocy czynnej, współczynnika mocy i profilu czasu można błędnie ocenić punkt pracy.
- Pominięcie pracy jałowej. Czasem sterowanie daje tańszą i szybszą oszczędność niż wymiana sprzętu.
- Porównanie dwóch okresów o innej produkcji bez normalizacji. Spadek kWh nie musi oznaczać poprawy efektywności.
- Podwójne naliczanie oszczędności. Efekty z silnika, falownika i zmiany procesu muszą tworzyć jeden spójny bilans.
Jak powinien wyglądać praktyczny audyt układu napędowego?
- Zdefiniuj użyteczny efekt procesu. Przepływ, spręż, t/h, moment, prędkość, cykl albo inny parametr technologiczny.
- Zidentyfikuj napędy o największym rocznym zużyciu, a nie tylko największej mocy znamionowej.
- Zbierz dokumentację i dane z automatyki. Sprawdź też, które informacje trzeba zmierzyć niezależnie.
- Zaloguj moc i parametry procesu w reprezentatywnym okresie. Rozdziel pełne obciążenie, część obciążenia, postoje i pracę jałową.
- Oceń charakterystykę napędzanej maszyny. Inaczej analizuje się pompę odśrodkową, inaczej przenośnik czy mieszalnik.
- Zbuduj kilka wariantów modernizacji. Sterowanie, korekta nastaw, ograniczenie pracy jałowej, właściwy dobór urządzenia, falownik, zmiana przekładni, wymiana silnika.
- Porównaj warianty przy takim samym wymaganym efekcie procesu. Uwzględnij energię, koszt, ryzyko, utrzymanie ruchu i wpływ na produkcję.
- Po wdrożeniu wykonaj pomiar weryfikacyjny. Najlepiej według tych samych punktów i stanów pracy, które tworzyły baseline.
Jeżeli zakład ma wiele napędów, przydatny jest stały monitoring parametrów energetycznych i procesowych, ponieważ pozwala wychwytywać zmianę profilu pracy, wzrost poboru jałowego albo niekorzystne zmiany nastaw. Przy konkretnej modernizacji stan bazowy i wariant po zmianie powinny być porównywane dla tej samej funkcji procesu i według tego samego, zdefiniowanego sposobu pomiaru.
Co z tego wynika?
W napędach elektrycznych oszczędność rzadko sprowadza się do odpowiedzi „wymień silnik na wyższą klasę” albo „dodaj falownik”. Najpierw trzeba ustalić, gdzie energia jest zużywana bez użytecznego efektu: podczas pracy jałowej, dławienia, nadmiernej prędkości, niepotrzebnej rezerwy, złej sekwencji lub w niewłaściwym punkcie pracy maszyny.
Dopiero pomiar mocy połączony z obciążeniem i parametrami procesu pozwala odpowiedzieć, czy najbardziej opłacalna będzie zmiana sterowania, korekta punktu pracy, właściwy dobór urządzenia, modernizacja mechaniczna czy wymiana samego silnika. To właśnie podejście systemowe pozwala uniknąć inwestycji, która dobrze wygląda w katalogu, ale nie daje oczekiwanego efektu na liczniku energii.
Źródła
- IEC 61800-9-2:2023+AMD1:2025 – Energy efficiency determination and classification
- IEC 60034-30-1:2025 – Efficiency classes of line operated AC motors
- IEC TS 60034-25:2022 – AC electrical machines used in power drive systems
- Rozporządzenie Komisji (UE) 2019/1781 – EUR-Lex, wersja skonsolidowana
- ISO/ASME 14414:2019 – Pump system energy assessment
- U.S. Department of Energy – Motor Systems
- U.S. Department of Energy – Pump Systems
- U.S. Department of Energy – Fan Systems
- Hydraulic Institute – Pump Curves and Affinity Rules