

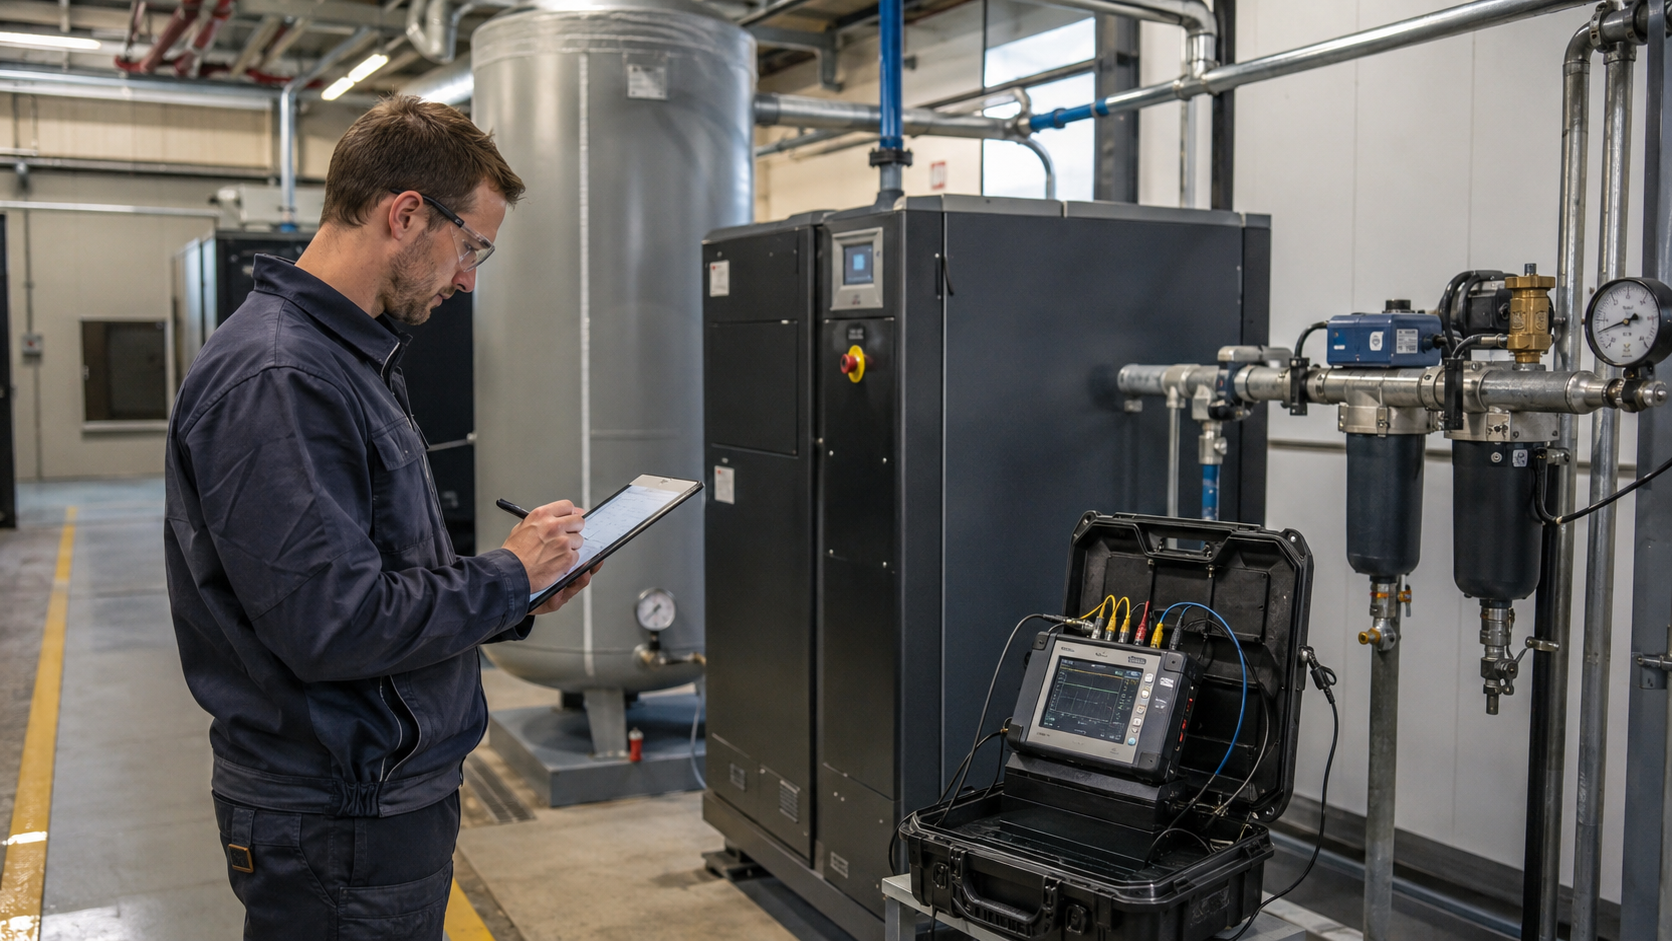
Ein Druckluft-Audit ist erst dann aussagekräftig, wenn sich damit die tatsächliche Betriebsweise des gesamten Systems nachvollziehen lässt. Eine einzelne Druckablesung am Kompressor, die Prüfung von Typenschildern oder eine einmalige Leckageortung beantwortet noch nicht die Frage, ob die Anlage effizient arbeitet und wo das eigentliche Problem entsteht.
Für eine belastbare Bewertung müssen mehrere Datengruppen zusammengeführt werden: Stromverbrauch, erzeugte und verbrauchte Druckluftmenge, Druck an verschiedenen Punkten der Anlage, Betriebszustände der Kompressoren, Anforderungen der Verbraucher sowie – sofern der Prozess dies erfordert – die Druckluftqualität. Zusätzlich müssen all diese Informationen mit dem abgeglichen werden, was zur gleichen Zeit in der Produktion geschah.
In der Praxis lautet die wichtigste Frage daher nicht „Welchen Parameter soll man messen?“, sondern „Welche Messungen müssen gleichzeitig, an welchen Stellen und über welchen Zeitraum durchgeführt werden, damit sich daraus eindeutige Schlussfolgerungen ziehen lassen?“.
Was sollte ein Druckluft-Audit tatsächlich leisten?
Ein technisches Audit sollte mindestens vier Fragen beantworten können:
- Wie viel elektrische Energie verbraucht das System und in welchen Betriebszuständen entsteht dieser Verbrauch?
- Wie viel Druckluft wird erzeugt und wo treten die größten oder am stärksten schwankenden Verbräuche auf?
- Werden der erforderliche Druck und die erforderliche Luftqualität am Verbrauchspunkt bereitgestellt, ohne die Parameter der gesamten Anlage unnötig anzuheben?
- Liegt das beobachtete Problem hauptsächlich bei der Drucklufterzeugung, bei der Verteilung oder in der Nutzung durch die Verbraucher?
Dieser Ansatz entspricht ISO 11011:2013, die ein Druckluftsystem als drei miteinander verbundene Bereiche betrachtet: Erzeugung, Verteilung und Bedarf. Die Norm beschränkt die Bewertung nicht auf die Druckluftstation, sondern umfasst die gesamte Kette von der eingesetzten Energie bis zur von den Verbrauchern verrichteten Arbeit.
Mit Stand vom 21. August 2026 bleibt ISO 11011:2013 die veröffentlichte Ausgabe. ISO hat mit den Arbeiten an Edition 2 begonnen, doch der Entwurf ISO/AWI 11011 befindet sich erst in der Vorbereitungsphase und hat die derzeit veröffentlichte Ausgabe noch nicht ersetzt.
1. Zuerst Auditgrenzen und repräsentativen Betriebszyklus festlegen
Noch vor der Auswahl der Messgeräte muss festgelegt werden, welcher Teil der Anlage bewertet wird. Messungen für eine einzelne Druckluftstation mit einem Sammelrohr werden anders geplant als für einen Betrieb mit mehreren Druckluftstationen, einem Ringnetz, lokalen Boostern und Verbrauchern mit unterschiedlichen Druckanforderungen.
Die Auditgrenze sollte unter anderem festlegen:
- welche Kompressoren und Hilfsaggregate in die Energiebilanz einbezogen werden;
- ob die Volumenstrommessung die gesamte Druckluftstation, ausgewählte Hauptleitungen oder auch einzelne Verbraucher umfasst;
- wo der analysierte Netzabschnitt beginnt und endet;
- welche Verbraucher für die Produktion kritisch sind;
- welche Produktionszustände als normal, als Spitzenbetrieb und als produktionsfreie Zeit gelten sollen.
Ebenso wichtig ist die Festlegung eines repräsentativen Zyklus. Produziert ein Betrieb rund um die Uhr auf ähnliche Weise, kann ein vollständiger Zyklus, der alle charakteristischen Zustände umfasst, ausreichend sein. Ändern sich Produkte, die Zahl der Linien, die Zahl der Schichten, der Wochenendbetrieb oder gibt es Produktionskampagnen, muss die Aufzeichnung diese Unterschiede abdecken.
Es gibt keine einheitlich richtige Zahl von Stunden oder Tagen für jeden Betrieb. Ein Messzeitraum ist dann geeignet, wenn er alle Zustände umfasst, die einen wesentlichen Einfluss auf Volumenstrom, Druck und Leistungsaufnahme haben.
Kommentar des Auditors: Eine kurze Punktmessung kann ein konkretes Problem bestätigen, reicht aber nur selten aus, um ein System mit schwankendem Bedarf zu beschreiben. Schaltet sich der zweite Kompressor nur wenige Male pro Schicht zu und findet die Messung außerhalb dieser Ereignisse statt, fehlt der wichtigste Teil des Profils schlicht in den Daten.
2. Welche Dokumente und Daten sollten vor der Vor-Ort-Begehung gesammelt werden?
Eine gute Vor-Ort-Begehung beginnt bereits vor dem Betreten der Druckluftstation. Je mehr Daten vorab verfügbar sind, desto leichter lassen sich die richtigen Messstellen planen und Situationen vermeiden, in denen sich nach mehreren Tagen Aufzeichnung herausstellt, dass eine für die Interpretation des Diagramms notwendige Information fehlt.
Vor der Begehung sollten nach Möglichkeit folgende Unterlagen und Daten zusammengestellt werden:
- ein Schema der Druckluftanlage, sofern vorhanden, oder zumindest ein Hallenplan mit dem Verlauf der wichtigsten Hauptleitungen;
- eine Liste der Kompressoren, Trockner, Druckluftbehälter und wesentlichen Komponenten der Aufbereitung;
- Datenblätter der Kompressoren, Leistungsdaten des Herstellers sowie Angaben zu dem Druck, für den die Parameter angegeben wurden;
- Daten zur Kompressorsteuerung: Load/Unload, Start/Stop, Modulation, VSD/VFD, übergeordnete Steuerung;
- Ablesungen der Betriebsstundenzähler und die Historie der Betriebszustände;
- Daten aus lokalen Energiezählern, SCADA, BMS oder dem Monitoring-System, sofern verfügbar;
- Historie von Druckwerten, Alarmen, Stillständen und Wartungsarbeiten;
- Produktions- und Schichtplan;
- Informationen zur Zahl der aktiven Linien, Produktwechseln, Kampagnen und geplanten Stillständen;
- erforderlicher Druck und erforderliche Luftqualität für kritische Verbraucher;
- Historie des Filterwechsels, der Trocknerwartung und von Kondensatproblemen;
- frühere Berichte zur Leckageortung einschließlich Reparaturstatus.
Herstellerdaten sind nützlich, ersetzen aber keine Messungen. Die Liefermenge eines Kompressors kann für bestimmte Referenzbedingungen und einen bestimmten Druck angegeben sein. Wird sie mit einer Messung in der Anlage verglichen, muss zunächst geprüft werden, ob die verglichenen Größen gleich definiert sind.
3. Bestandsaufnahme der Anlage – was muss vor Ort erfasst werden?
Die Bestandsaufnahme darf nicht bei der Anzahl der Kompressoren enden. Der gesamte Strömungsweg der Druckluft sowie die Stellen, an denen sich ihre Parameter ändern, müssen nachvollzogen werden.
| Element | Was ist zu erfassen? | Warum ist das relevant? |
|---|---|---|
| Kompressoren | Typ, Modell, Antriebsleistung, angegebene Liefermenge, Drucksollwerte, Art der Steuerung, Betriebsstundenzähler, Rolle in der Sequenz | ermöglicht es, Leistungsaufnahme, Liefermenge und Steuerungsart miteinander zu verknüpfen |
| Trockner | Typ, Leistung, Steuerungsart, Energieverbrauch oder Regenerationsluftverbrauch, Drucktaupunkt, Alarme | die Trocknung kann sowohl Energieverbrauch als auch Druckluftverluste und Druckabfälle verursachen |
| Filter und Abscheider | Typ, Einbauort, Nennvolumenstrom, Differenzdruckanzeigen, Wartungszustand | ein verschmutztes oder falsch ausgelegtes Bauteil kann den Volumenstrom begrenzen |
| Druckluftbehälter | Volumen, Betriebsdruck, Einbauort, Art der Einbindung in das Netz | beeinflussen die Dynamik des Systems und dessen Fähigkeit, kurze Lastspitzen abzufangen |
| Netz | Durchmesser, Material, Längen, Abzweige, Ringleitungen, Engstellen, Ventile, Verbindungen zwischen Hallen | ermöglicht die Interpretation von Druckabfällen und lokalen Einschränkungen |
| Verbraucher | erforderlicher Druck, Luftqualität, Verbrauchscharakteristik, Betriebszyklus, lokale Druckminderer und Filter | zeigt, welche Parameter der Prozess tatsächlich benötigt |
Besonders wichtig sind Änderungen, die nach der ursprünglichen Planung vorgenommen wurden: eine angebaute Halle, eine neue Linie, ein zusätzlicher Filter, ein langer flexibler Schlauch, eine provisorische Versorgung oder ein Verbraucher, der an einen zu klein dimensionierten Abzweig angeschlossen wurde. In einem mehrere Jahre alten Schema können solche Elemente schlicht fehlen.
4. Betriebsstunden-, Last- und Leerlaufzähler
Das Auslesen der Kompressorzähler ist ein guter Ausgangspunkt – allerdings nur, wenn klar ist, was jeder Wert in der jeweiligen Steuerung tatsächlich bedeutet.
Bei einem Kompressor im Last-/Leerlaufbetrieb sollten mindestens folgende Zeiten unterschieden werden:
- gesamte Einschaltzeit;
- Betriebszeit unter Last;
- Leerlaufzeit;
- Stillstands- oder Bereitschaftszeit;
- Anzahl der Starts, sofern die Steuerung sie erfasst.
Bei einem drehzahlgeregelten Kompressor sagen die reinen Betriebsstunden deutlich weniger aus. Erforderlich ist eine Last- oder Drehzahlverteilung, idealerweise zusammen mit einem zeitgleichen Leistungs- und Volumenstromprofil.
Ein hoher Leerlaufanteil kann auf ein Steuerungsproblem oder eine nicht zum Bedarf passende Kompressorkonfiguration hinweisen. Aus der Leerlaufzeit allein lassen sich Energieverluste jedoch nicht berechnen. Dafür ist die tatsächliche Leistungsaufnahme in diesem Zustand erforderlich.
Für eine vereinfachte Bilanz kann folgende Beziehung verwendet werden:
Energie im betrachteten Zeitraum = Summe aus Leistung in den einzelnen Betriebszuständen × Dauer dieser Zustände.
Ist ein Kompressor also einen Teil der Zeit belastet, einen Teil im Leerlauf und einen Teil außer Betrieb, muss jeder dieser Zustände separat berücksichtigt werden. Bei mehreren Kompressoren ist zusätzlich zu prüfen, ob sich ihre Betriebszustände überschneiden und wie die Zuschaltsequenz funktioniert.
5. Messung der elektrischen Energie – was und wo sollte gemessen werden?
Die grundlegenden Größen sind die tatsächliche Wirkleistung, die der Kompressor oder das gesamte Kompressorpaket aufnimmt, sowie die im analysierten Zeitraum verbrauchte Energie.
Soll ein bestimmter Kompressor bewertet werden, sollte die Messung Folgendes sichtbar machen:
- Leistung bei Volllast;
- Leistung im Leerlauf;
- Leistung bei Teillast;
- Leistungsänderungen bei Drehzahländerung eines VSD-Kompressors;
- Starts, Stillstände und Bereitschaftszeiten.
Am besten werden kW und kWh direkt aufgezeichnet. Eine reine Strommessung kann diagnostisch hilfreich sein, sollte bei variablem Leistungsfaktor und wechselnden Betriebsbedingungen jedoch nicht automatisch eine Messung der Wirkleistung ersetzen.
Auch die Messgrenze muss definiert werden. In einem Betrieb umfasst „Energie der Druckluftstation“ nur die Kompressoren, in einem anderen zusätzlich Trockner, Ventilatoren, Pumpen, Kühlung und Hilfsaggregate. Ohne eine dokumentierte Systemgrenze sind zwei kWh-Werte nicht zwingend miteinander vergleichbar.
Eine praktische Lösung ist die zeitliche Synchronisierung der Energieaufzeichnung mit Volumenstrom, Druck und den Zuständen der Steuerung. So lässt sich nicht nur feststellen, wie viel Energie der Kompressor verbraucht hat, sondern auch, was das System im selben Zeitraum tatsächlich geliefert hat.
Temperatur als ergänzende Messgröße
Die Temperatur ist für sich allein kein Effizienzindikator des gesamten Systems, wird aber bei bestimmten diagnostischen Aufgaben für die korrekte Interpretation der Ergebnisse benötigt. Eine Aufzeichnung ist unter anderem sinnvoll, wenn Ansaugbedingungen, die Funktion von Kühlern, die Lufttemperatur vor dem Trockner oder die Ursache von Änderungen des Drucktaupunkts bewertet werden. Beim Aufbau einer Baseline nennt das U.S. DOE die Temperatur neben Leistung, Druck und Volumenstrom als eine der Größen, die unter unterschiedlichen Betriebsbedingungen gemessen werden. Welche Temperaturmessstellen erforderlich sind, sollte sich aus dem Ziel des Audits ergeben – nicht aus der Annahme, dass grundsätzlich jeder Punkt der Anlage gemessen werden muss.
6. Messung und Aufzeichnung des Druckluftvolumenstroms
Ohne Informationen zum Volumenstrom lässt sich nur schwer beurteilen, ob eine hohe Leistungsaufnahme aus einem tatsächlich hohen Bedarf oder aus einem ineffizienten Kompressorbetrieb resultiert.
Die wichtigste Messstelle ist in der Regel die Hauptleitung, die aus der Druckluftstation herausführt. In komplexeren Systemen können zusätzliche Messungen erforderlich sein:
- an Hauptleitungen, die einzelne Hallen versorgen;
- an Abzweigen mit hohem oder stark schwankendem Verbrauch;
- vor einem Verbraucher, der Bedarfsspitzen verursacht;
- in einem Anlagenbereich, in dem ein hoher Verbrauch außerhalb der Produktion vermutet wird.
Bei der Wahl der Messstelle und des Messverfahrens müssen der Messbereich des Durchflussmessers, die Einbauvorgaben des Herstellers, mögliche Einflüsse von Strömungsstörungen, die Luftqualität sowie die Bezugsbedingungen geprüft werden, auf die das Messergebnis umgerechnet wird.
Besondere Vorsicht ist beim Vergleich von Einheiten erforderlich. Ein Ergebnis in m³/h unter Betriebsbedingungen ist nicht automatisch mit Nm³/h oder einem auf andere Bedingungen bezogenen Volumenstrom gleichzusetzen. Im Bericht müssen die Bezugsbedingungen angegeben und konsequent verwendet werden.
Gleiches gilt für den Vergleich einer Messung mit der im Datenblatt angegebenen Liefermenge des Kompressors. ISO 1217:2009 legt unter anderem Verfahren für Abnahmeprüfungen des Volumenstroms und des Leistungsbedarfs von Verdrängerkompressoren fest. Werden Herstellerdaten verwendet, die auf dieser Norm beruhen, müssen der angegebene Druck und die Bezugsbedingungen dennoch mit dem tatsächlichen Betriebspunkt verglichen werden.
Aus dem Volumenstromprofil sollten nicht nur der Mittelwert, sondern auch Grundlast, Spitzen, minimaler und maximaler Bedarf, die Dauer charakteristischer Zustände sowie das im jeweiligen Zeitraum verbrauchte Luftvolumen bestimmt werden.
7. Druckmessungen – ein Manometer reicht nicht aus
Der Druck am Kompressor zeigt die Bedingungen in der Druckluftstation. Er sagt noch nicht aus, welcher Druck an einer Maschine am Ende der Halle ankommt.
Bei der Analyse von Druckproblemen sollten Datenlogger daher an mehreren Stellen installiert werden, zum Beispiel:
- am Sammelrohr der Druckluftstation;
- vor und hinter der zentralen Aufbereitung, wenn deren Einfluss bewertet werden soll;
- am Anfang und am Ende der Hauptleitung;
- in einem entfernten oder problematischen Bereich des Betriebs;
- unmittelbar vor einem kritischen Verbraucher;
- vor und hinter einem lokalen Filter, Druckminderer, Ventil oder Leitungsabschnitt, wenn dort eine Einschränkung vermutet wird.
Den größten Erkenntnisgewinn liefert eine zeitgleiche Messung. Wurde der Druck in der Druckluftstation morgens und am Ende der Halle erst nachmittags gemessen, lässt sich nicht feststellen, ob die Differenz durch das Netz oder lediglich durch einen anderen Bedarf verursacht wurde.
Für alle Werte muss die Bezugsbasis eindeutig angegeben sein – zum Beispiel bar(g) für Überdruck. Das Vermischen von Relativ- und Absolutdruck in Berechnungen ist ein einfacher Weg zu falschen Schlussfolgerungen.
8. Wie sind Druckabfälle zu analysieren?
Ein Druckabfall muss als Differenz zwischen zwei Messpunkten zur gleichen Zeit und bei bekannter Systemlast analysiert werden.
Wenn:
- der Druck in der Druckluftstation stabil bleibt;
- der Volumenstrom steigt;
- und der Druck in einem entfernten Teil der Anlage stark abfällt,
kann das Problem in der Verteilung liegen: in einem zu kleinen Leitungsdurchmesser, einer Engstelle, einem Filter, Ventil, flexiblen Schlauch oder einem anderen Bauteil, dessen Strömungswiderstand zunimmt.
Tritt der Druckabfall dagegen gleichzeitig in der Druckluftstation und im gesamten Netz auf, sind das Verhältnis zwischen momentaner Nachfrage und verfügbarer Liefermenge, die Kompressorsequenz, die Pufferung sowie Ereignisse auf der Verbraucherseite zu prüfen.
Es ist nicht sinnvoll, für jede Anlage einen universellen „zulässigen Druckabfall“ anzusetzen. Das Kriterium sollte sich aus dem für den Prozess erforderlichen Mindestdruck, den Kennlinien der konkreten Bauteile und den Volumenstrombedingungen zum Messzeitpunkt ergeben.
Ein typischer Fehler besteht darin, den Druck in der gesamten Druckluftstation anzuheben, nur weil ein einzelner Verbraucher am Ende der Halle zu wenig Druck erhält. Liegt die Ursache in einer lokalen Engstelle, kann der höhere Kompressordruck das Problem lediglich kaschieren.
9. Druckluftqualität und Drucktaupunkt – nur in Bezug auf den Prozess
Nicht jede Anlage benötigt dieselbe Luftqualität. Ein Audit sollte deshalb mit der Frage beginnen, was der Prozess tatsächlich erfordert, und erst anschließend Trocknung und Filtration bewerten.
ISO 8573-1:2010 klassifiziert die Reinheit von Druckluft hinsichtlich Partikeln, Wasser und Öl. Die Norm nennt auch weitere Arten von Verunreinigungen; daraus folgt jedoch nicht, dass bei jedem Audit ein vollständiges Paket an Laboruntersuchungen erforderlich ist.
Ist die Feuchte für den Prozess relevant, gehört der Drucktaupunkt zu den wichtigen Parametern. Messung und Dokumentation müssen die Probenahmebedingungen, den Druck und die Stabilisierung der Anzeige berücksichtigen. ISO 8573-3:1999 beschreibt Verfahren zur Feuchtemessung, Regeln zur Probenahme, die Bewertung der Messunsicherheit und die Berichterstattung; die Norm ist weiterhin veröffentlicht, befindet sich derzeit jedoch im Review.
In der Praxis wird daher nicht der „niedrigstmögliche Taupunkt“ bewertet, sondern der vom jeweiligen Prozess benötigte Drucktaupunkt und die Frage, wie der Trockner diesen Wert bei wechselnder Last einhält.
Ähnlich verhält es sich mit der Filtration: Eine feinere Filtration ist nicht automatisch besser, wenn der Prozess sie nicht benötigt und zusätzliche Elemente den Druckabfall erhöhen oder häufigere Wartung erfordern.
10. Leckageortung ist ein Bestandteil des Audits – nicht das gesamte Audit
Leckagen sind eine wichtige Quelle unproduktiven Druckluftverbrauchs. Eine reine Ultraschallprüfung beantwortet jedoch nicht die Frage, ob die Kompressoren im richtigen Betriebsbereich arbeiten, ob die Steuerung korrekt konfiguriert ist oder ob das Netz ausreichend dimensioniert ist.
Im Rahmen eines vollständigen Audits kann die Leckageortung Folgendes umfassen:
- Ortung und Kennzeichnung von Leckagen;
- Zuordnung zu Einbauort und Gerät;
- Bewertung der Reparaturpriorität;
- erneute Überprüfung nach der Behebung der Mängel;
- Abschätzung des durch Leckagen verlorenen Volumenstroms, sofern das verwendete Verfahren und die verfügbaren Daten eine belastbare Quantifizierung zulassen.
Ein einzelner Dezibelwert eines Detektors sollte ohne zusätzliche Grundlage nicht direkt in jährliche kWh umgerechnet werden. Für eine energetische Bewertung ist ein Verfahren erforderlich, das die Leckage mit Volumenstrom, Druck, Auftretensdauer und der Charakteristik des Erzeugungssystems verknüpft.
Sehr hilfreich kann auch eine Volumenstrommessung während eines Produktionsstillstands sein, sofern bekannt ist, welche Verbraucher in dieser Zeit weiter betrieben werden müssen. So lässt sich der gesamte Verbrauch außerhalb der Produktion abschätzen – nicht nur die Summe der lokalisierten Leckstellen.
Eine detaillierte Leckageortung ist eine eigenständige Messaufgabe. In einem vollständigen Audit sollten ihre Ergebnisse in eine gemeinsame Bilanz aus Volumenstrom, Betriebszeit und Energie eingehen, statt als eigenständiges „Auditergebnis“ betrachtet zu werden.
11. Analyse des Bedarfs der Verbraucher
Endet das Audit in der Druckluftstation, kann die eigentliche Ursache auf der anderen Seite der Anlage leicht übersehen werden.
Für die wichtigsten Verbraucher sollten folgende Punkte ermittelt werden:
- minimal erforderlicher Eingangsdruck des Geräts;
- momentaner und mittlerer Druckluftverbrauch;
- Betriebszyklus;
- erforderliche Luftqualität;
- vorhandene lokale Filter, Druckminderer und Ventile;
- Länge und Durchmesser der Anschlussleitungen;
- ob der Verbraucher kontinuierlich oder nur in kurzen Impulsen arbeitet;
- ob der Verbrauch direkt mit der Produktion zusammenhängt.
Besondere Aufmerksamkeit erfordern impulsartige Verbraucher. Eine Maschine kann für wenige Sekunden einen sehr hohen Volumenstrom benötigen, obwohl ihr durchschnittlicher Verbrauch gering ist. Ein solcher Verbrauch kann kurze Druckeinbrüche und das Zuschalten eines zusätzlichen Kompressors verursachen, die in stündlich gemittelten Daten nicht sichtbar sind.
Sinnvoll ist außerdem die Unterscheidung zwischen produktionsbedingtem Bedarf und Verbrauch, der keine nutzbare Arbeit leistet: dauerhafte Abblasungen, falsch eingestellte Düsen, offene Leitungen, unnötig mit Druckluft versorgte Geräte im Stillstand oder Anwendungen, für die ein anderes Medium in Betracht kommt. Das Audit selbst sollte solche Fälle in erster Linie identifizieren und messen; die detaillierte Reihenfolge einer Optimierung des Gesamtsystems gehört bereits in die Optimierungsanalyse.
12. Wie lassen sich Druckluftmessungen mit der Produktion des Betriebs verknüpfen?
Energieprofile lassen sich ohne Produktionsdaten leicht falsch interpretieren. Ein Rückgang des Energieverbrauchs kann auf eine Effizienzverbesserung zurückgehen – ebenso gut aber auf eine geringere Produktion.
Daher sollten alle Datenlogger zeitlich synchronisiert sein; zu den Messdaten sollten außerdem folgende Informationen ergänzt werden:
- Betrieb oder Stillstand einzelner Linien;
- Anzahl der Schichten;
- Art des hergestellten Produkts;
- Stückzahl, Tonnen oder eine andere geeignete Produktionskennzahl;
- Umrüstungen, Reinigungen, Anfahrvorgänge und Stillstände;
- Ereignisse, die einen atypischen Druckluftverbrauch verursachen.
Erst dann lässt sich beurteilen, warum der Druckluftverbrauch an zwei scheinbar ähnlichen Tagen unterschiedlich war.
Spezifische Leistung (Specific Power) – ein nützlicher Kennwert, aber nur bei klar definierten Bedingungen
Zur Bewertung eines Kompressors oder einer Kompressorgruppe kann die spezifische Leistung verwendet werden, also das Verhältnis der aufgenommenen Leistung zum bereitgestellten Volumenstrom. Das U.S. DOE bezeichnet diesen Kennwert als specific power.
Beispielsweise bei gleichen Bezugsbedingungen für den Volumenstrom und vergleichbarem Druck:
- System A nimmt 70 kW auf und liefert 10 m³/min – die spezifische Leistung beträgt 7 kW/(m³/min);
- System B nimmt 60 kW auf und liefert 7,5 m³/min – die spezifische Leistung beträgt 8 kW/(m³/min).
Die geringere Leistung von System B allein bedeutet daher nicht, dass es effizienter arbeitet. Im Verhältnis zur aufgenommenen Leistung liefert es weniger Druckluft.
Dieser Kennwert sollte jedoch nicht verglichen werden, ohne zuvor Folgendes zu prüfen:
- Verdichtungsenddruck;
- Bezugsbedingungen des Volumenstroms;
- Messgrenze;
- Lastzustand;
- Konfiguration der laufenden Kompressoren.
Für den gesamten Betrieb ist zusätzlich der Vergleich der Systemenergie mit der Produktion sinnvoll, zum Beispiel kWh pro Tonne Produkt oder kWh pro 1.000 Stück. Dies ist ein Kennwert der Energieintensität des Prozesses und keine eigenständige Wirkungsgradkennzahl des Kompressors. Ändern sich Produktspektrum oder Technologie, muss dies beim Vergleich berücksichtigt werden.
13. Warum kann eine kurze Punktmessung zu falschen Schlussfolgerungen führen?
Nehmen wir an, der Betrieb verbraucht um 10:00 Uhr 600 m³/h, ein Kompressor läuft, der Druck ist stabil und es ist kein Problem erkennbar. Um 11:20 Uhr startet ein Verbraucher mit hohem impulsartigem Volumenstrom, der Druck am Ende der Halle fällt ab und die Steuerung schaltet einen zweiten Kompressor zu. Um 12:00 Uhr ist wieder der Ausgangszustand erreicht.
Eine Messung ausschließlich um 10:00 Uhr erfasst das Ereignis nicht, das möglicherweise den größten Einfluss auf den Betrieb des Systems hat.
Eine Aufzeichnung ist besonders wichtig, wenn:
- sich der Bedarf zwischen den Schichten verändert;
- die Produktion kampagnen- oder chargenweise erfolgt;
- ein Teil der Maschinen nur zeitweise betrieben wird;
- mehrere Kompressoren sequenziell gesteuert werden;
- kurze Druckeinbrüche auftreten;
- Trockner oder Hilfsaggregate zyklisch arbeiten;
- außerhalb der Produktion ein wesentlicher Verbrauch besteht;
- der Betrieb an Werktagen und am Wochenende unterschiedliche Profile aufweist.
Auch die Aufzeichnungsfrequenz muss zum untersuchten Phänomen passen. Dauert ein Problem nur wenige Sekunden, ist eine stündliche Aufzeichnung nutzlos. Wird dagegen ein Monatstrend analysiert, kann eine sehr schnelle Abtastung unnötig sein. Entscheidend ist, die Ereignisse erfassen zu können, die erklärt werden sollen.
14. Wie lässt sich ein Problem der Drucklufterzeugung von einem Problem im Netz oder bei den Verbrauchern unterscheiden?
Der wertvollste Teil des Audits beginnt dort, wo die Messungen gemeinsam ausgewertet werden.
| Was zeigen die Daten? | Wahrscheinlicher Problembereich | Was sollte als Nächstes geprüft werden? |
|---|---|---|
| hohe Leistung bei geringem Volumenstrom, während der Netzdruck stabil bleibt | Erzeugung / Kompressorsteuerung | Leerlaufbetrieb, Modulation, Sequenz, Betriebspunkt und tatsächliche Leistungsaufnahme |
| Druck in der Druckluftstation stabil, am Ende des Netzes fällt er bei steigendem Volumenstrom ab | Verteilung | Filter, Durchmesser, Ventile, Engstellen, Hauptleitungen und lokale Anschlüsse |
| der Druck fällt gleichzeitig in der gesamten Anlage ab und zugleich tritt eine große Volumenstromspitze auf | Verhältnis von Angebot und Bedarf | Produktionsereignis, verfügbare Liefermenge, Pufferung, Steuerung |
| die Kompressoren laufen zyklisch auch während eines Produktionsstillstands, und der Volumenstrom sinkt nicht auf ein niedriges Niveau | unproduktiver Bedarf | Leckagen, automatische Kondensatableiter, unter Druck belassene Verbraucher |
| die Hauptleitung weist den richtigen Druck auf, eine einzelne Maschine jedoch nicht | lokaler Verbraucher / Anschluss | Druckminderer, Filter, Ventil, Leitung, Schnellkupplungen und lokale Verbrauchsspitze |
| der Drucktaupunkt verschlechtert sich bei einer bestimmten Last | Aufbereitung oder Messbedingungen | Trocknerleistung, Regeneration, Volumenstrom, Druck, Probenahmestelle |
Die Tabelle ersetzt keine Diagnose. Jeder dieser Hinweise zeigt in erster Linie, wohin der nächste Analyseschritt gerichtet werden sollte.
Kommentar des Auditors: Ist der Druck nur an einer einzelnen Maschine zu niedrig, sollte die Anhebung des Sollwerts aller Kompressoren die letzte und nicht die erste Reaktion sein. Zunächst ist zu prüfen, ob das Problem nicht zwischen der Hauptleitung und dem Verbraucher liegt.
15. Was sollte ein Auditbericht enthalten?
Der Bericht sollte den Gedankengang von den Eingangsdaten bis zur Schlussfolgerung nachvollziehbar machen. Eine reine Liste von Empfehlungen ohne Diagramme und Messgrundlagen lässt sich nur schwer verifizieren.
Ein gut vorbereiteter Bericht sollte Folgendes enthalten:
- Auditgrenze und Beschreibung der Systemkonfiguration;
- Bestandsaufnahme der Geräte;
- Liste der verwendeten Messgeräte und Messstellen;
- Datum, Aufzeichnungszeitraum und Angabe zur Repräsentativität des Zeitraums;
- wesentliche Informationen zu Genauigkeit, Kalibrierung oder Überprüfung der Messgeräte;
- Diagramme von Leistung, Energie, Volumenstrom und Druck auf einer gemeinsamen Zeitachse;
- Betriebszustände der Kompressoren;
- Produktionsdaten und Beschreibung von Änderungen der Betriebsweise des Werks;
- Bilanz des Betriebs von Kompressoren und Hilfsaggregaten;
- Analyse der Druckabfälle;
- Bewertung der erforderlichen Luftqualität und des Drucktaupunkts, sofern relevant;
- Ergebnisse der Leckageortung, sofern durchgeführt;
- Analyse der Verbraucher;
- Angabe, ob das identifizierte Problem auf der Erzeugungs-, Verteilungs- oder Bedarfsseite liegt;
- Annahmen, Einschränkungen und Unsicherheiten;
- Empfehlungen, die unmittelbar aus den Messungen abgeleitet sind, ohne eine vorab festgelegte Lösung.
Bezieht sich eine Empfehlung beispielsweise auf eine Änderung der Kompressorsteuerung, sollte der Bericht das Profil zeigen, das diese Änderung begründet. Liegt das Problem im Netz, sollten die Druckabfälle an konkreten Messstellen und die Volumenstrombedingungen, unter denen sie auftreten, sichtbar sein.
16. Die häufigsten Fehler bei einem Druckluft-Audit
Schlussfolgerungen ausschließlich auf Basis von Typenschildern
Die Nennleistung des Motors und die im Datenblatt angegebene Liefermenge zeigen nicht, wie das Gerät im tatsächlichen Betriebsprofil des Werks arbeitet.
Druckmessung nur in der Druckluftstation
Damit lässt sich ein Problem der Erzeugung nicht von einem Problem der Verteilung oder lokaler Anschlüsse unterscheiden.
Fehlende Synchronisierung der Messungen
Ein Energiediagramm von einem Tag und ein Volumenstromdiagramm von einem anderen Tag können ähnlich aussehen, bilden aber keine gemeinsame Bilanz.
Leckageortung mit dem gesamten Audit gleichsetzen
Die Reparatur von Leckagen kann den Bedarf reduzieren, gleichzeitig aber eine ungeeignete Steuerung, unnötig hohen Druck oder große Druckabfälle im Netz bestehen lassen.
Starre Festlegung der Messdauer
„Eine volle Woche“ ist nur dann ein guter Zeitraum, wenn die Woche den Betriebszyklus des Werks tatsächlich repräsentiert. Andernfalls kann sie zu kurz oder unnötig lang sein.
Universelle Referenzwerte ohne Bedingungen verwenden
Druckabfall, spezifische Leistung, Drucktaupunkt oder Leerlaufanteil müssen im konkreten System bei definiertem Druck, Volumenstrom, Qualitätsniveau und Betriebsprofil bewertet werden. Eine einzelne Zahl ohne Bezugsbedingungen reicht für eine Investitionsentscheidung nur selten aus.
FAQ – Druckluft-Audit und Messungen
Muss bei jedem Audit der Volumenstrom gemessen werden?
Eine direkte Messung ist nicht immer an jedem Punkt möglich, doch der Volumenstrom gehört zu den wichtigsten Größen für die Bewertung des Systembetriebs. Werden Daten aus der Steuerung, Schätzungen oder andere Ersatzgrößen verwendet, müssen das Verfahren und seine Einschränkungen im Bericht klar beschrieben werden.
Wie lange sollten die Messungen dauern?
So lange, dass ein repräsentativer Betriebszyklus erfasst wird. Bei einer stabilen Anlage kann ein relativ kurzer Zeitraum ausreichen, sofern er alle Betriebszustände umfasst; bei einem Betrieb mit wechselnder Produktion ist eine längere Aufzeichnung erforderlich. Es gibt keine einheitliche Zahl von Tagen, die für alle Systeme richtig ist.
Reichen die Daten aus der Kompressorsteuerung aus?
Sie können sehr wertvoll sein, insbesondere wenn sie historische Daten zu Leistung, Druck, Liefermenge und Betriebszuständen enthalten. Allerdings müssen die Definitionen der Parameter und die Art ihrer Ermittlung geprüft und – dort, wo die Genauigkeit für die Schlussfolgerungen relevant ist – mit unabhängigen Messungen verglichen werden.
Ist eine Leckageortung bereits ein Druckluft-Audit?
Sie ist ein Bestandteil des Audits. Eine vollständige Bewertung des Systems umfasst außerdem Erzeugung, Steuerung, Aufbereitung, Netz, Druck, Volumenstrom und Verbraucher.
Wann muss der Drucktaupunkt gemessen werden?
Wenn die Feuchte der Druckluft für den Prozess, das Produkt, die Zuverlässigkeit der Geräte oder bestimmte Qualitätsanforderungen relevant ist. In anderen Anlagen ist eine vollständige Qualitätsmessung möglicherweise nicht erforderlich, um das zentrale energetische Problem zu beantworten.
Bedeutet eine geringere Kompressorleistung eine höhere Effizienz?
Nein. Die Leistung muss zur gelieferten Luftmenge, zum Druck, zu den Bezugsbedingungen und zum Betriebszustand in Beziehung gesetzt werden. Ein Kompressor mit geringerer kW-Aufnahme kann gleichzeitig proportional deutlich weniger Druckluft liefern.
Technische Grundlage und Aktualität der Normen
Für die Bewertung von Druckluftsystemen sind insbesondere folgende Quellen hilfreich:
- ISO 11011:2013 – Compressed air — Energy efficiency — Assessment – veröffentlichte Norm zur Bewertung des gesamten Systems; mit Stand vom 21.08.2026 weiterhin die aktuelle veröffentlichte Ausgabe;
- ISO/AWI 11011 – die Arbeiten an Edition 2 wurden aufgenommen; das Projekt befindet sich derzeit in der Vorbereitungsphase und ist keine veröffentlichte Norm;
- ISO 8573-1:2010 – Reinheitsklassen für Druckluft hinsichtlich Partikeln, Wasser und Öl;
- ISO 8573-3:1999 – Verfahren zur Messung der Feuchte in Druckluft;
- ISO 1217:2009 einschließlich der Änderung von 2016 – Verfahren für Abnahmeprüfungen des Volumenstroms und des Leistungsbedarfs von Verdrängerkompressoren;
- U.S. DOE – Improving Compressed Air System Performance: A Sourcebook for Industry – praxisorientierter Ansatz zum Aufbau einer Baseline anhand von Messungen von Leistung, Volumenstrom und Druck sowie deren Korrelation mit der Produktion;
- ORNL MEASUR – Compressed Air Assessments – Werkzeuge zur Modellierung des Betriebs von Kompressoren und Druckluftsystemen.
Zusammenfassung
Ein gutes Druckluft-Audit ist keine Einzelmessung und beginnt nicht mit der Auswahl eines zu modernisierenden Geräts. Zunächst muss ein belastbares Bild des Anlagenbetriebs aufgebaut werden: Energie, Volumenstrom, Druck, Kompressorzustände, Luftqualität, Verbraucherverhalten und Produktionsdaten müssen auf einer gemeinsamen Zeitachse zusammengeführt werden.
Erst ein solcher Datensatz ermöglicht es, einen ineffizienten Kompressorbetrieb von Einschränkungen im Netz, einem lokalen Problem am Verbraucher oder einem tatsächlichen Anstieg des produktionsbedingten Bedarfs zu unterscheiden.
Wenn Messungen und eine vollständige Bewertung der Anlage im Betrieb beauftragt werden sollen, beschreiben wir den Leistungsumfang auf der Seite Druckluftsystem-Audit.