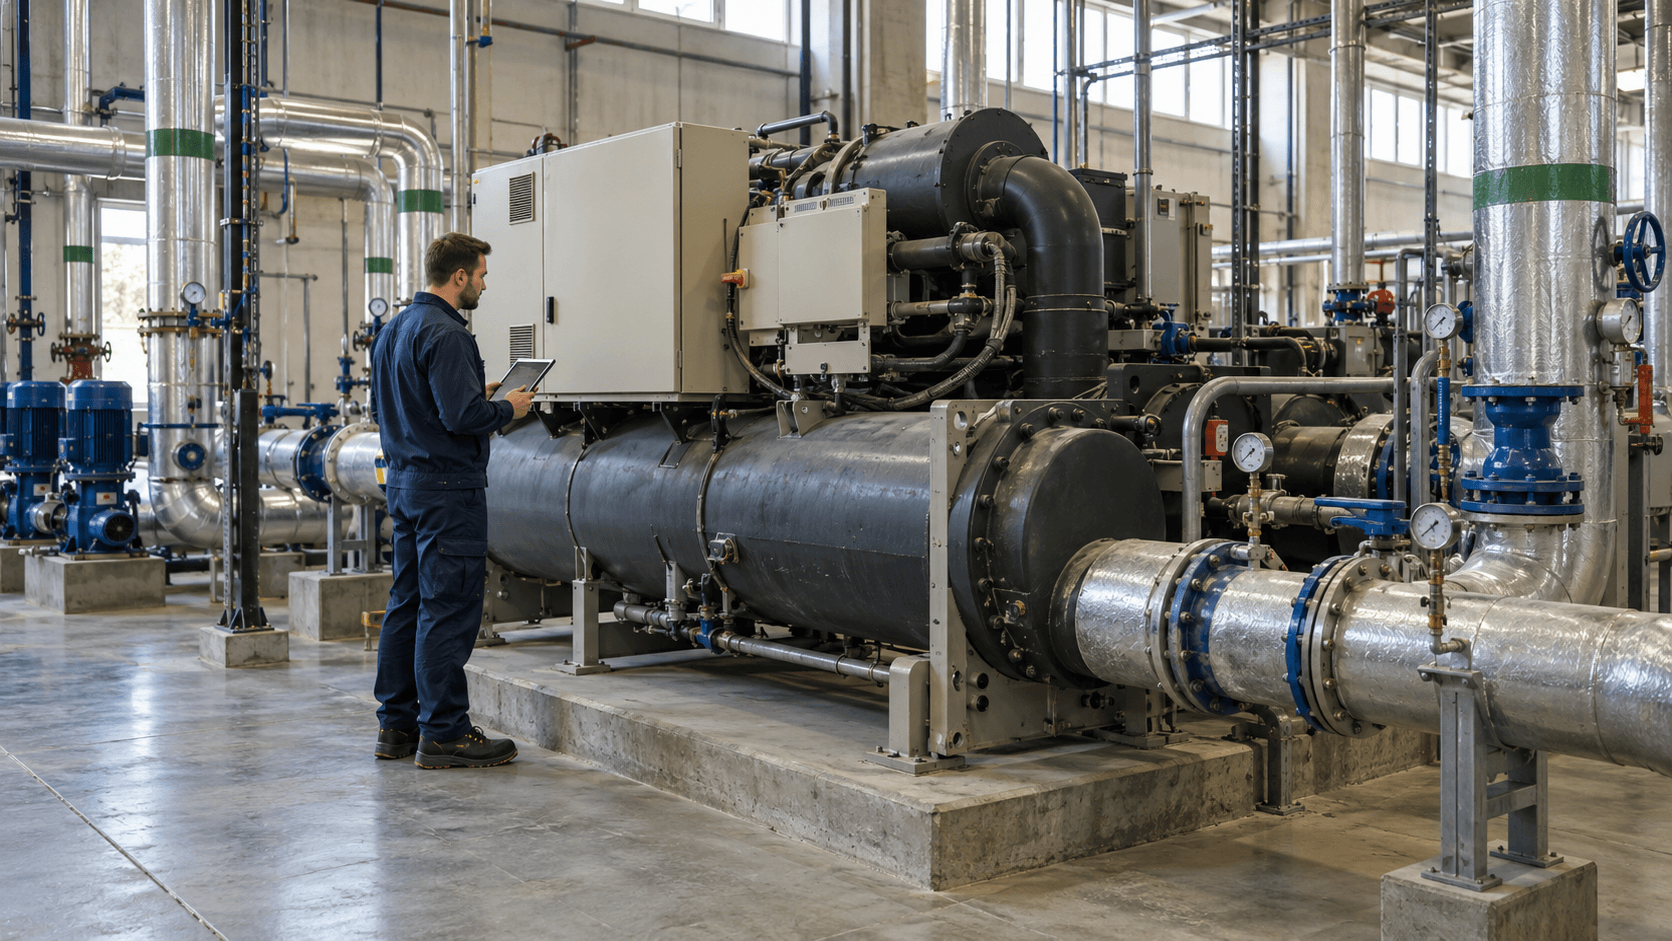


Automatisierung kann den Energieverbrauch eines Betriebs senken – allerdings nur, wenn sie den Betrieb der Verbraucher an den tatsächlichen Prozessbedarf anpasst. Eine SPS, eine SCADA-Oberfläche oder ein neuer Frequenzumrichter allein bewirken noch keine Einsparung. Entscheidend sind die Ermittlung unnötiger Betriebszeiten, sichere Bedingungen für die Änderung von Sollwerten und ein Verfahren zur Wirkungsmessung.
Wie beeinflusst die Automatisierung den Energieverbrauch?
In einem Produktionsbetrieb können Verbraucher auch dann Energie aufnehmen, wenn sie keine Nutzarbeit verrichten: Ein Förderband läuft während der Pause, eine Pumpe erzeugt einen zu hohen Volumenstrom, ein Ventilator läuft mit konstanter Leistung oder zwei Kompressoren bleiben trotz geringen Luftbedarfs in Bereitschaft. Energiesparende Automatisierung soll den Betrieb dieser Geräte an den Prozess anpassen – nicht um jeden Preis alles abschalten.
In der Praxis kann die Steuerung die energiebezogene Leistung auf vier Arten verbessern:
- Leerlaufzeiten verkürzen – nach Erfüllung festgelegter Bedingungen in Stillstand oder Bereitschaft wechseln.
- Leistung an den Bedarf anpassen – Drehzahl, Durchfluss oder Druck regeln, statt dauerhaft mit maximalem Sollwert zu arbeiten.
- Mehrere Aggregate koordinieren – die Zahl der laufenden Pumpen, Ventilatoren oder Kompressoren dem aktuellen Bedarf anpassen.
- Unnötige Zustandswechsel vermeiden – geeignete Schwellwerte, Hysterese und Mindestlaufzeiten verhindern häufiges Schalten.
Das US-amerikanische Programm Better Plants – Pumpensysteme nennt beispielsweise das Abschalten nicht benötigter Pumpen, den Betrieb nur der erforderlichen Aggregate und die Drehzahlregelung statt einer Drosselung als Möglichkeiten zur Effizienzsteigerung. Das bedeutet nicht, dass jede Anlage mit Frequenzumrichter sparsamer arbeitet: Entscheidend sind die Anlagenkennlinie, der Wirkungsgrad des Antriebs und das Lastprofil.
Monitoring erfasst und erklärt den Verbrauch; Automatisierung verändert den Anlagenbetrieb. Beide Bereiche können zusammenwirken, dürfen jedoch nicht gleichgesetzt werden. Messstellen und Kennzahlen behandeln wir ausführlicher im Beitrag über Energiemonitoring im Unternehmen.
Wo kann eine bedarfsgerechte Steuerung Energieverluste reduzieren?
Ein guter Ausgangspunkt sind Anlagen mit zeitlich schwankendem Bedarf. Die Nennleistung des Motors allein reicht für eine Beurteilung allerdings nicht aus. Zu prüfen ist, in welchen Zuständen das Gerät arbeitet, wie viel Energie es dabei jeweils verbraucht und welche Zustände sich sicher verändern lassen.
| Anlage | Mögliche Änderung der Steuerungslogik | Zu prüfende Voraussetzung |
|---|---|---|
| Förderband oder Hilfsaggregat einer Produktionslinie | Nach Abschluss des Transports anhalten; erst bei Prozessbedarf wieder anlaufen lassen | Materialpuffer, Anlaufreihenfolge, Staurisiko und Bedienersicherheit |
| Umwälz- und Prozesspumpen | Anzahl und Drehzahl der Pumpen an Durchfluss oder Druck anpassen | Mindestdurchfluss, Kühlungs-/Dichtungsbedingungen, Betriebspunkt und Netzkennlinie |
| Prozessventilatoren | Leistung regeln oder in Betriebszuständen ohne Lüftungsbedarf abschalten | Erforderlicher Luftwechsel, Schadstoffabsaugung und Prozessanforderungen |
| Druckluftstation | Kompressoren sequenzieren, Leerlauf reduzieren und das Druckband anpassen | Mindestdruck bei den Verbrauchern, Behältervolumen, Verbrauchsdynamik und zulässige Schaltzyklen |
| Prozesskühlung | Temperatursollwerte, Pumpenbetrieb und Anlagenstufung lastabhängig anpassen | Produktqualität, Temperaturstabilität, verfahrenstechnische Grenzen und Reaktionszeit |
Die Art des Verbrauchers ist entscheidend. Bei Pumpen und Ventilatoren mit schwankendem Bedarf lohnt es sich häufig, eine Drehzahlregelung zu untersuchen. Bei Förderantrieben kann der Vorteil eher aus der Verkürzung unnötiger Laufzeiten entstehen. Der australische Regierungsleitfaden zu Motoren und drehzahlgeregelten Antrieben empfiehlt, für die Bewertung sowohl die Betriebsdauer in den einzelnen Zuständen als auch den Wirkungsgrad der gesamten Motor-Antriebs-Kombination zu berücksichtigen.
Zuerst Prozessanforderungen und Sicherheit, dann Einsparungen
Ein energiesparender Algorithmus muss die technologischen Anforderungen, die Maschinensicherheit und die Betriebsgrenzen berücksichtigen. Saugt ein Ventilator gefährliche Dämpfe ab, kann seine zeitgesteuerte Abschaltung unzulässig sein. Sorgt eine Pumpe für die Kühlung einer Anlage, kann ein verzögerter Start trotz geringerer momentaner Leistungsaufnahme zur Überhitzung führen.
Vor einer Programmänderung sind mindestens folgende Punkte abzustimmen: minimale und maximale Prozessparameter, notwendige Nachlaufzeiten, Anlauf- und Abschaltfolgen, Reaktionen auf Störungen sowie Bedingungen für die Umschaltung in den Handbetrieb. Sicherheitsfunktionen und Verfahren zur Energiefreischaltung bei Wartungsarbeiten dürfen nicht durch gewöhnliche Optimierungslogik ersetzt werden.
Für die elektrische Ausrüstung von Maschinen kann IEC 60204-1:2016 einschließlich Änderung A1:2021 ein geeigneter technischer Bezugspunkt bei der Bewertung sein. Es handelt sich um eine Norm, nicht um eine Rechtsvorschrift, die automatisch die Konformität jeder einzelnen Maschine feststellt. Die einschlägigen rechtlichen Anforderungen, die Risikobeurteilung und die erforderlichen Schutzmaßnahmen müssen für die konkrete Anlage bestimmt werden.
Was muss bei einem Signalausfall geschehen?
Angenommen, eine Steuerung senkt die Pumpendrehzahl anhand einer Durchflussmessung. Fällt das Signal aus oder wird es unzuverlässig, darf das Programm dies nicht als fehlenden Bedarf interpretieren. Erforderlich sind eine Fehlerdiagnose und eine vorher festgelegte Reaktion, etwa das Halten eines sicheren Sollwerts, die Umschaltung in einen Ersatzbetrieb oder das Anhalten, sofern die Risikobeurteilung dies verlangt. Eine für alle Prozesse gleichermaßen richtige Reaktion gibt es nicht.
Welche Signale und Sollwerte werden zur Verbrauchersteuerung benötigt?
Die Entwicklung der Steuerungslogik beginnt mit einer Signalübersicht, nicht mit der Auswahl eines Bedienpanels. Ein Soll- oder Befehlssignal ist vom tatsächlichen Gerätezustand zu unterscheiden: Der Befehl „Start“ beweist nicht, dass ein Motor läuft, und „Stopp“ bestätigt nicht, dass keine Energie mehr aufgenommen wird.
| Datengruppe | Beispielhafte Signale | Wofür sie benötigt werden |
|---|---|---|
| Prozesszustand | Produktion / keine Produktion, Pufferbelegung, Durchfluss, Temperatur, Druck, Füllstand | Zeigen an, wann das Gerät benötigt wird und welche Parameter einzuhalten sind |
| Gerätezustand | Betrieb, Bereitschaft, Störung, Schützrückmeldung, Drehzahl, Automatik-/Handbetrieb | Bestätigen die Befehlsausführung und ermöglichen die Diagnose |
| Energie | Wirkleistung in kW, Wirkarbeit in kWh, Betriebsdauer in den jeweiligen Zuständen | Ermöglichen den Vergleich des Verbrauchs vor und nach der Änderung |
| Grenzwerte und Alarme | Mindestdruck, Durchflussgrenze, Überhitzung, Sicherheitssignal, Kommunikationsausfall | Verhindern unzulässige Optimierungen und lösen die vereinbarte Reaktion aus |
Wichtig ist außerdem die Zeitsynchronisation von Messdaten und Ereignisprotokollen. Zeichnet ein Energiezähler Werte alle 15 Minuten auf, während Schaltvorgänge nur einige Dutzend Sekunden dauern, kann die Auflösung für die Beurteilung einer einzelnen Sequenz zu gering sein. Dann ist eine Messung mit geeigneter zeitlicher Auflösung oder ein mit den Steuerungszuständen korrelierter Leistungsverlauf erforderlich.
Hysterese, Mindestlaufzeit und Vorrang des Bedieners
Bei einer Zweipunktregelung kann ein einzelner Schwellwert zum ständigen Ein- und Ausschalten führen. Die Hysterese arbeitet mit zwei Schwellwerten; eine Begrenzung der Startzahl und Mindeststillstandszeiten schützen vor übermäßigem Schalten. Diese Einstellungen ergeben sich aus der Gerätedokumentation, der Prozessdynamik und den Inbetriebnahmeversuchen – nicht aus einer allgemeingültigen Formel.
Der Handbetrieb muss hinsichtlich Berechtigungen und Zustandsanzeige klar beschrieben sein. Bediener müssen wissen, ob das Deaktivieren der automatischen Optimierung den Standardbetrieb wiederherstellt. Das System sollte solche Umschaltungen protokollieren. Auch im Handbetrieb dürfen Sicherheitsfunktionen nicht umgangen werden.
Beispiel: Leerlauf eines Förderbands ohne Materialtransport reduzieren
Betrachten wir ein Förderband, das zwischen Produktchargen ohne Material läuft. Messungen ergeben in diesem Zustand eine durchschnittliche Wirkleistungsaufnahme von 2,4 kW aus dem Netz. Nach Analyse der Prozessfolge wird festgestellt, dass die Leerlaufzeit an 220 Tagen pro Jahr sicher um zwei Stunden täglich verkürzt werden kann.
Die vorläufige, modellhafte Energieeinsparung beträgt:
2,4 kW × 2 h/Tag × 220 Tage/Jahr = 1.056 kWh/Jahr.
Nehmen wir außerdem an, dass die geänderte Sequenz einen zusätzlichen Start pro Tag verursacht. Für das Modell setzen wir 0,08 kWh zusätzliche Energie für die gesamte Anlaufsequenz an, über die bereits in der Bilanz erfasste Energie hinaus. Im realen Betrieb müsste dieser Wert gemessen werden. Damit ergibt sich innerhalb der festgelegten Messgrenze folgende Bilanz:
1.056 kWh/Jahr − (0,08 kWh × 220) = 1.038,4 kWh/Jahr.
Dies ist ein Rechenbeispiel, weder das Ergebnis einer Umsetzung durch Energy Trend noch eine Prognose für einen bestimmten Betrieb. Nicht berücksichtigt sind mögliche Veränderungen bei benachbarten Maschinen, Notstarts, Produktionsausfälle oder Instandhaltungskosten. Vor der Entscheidung müssen diese Faktoren geprüft und die Zulässigkeit des zusätzlichen Starts für Antrieb und Prozess bestätigt werden.
Aus Sicht eines Energieauditors ist die erste Frage wichtiger als der kWh-Wert: Beeinträchtigt der Stillstand des Förderbands den Produktionsablauf tatsächlich nicht? Erst wenn diese Voraussetzung erfüllt ist, hat die Einsparung einen betrieblichen Nutzen.
Wie lassen sich die Änderung und das Verhalten bei Stillstand testen?
Ein Funktionstest endet nicht mit dem Nachweis, dass ein Gerät auf einen Befehl reagiert. Er muss auch das Systemverhalten in ungewöhnlichen Situationen bestätigen. Für jede neue Sequenz empfiehlt sich eine Dokumentation mit Ausgangsbedingung, erwarteter Reaktion, Testergebnis, freigebender Person und zugehörigem Messnachweis.
- Normalbetrieb: Der Verbraucher stellt beim tatsächlichen Lastzustand die erforderlichen Prozessparameter sicher.
- Übergang in den Stillstand: Das Anhalten erfolgt erst bei erfüllten Bedingungen, ohne Materialverlust oder Beeinträchtigung der Prozessparameter.
- Wiederanlauf: Anlaufreihenfolge, Bereitschaft der verbundenen Anlagen und zulässige Reaktionszeit bleiben gewahrt.
- Signalausfall: Das System erkennt fehlende Daten oder widersprüchliche Signale und wechselt in den vereinbarten Zustand.
- Handbetrieb und Rückkehr zur Automatik: Der aktive Modus ist erkennbar, und die Umschaltung verursacht keinen unbeabsichtigten Anlauf.
Produktionsfreie Zeiten sollten gesondert beobachtet werden: Pausen, Schichtende, Wochenende und Materialwartezeiten. Ein aussagekräftiger Test erfasst die Leistungsaufnahme der gesamten Anlage, nicht nur das Signal „Gerät steht“. Schaltet die Automatik beispielsweise eine Pumpe ab und startet dadurch eine Reservepumpe, muss die lokale Leistungsreduzierung keine Einsparung im Gesamtsystem bedeuten.
Wie lassen sich Einsparungen durch Automatisierung von geringerer Produktion unterscheiden?
Der bloße Vergleich von Rechnungen oder monatlichem Energieverbrauch reicht nicht aus. Neben der Steuerungsänderung können sich Produktionsmenge, Produktmix, Betriebszeiten, Außentemperaturen oder Anlagenzustand verändert haben. Die Wirkung muss unter möglichst vergleichbaren Bedingungen bewertet oder um solche Unterschiede rechnerisch bereinigt werden.
Hilfreich sind zwei ergänzende Kennzahlen: Energieverbrauch des jeweiligen Verbrauchers bei vergleichbarem Betriebszustand und Energieverbrauch bezogen auf die Produktionsmenge. Bei einfachen Prozessen genügt gegebenenfalls ein Vergleich in kWh pro Stück oder Tonne. Bei erheblichem produktionsunabhängigem Verbrauch oder mehreren Einflussgrößen ist ein geeigneteres Basismodell erforderlich.
Warum entsprechen 3.900 kWh weniger Verbrauch nicht zwangsläufig 3.900 kWh Einsparung?
Angenommen, ein Betrieb verbrauchte vor der Änderung in einem Monat 30.000 kWh und produzierte 20.000 Stück. Nach der Änderung der Steuerung lag der Verbrauch bei 26.100 kWh, die Produktion sank jedoch auf 18.000 Stück. Die Zählerdifferenz beträgt 3.900 kWh; ein erheblicher Anteil könnte auf die geringere Produktion zurückzuführen sein.
Unter der vereinfachenden Annahme eines proportionalen Verbrauchs je produzierter Einheit beträgt die Ausgangsintensität 30.000 / 20.000 = 1,5 kWh/Stück. Für 18.000 Stück wären ohne Steuerungsänderung 27.000 kWh zu erwarten. Gegenüber dem gemessenen Verbrauch nach der Änderung ergibt das 900 kWh statt 3.900 kWh.
Diese vereinfachte Rechnung zeigt, warum eine Normalisierung wichtig ist, bestätigt aber noch nicht den Nutzen der Investition. Bei hohem Grundverbrauch, wechselndem Produktmix oder Temperatureinflüssen kann ein allein auf Stückzahlen basierendes Modell in die Irre führen. ISO 50006:2023 behandelt Kennzahlen und energetische Ausgangsbasen; ISO 50015:2014 beschreibt allgemeine Grundsätze zur Messung und Verifizierung der energiebezogenen Leistung. Die Methodik muss auf die verfügbaren Daten und die erforderliche Aussagekraft abgestimmt werden.
Umsetzungsplan: von den Daten zur dauerhaften Einhaltung der Einstellungen
Eine Steuerungsänderung ist als Prozessmodifikation zu behandeln, für die auch nach der Abnahme jemand verantwortlich bleibt. Andernfalls kann eine technisch korrekte Logik nach dem ersten Stillstand abgeschaltet werden, ohne dass der Betrieb nachvollziehen kann, was aus der erwarteten Einsparung geworden ist.
| Schritt | Wichtigstes Ergebnis | Verantwortung im Betrieb |
|---|---|---|
| 1. Bestandsaufnahme | Liste von Verbrauchern und Betriebszuständen, Energiemessung, Beschreibung der Verluste und Prozessbedingungen | Energiemanagement, Instandhaltung, Produktion |
| 2. Steuerungskonzept | Regeln, Verriegelungen, Grenzen, Fehlerreaktionen und Abnahmekriterien | Verfahrenstechnik und Sicherheitsverantwortliche |
| 3. Implementierung | Programmversion, Änderungsprotokoll und Möglichkeit zur Wiederherstellung früherer Einstellungen | Automatisierungstechnik und Instandhaltung |
| 4. Versuche und Messungen | Prüfprotokolle, Verlaufskurven von Parametern und Energieverbrauch in vergleichbaren Betriebszuständen | Produktion, Automatisierungstechnik, Energiemanagement |
| 5. Wirkung erhalten | Verantwortliche für Sollwerte, Alarmüberprüfung, regelmäßige Kennzahlenbewertung und Regeln für Änderungen | Bereichsleitung, Instandhaltung, Energiemanagement |
Auch die Zuständigkeit für Sollwertänderungen nach der Inbetriebnahme ist wichtig. Dürfen Bediener den Druckschwellwert selbst ändern, sollten die Änderungen protokolliert und zulässige Bereiche festgelegt werden. In einem Betrieb mit einem Energiemanagementsystem nach ISO 50001 lassen sich diese Aufgaben mit energetischer Bewertung, Kennzahlen und Änderungssteuerung verknüpfen. Automatisierung allein bedeutet jedoch keine Einführung von ISO 50001.
Wann ist eine Änderung der Automatisierung nicht der erste Schritt?
Nicht jeder Verlust lässt sich mit einem Steuerungsprogramm beseitigen. Muss eine Druckluftstation ständig große Leckagen ausgleichen, ersetzt die Anpassung der Kompressorreihenfolge nicht die Abdichtung des Netzes. Läuft eine Pumpe weit außerhalb eines günstigen Kennlinienbereichs, können hydraulische Änderungen oder eine andere Geräteauswahl nötig sein. Fehlen verlässliche Messdaten, sollte vor einer Investition in komplexe Logik zunächst der Ausgangszustand erfasst werden.
Bei Druckluft sollten Druckniveau, Verbrauchsstellen, Leerlauf, Sequenzsteuerung und Leckagen zusammen betrachtet werden. Der australische Regierungsleitfaden zu Druckluft behandelt die Regelung des Kompressorverbunds als Teil einer Betrachtung des Gesamtsystems und nicht nur der Steuerung.
Ebenso wenig gilt automatisch „mehr Automatisierung = weniger Energie“. Manchmal ist es sinnvoller, den Betriebsplan zu vereinfachen, einen Sensor zu reparieren, Bedienabläufe zu ändern oder vorhandene Sollwerte anzupassen – ohne ein neues System anzuschaffen.
Wie beginnen Sie in Ihrem Betrieb?
Wählen Sie zunächst einen Bereich mit Betrieb ohne tatsächlichen Bedarf oder mit deutlichen Lastschwankungen. Sammeln Sie anschließend Informationen zum Prozess, zu Betriebszuständen der Geräte, verfügbaren Leistungs- und Energietrends, Steuerungssignalen und zwingenden technologischen Grenzen. Für ein erstes Gespräch ist noch kein vollständiger Messdatensatz nötig.
Wenn Sie prüfen möchten, ob Automatisierung und Energieverbrauch in Ihrem Betrieb ein wesentliches Thema sind, beschreiben Sie Ihre Anlage und senden Sie vorhandene Daten an audytor@energytrend.pl. Auf dieser Grundlage lässt sich vorläufig bestimmen, welche zusätzlichen Messungen, Tests und Abstimmungen vor einer Steuerungsänderung erforderlich wären.
Technische Quellen
- U.S. Department of Energy, Better Plants – Pumps – Pumpenbetrieb und bedarfsgerechte Leistungsanpassung.
- Australian Government – Motors and variable speed drives – Bewertung von Antrieben und Teillastbetrieb.
- Australian Government – Compressed air – Steuerung und Koordination der Kompressoren.
- IEC 60204-1:2016+A1:2021 – Sicherheit der elektrischen Ausrüstung von Maschinen.
- ISO 50006:2023 – Kennzahlen und energetische Ausgangsbasen.
- ISO 50015:2014 – Messung und Verifizierung der energiebezogenen Leistung.