

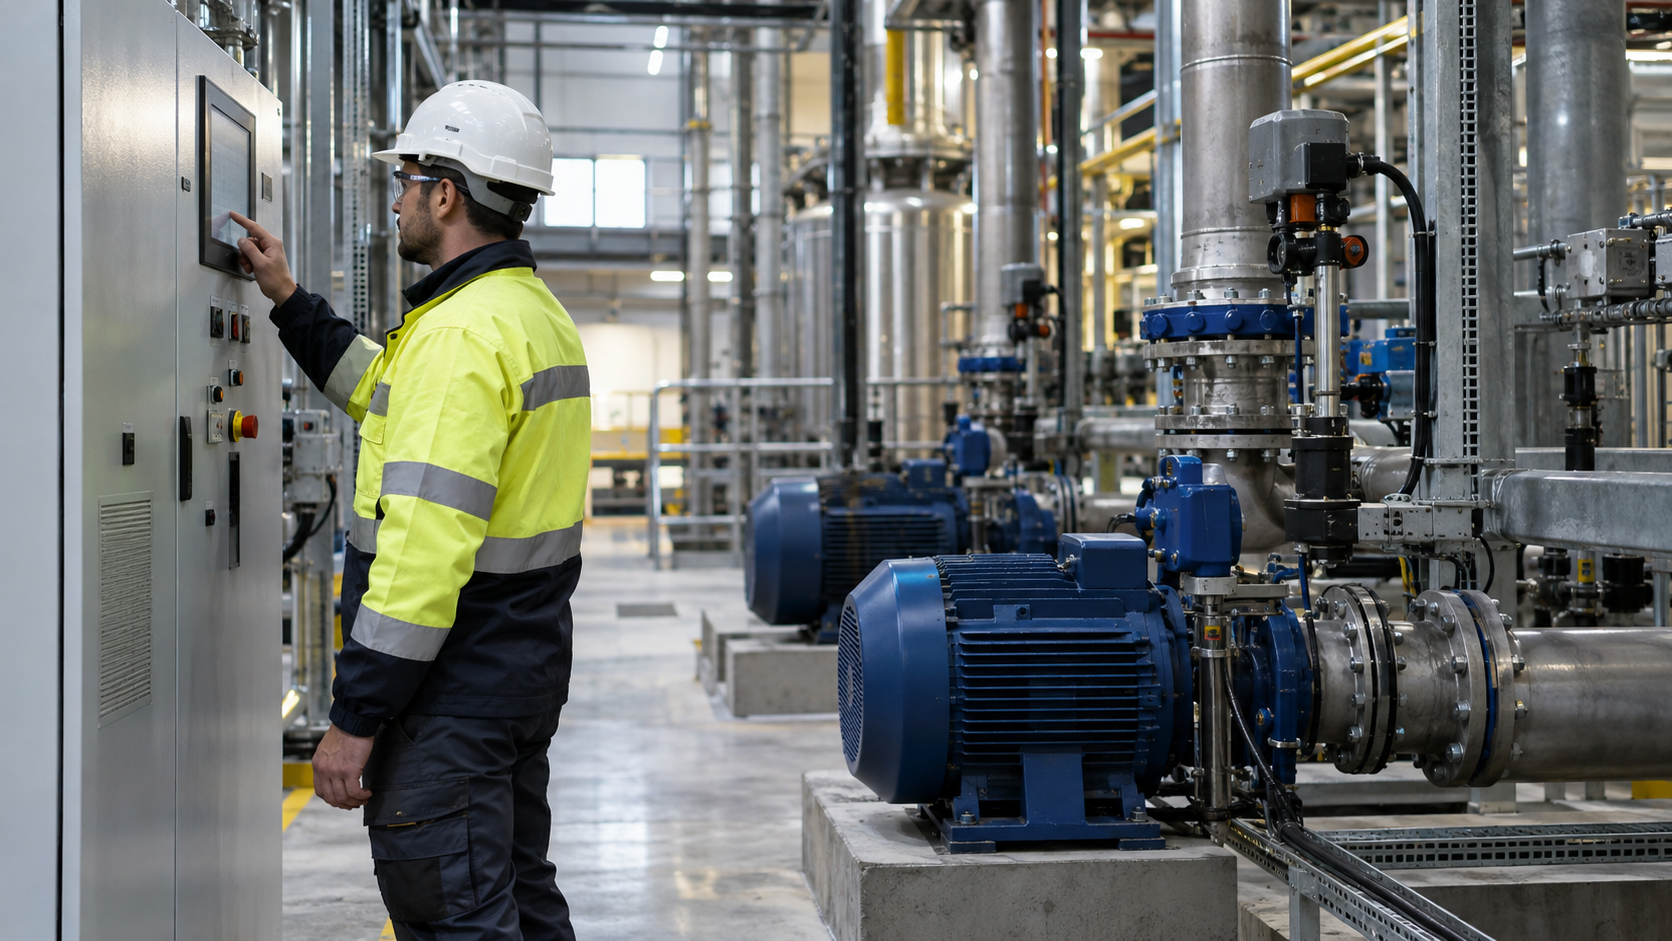
Автоматизація може зменшити енергоспоживання підприємства, але лише тоді, коли вона змінює режим роботи споживачів відповідно до фактичних потреб процесу. Самі по собі контролер PLC, екран SCADA чи новий частотний перетворювач ще не забезпечують економії. Важливо визначити зайвий час роботи, безпечні умови зміни уставок і спосіб вимірювання результату.
Як автоматизація впливає на енергоспоживання?
На виробництві обладнання може споживати енергію навіть тоді, коли не виконує корисної роботи: конвеєр працює під час перерви, насос підтримує надмірну витрату, вентилятор постійно працює з однаковою продуктивністю, а два компресори залишаються в режимі готовності попри невелику потребу в повітрі. Завдання енергоощадної автоматизації — узгодити роботу цих пристроїв із процесом, а не вимикати їх за будь-яку ціну.
На практиці керування може поліпшити енергетичну результативність чотирма способами:
- Скорочення роботи без навантаження — перехід у стан зупинки або готовності після виконання визначених умов.
- Узгодження продуктивності з потребою — регулювання швидкості, витрати або тиску замість постійної роботи на максимальній уставці.
- Узгоджена робота кількох агрегатів — добір кількості працюючих насосів, вентиляторів або компресорів відповідно до поточної потреби.
- Усунення зайвих перемикань — належні пороги, гістерезис і мінімальна тривалість роботи запобігають частим перемиканням.
Наприклад, американська програма Better Plants — насосні системи рекомендує вимикати непотрібні насоси, залишати в роботі мінімально необхідну кількість агрегатів і регулювати швидкість замість дроселювання. Але це не означає, що кожна система з частотним перетворювачем споживатиме менше енергії: результат залежить від характеристик установки, ККД привода та профілю навантаження.
Моніторинг вимірює та пояснює споживання, а автоматизація змінює роботу установки. Ці напрями можуть доповнювати один одного, проте не є тотожними. Докладніше про вибір точок вимірювання та показників читайте в нашій статті про енергомоніторинг на підприємстві.
Де керування дає змогу зменшити втрати енергії?
Найкраще починати з установок, потреба яких змінюється з часом. Однак знати лише номінальну потужність двигуна недостатньо. Потрібно встановити, у яких режимах працює обладнання, скільки енергії воно споживає в кожному з них і які режими можна безпечно змінити.
| Установка | Можлива зміна логіки керування | Умова, яку потрібно перевірити |
|---|---|---|
| Конвеєр або допоміжне обладнання лінії | Зупинка після завершення транспортування; відновлення роботи лише за потреби процесу | Запас матеріалу в буфері, послідовність запуску, ризик затору та безпека персоналу |
| Циркуляційні й технологічні насоси | Добір кількості насосів і швидкості їх роботи відповідно до витрати або тиску | Мінімальна витрата, умови охолодження й ущільнення, робоча точка та характеристика мережі |
| Технологічні вентилятори | Регулювання продуктивності або вимкнення в режимах, коли вентиляція не потрібна | Необхідний повітрообмін, відведення забруднень і вимоги процесу |
| Компресорна станція | Послідовне керування компресорами, скорочення холостого ходу та коригування діапазону тиску | Мінімальний тиск у споживачів, місткість ресиверів, динаміка витрати й допустимі цикли роботи |
| Система охолодження процесу | Зміна температурних уставок, роботи насосів і ступенів увімкнення обладнання залежно від навантаження | Якість продукції, стабільність температури, технологічні обмеження й час реагування |
Важливий тип споживача. Для насосів і вентиляторів зі змінною потребою часто доцільно проаналізувати регулювання швидкості. У транспортних приводах вигода може полягати передусім у скороченні зайвого часу роботи. Урядовий посібник Австралії про електродвигуни та приводи з регульованою швидкістю радить під час оцінювання враховувати тривалість роботи в різних режимах і ККД усього комплекту «двигун — привод».
Спочатку вимоги процесу й безпека, потім економія
Енергоощадний алгоритм має враховувати технологічні вимоги, безпеку машин та умови експлуатації. Якщо вентилятор видаляє небезпечні випари, його вимкнення за розкладом може бути неприпустимим. Якщо насос охолоджує обладнання, затримка запуску може призвести до перегрівання навіть за меншої миттєвої потужності.
Перед зміною програми необхідно щонайменше узгодити мінімальні та максимальні параметри процесу, потрібний час роботи після завершення операції, послідовність пуску й зупинки, реакції на несправності та умови переходу на ручне керування. Функції безпеки й процедури відключення енергії для технічного обслуговування не можна замінювати звичайною логікою оптимізації.
Для оцінювання електрообладнання машин відповідним технічним орієнтиром може бути IEC 60204-1:2016 зі зміною A1:2021. Це технічний стандарт, а не правова норма, яка автоматично визначає відповідність будь-якої конкретної машини. Застосовні правові вимоги, оцінювання ризиків і належні захисні заходи потрібно визначати для кожної установки.
Що має відбутися в разі втрати сигналу?
Припустімо, контролер зменшує швидкість насоса за показниками витратоміра. Якщо сигнал зникає або стає ненадійним, програма не повинна вважати це відсутністю потреби. Потрібні діагностика несправності та заздалегідь узгоджена реакція: наприклад, підтримання безпечної уставки, перехід у резервний режим або зупинка, якщо цього вимагає оцінювання ризиків. Єдиного правильного рішення для всіх процесів немає.
Які сигнали й уставки потрібні для керування споживачами?
Розроблення логіки починається з карти сигналів, а не з вибору операторської панелі. Слід розрізняти команду та фактичний стан обладнання: команда «пуск» не доводить, що двигун працює, а «стоп» не підтверджує припинення енергоспоживання.
| Група даних | Приклади сигналів | Для чого вони потрібні |
|---|---|---|
| Стан процесу | Виробництво / відсутність виробництва, заповнення буфера, витрата, температура, тиск, рівень | Показують, коли потрібне обладнання та які параметри воно має забезпечувати |
| Стан обладнання | Робота, готовність, аварія, підтвердження стану контактора, швидкість, автоматичний/ручний режим | Підтверджують виконання команди та допомагають діагностувати несправності |
| Енергія | Активна потужність у kW, активна енергія в kWh, час роботи в окремих режимах | Дають змогу обчислити споживання до зміни та після неї |
| Обмеження й аварійні сигнали | Мінімальний тиск, гранична витрата, перегрівання, сигнал безпеки, втрата зв’язку | Блокують неприпустиму оптимізацію та запускають передбачену процедуру реагування |
Важливо також синхронізувати час вимірювань і журнал подій. Якщо лічильник енергії записує дані кожні 15 хвилин, а перемикання тривають лише кілька десятків секунд, такого профілю може бути недостатньо для оцінювання окремої послідовності. Тоді потрібне вимірювання з належною часовою роздільною здатністю або журнал потужності, узгоджений зі станами контролера.
Гістерезис, мінімальний час роботи й пріоритет оператора
За двопозиційного керування один поріг може спричиняти постійне вмикання та вимикання обладнання. Гістерезис передбачає два пороги, а обмеження кількості пусків і мінімальний час зупинки захищають від надмірного перемикання. Ці уставки визначають за документацією обладнання, динамікою процесу та пусконалагоджувальними випробуваннями, а не за універсальною формулою.
Ручний режим повинен мати чітко визначені повноваження й індикацію. Оператор має знати, чи повертає вимкнення автоматичної оптимізації звичайний порядок роботи, а система повинна реєструвати такі перемикання. Водночас ручний режим не може обходити функції безпеки.
Приклад: скорочення роботи конвеєра без транспортування матеріалу
Розгляньмо конвеєр, який працює без матеріалу між партіями продукції. Вимірювання показують у цьому режимі середню активну потужність 2,4 kW, що споживається з мережі. Після аналізу технологічної послідовності встановлено, що роботу без навантаження можна безпечно скоротити на дві години на день протягом 220 днів на рік.
Попереднє, розрахункове зменшення енергоспоживання становить:
2,4 kW × 2 год/день × 220 днів/рік = 1 056 kWh/рік.
Припустімо також, що змінена послідовність спричиняє один додатковий пуск щодня. Для розрахункової моделі приймемо 0,08 kWh додаткової енергії на всю послідовність пуску понад енергію, уже враховану в балансі. На реальному підприємстві цю величину слід визначити за вимірюваннями. Тоді баланс у прийнятих межах вимірювання становитиме:
1 056 kWh/рік − (0,08 kWh × 220) = 1 038,4 kWh/рік.
Це розрахунковий приклад, а не результат упровадження Energy Trend і не прогноз для конкретного підприємства. Розрахунок не враховує можливих змін у роботі суміжних машин, аварійних пусків, виробничих втрат і витрат на обслуговування. Перш ніж ухвалювати рішення, потрібно перевірити ці чинники та з’ясувати, чи допустимий додатковий пуск для привода й процесу.
Для енергоаудитора важливіше за саму кількість kWh перше запитання: чи справді зупинка конвеєра не погіршує виробничий процес? Лише після підтвердження цієї умови економія має практичну цінність.
Як випробувати зміну та перевірити роботу під час простою?
Функціональне випробування не обмежується перевіркою реакції обладнання на команду. Воно також має підтвердити поведінку системи в нестандартних ситуаціях. Для кожної нової послідовності варто скласти таблицю: початкова умова, очікувана реакція, результат випробування, особа, яка затвердила результат, та запис вимірювань.
- Звичайна робота: обладнання забезпечує потрібний параметр процесу за фактичного навантаження.
- Перехід до зупинки: обладнання зупиняється лише після виконання умов, без втрати матеріалу та порушення технологічних параметрів.
- Відновлення роботи: дотримуються послідовність запуску, готовність суміжного обладнання та допустимий час реагування.
- Несправність сигналу: система виявляє відсутність даних або неузгоджені сигнали та переходить до узгодженого стану.
- Ручний режим і повернення до автоматичного: оператор бачить активний режим, а перемикання не спричиняє ненавмисного запуску.
Окремо потрібно спостерігати періоди без виробництва: перерви, завершення зміни, вихідні та очікування матеріалу. Належне випробування охоплює споживану потужність усієї установки, а не тільки сигнал «обладнання зупинене». Наприклад, автоматичне вимкнення насоса може спричинити запуск резервного агрегату; тоді локальне зменшення споживання не обов’язково означає економію всієї системи.
Як відрізнити економію завдяки автоматизації від скорочення виробництва?
Простого порівняння рахунків або місячного енергоспоживання недостатньо. Після зміни керування могли змінитися обсяг і номенклатура виробництва, тривалість роботи, зовнішня температура або технічний стан обладнання. Результат слід порівнювати за якомога подібніших умов або враховувати відмінності в розрахунках.
Корисними є два взаємодоповнювальні показники: енергоспоживання окремого обладнання в порівнянному режимі та енергоспоживання на одиницю виробленої продукції. Для простих процесів достатньо порівняти kWh на одиницю чи тонну. Якщо є суттєве споживання, не пов’язане з виробництвом, або на результат впливає кілька змінних, потрібна відповідніша базова модель.
Чому зменшення споживання на 3 900 kWh не обов’язково означає таку саму економію?
Припустімо, до зміни підприємство спожило за місяць 30 000 kWh і виготовило 20 000 одиниць продукції. Після зміни керування споживання становило 26 100 kWh, але випуск зменшився до 18 000 одиниць. Різниця показників лічильників дорівнює 3 900 kWh, проте значна її частина може пояснюватися меншим випуском.
За спрощеного припущення про пропорційність споживання кількості виробів базова енергоємність становить 30 000 / 20 000 = 1,5 kWh/од. Для 18 000 одиниць очікуване споживання без зміни керування дорівнювало б 27 000 kWh. Різниця з фактично виміряним споживанням після зміни — 900 kWh, а не 3 900 kWh.
Цей простий розрахунок показує важливість нормалізації, проте ще не підтверджує результат інвестиції. За значного постійного споживання, змінного асортименту або впливу температури модель лише за кількістю виробів може дати хибний висновок. ISO 50006:2023 описує принципи встановлення показників і базових рівнів енергетичної результативності, а ISO 50015:2014 — загальні засади її вимірювання та верифікації. Метод для конкретного проєкту потрібно добирати відповідно до наявних даних і потрібної достовірності результату.
План упровадження: від даних до підтримання налаштувань
Зміну програми контролера слід розглядати як модифікацію процесу, за яку хтось відповідає і після приймання робіт. Інакше правильну логіку можуть вимкнути після першого простою, а підприємство не знатиме, що сталося з очікуваним результатом.
| Етап | Головний результат | Відповідальні на підприємстві |
|---|---|---|
| 1. Обстеження | Перелік споживачів і режимів роботи, вимірювання енергії, опис втрат та умов процесу | Енергетик, служба технічного обслуговування, виробництво |
| 2. Вимоги до керування | Правила, блокування, обмеження, реакції на помилки та критерії приймання | Технолог і відповідальні за безпеку |
| 3. Реалізація | Версія програми, перелік змін, можливість відновити попередні уставки | Фахівець з автоматизації та служба технічного обслуговування |
| 4. Випробування й вимірювання | Протоколи випробувань, графіки параметрів та енергоспоживання в порівнянних режимах | Виробництво, фахівець з автоматизації, енергетик |
| 5. Підтримання результату | Відповідальний за уставки, перевірка аварійних повідомлень, періодичне оцінювання показника та порядок внесення змін | Керівник дільниці, служба технічного обслуговування, енергетик |
Також важливо визначити відповідальних за зміну уставок після введення в експлуатацію. Якщо оператори можуть самостійно коригувати поріг тиску, слід вести історію змін і встановити допустимий діапазон. На підприємстві із системою енергоменеджменту відповідно до ISO 50001 ці дії можна пов’язати з енергетичним аналізом, показниками та керуванням змінами. Однак автоматизація сама по собі не означає впровадження ISO 50001.
Коли змінювати автоматизацію — не найкращий перший крок?
Не кожні втрати можна усунути програмою контролера. Якщо компресорна станція постійно компенсує значні витоки, коригування послідовності компресорів не замінить усунення негерметичності мережі. Якщо насос працює далеко від ефективної робочої точки, може знадобитися зміна гідравлічної системи або добір іншого обладнання. За відсутності надійних вимірювань спочатку варто визначити вихідний стан, а вже потім інвестувати у складну логіку.
У системах стисненого повітря слід одночасно перевірити тиск, споживачів, холостий хід, послідовність роботи та витоки. Урядовий посібник щодо стисненого повітря розглядає керування групою компресорів як складову системного підходу, а не лише налаштування контролера.
Не слід вважати, що «більше автоматизації» завжди означає «менше енергії». Інколи правильне рішення — спростити графік роботи, відремонтувати датчик, змінити порядок експлуатації або скоригувати наявні уставки без придбання нової системи.
З чого почати на своєму підприємстві?
Спочатку варто вибрати одну ділянку, де обладнання працює без потреби або навантаження помітно коливається. Далі зібрати відомості про процес, режими роботи обладнання, доступні графіки потужності й енергоспоживання, перелік сигналів контролера та обов’язкові технологічні обмеження. Для першої розмови повний комплект вимірювань не потрібен.
Якщо ви хочете оцінити, наскільки автоматизація та енергоспоживання важливі для вашого підприємства, опишіть стан установки й надішліть наявні дані на audytor@energytrend.pl. Це допоможе попередньо визначити, які додаткові вимірювання, випробування й погодження потрібні перед рішенням про зміну керування.
Технічні джерела
- U.S. Department of Energy, Better Plants – Pumps — робота насосів і відповідність продуктивності потребі.
- Australian Government – Motors and variable speed drives — оцінювання приводів і роботи за часткового навантаження.
- Australian Government – Compressed air — керування й узгодження роботи компресорів.
- IEC 60204-1:2016+A1:2021 — безпека електрообладнання машин.
- ISO 50006:2023 — показники та базові рівні енергетичної результативності.
- ISO 50015:2014 — вимірювання та верифікація енергетичної результативності.