
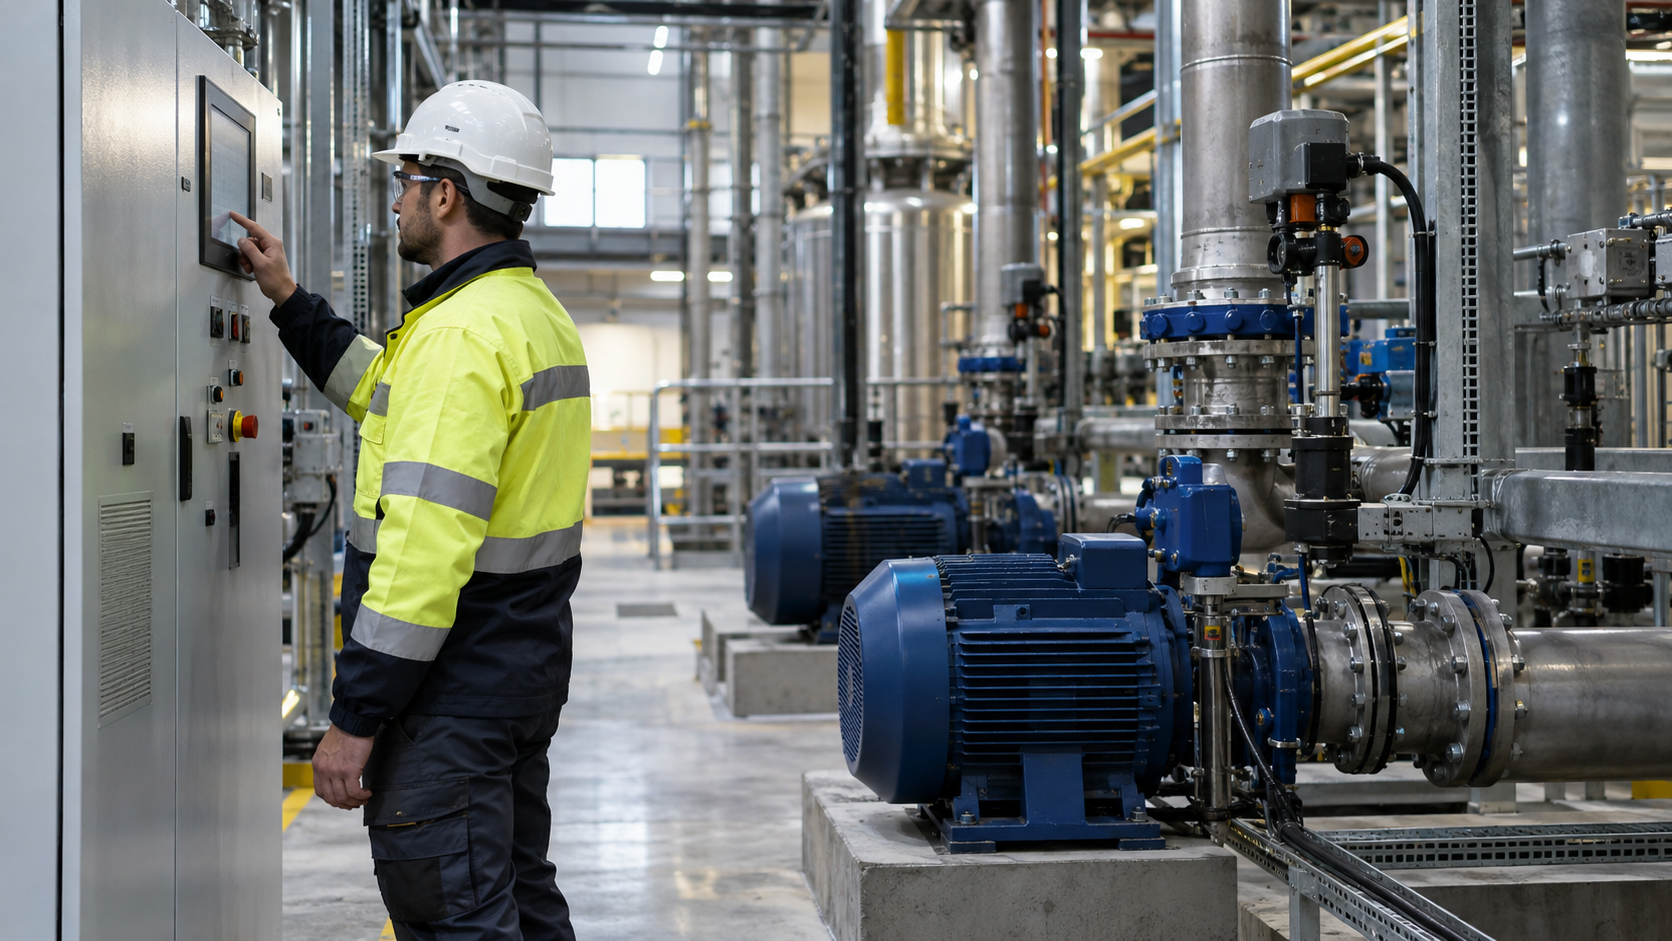
Automatyka może ograniczyć zużycie energii w zakładzie, ale tylko wtedy, gdy zmienia sposób pracy odbiorników zgodnie z rzeczywistym zapotrzebowaniem procesu. Sam sterownik PLC, ekran SCADA czy nowy falownik nie stanowią jeszcze oszczędności. Kluczowe jest wskazanie zbędnego czasu pracy, bezpiecznych warunków zmiany nastaw i metody pomiaru efektu.
Jak automatyka wpływa na zużycie energii?
W zakładzie produkcyjnym odbiornik może zużywać energię również wtedy, gdy nie wykonuje użytecznej pracy: przenośnik pracuje podczas przerwy, pompa utrzymuje zbyt duży przepływ, wentylator działa ze stałą wydajnością, a dwie sprężarki pozostają w gotowości mimo niewielkiego poboru powietrza. Zadaniem automatyki oszczędzającej energię jest dopasowanie pracy tych urządzeń do procesu, a nie wyłączanie ich za wszelką cenę.
W praktyce sterowanie może poprawić wynik energetyczny na cztery sposoby:
- Ograniczenie czasu pracy bez obciążenia – przejście w postój lub stan gotowości po spełnieniu określonych warunków.
- Dopasowanie wydajności – regulacja prędkości, przepływu lub ciśnienia zamiast ciągłej pracy na nastawie maksymalnej.
- Koordynacja wielu urządzeń – dobór liczby pracujących pomp, wentylatorów lub sprężarek do aktualnego zapotrzebowania.
- Ograniczenie niepotrzebnych zmian stanów – odpowiednie progi, histereza i minimalne czasy pracy, które zapobiegają częstemu przełączaniu.
Przykładowo amerykański program Better Plants – systemy pompowe wskazuje wyłączanie zbędnych pomp, pracę minimalnej potrzebnej liczby jednostek oraz regulację prędkości zamiast dławienia jako kierunki poprawy efektywności. Nie oznacza to, że każdy układ z falownikiem będzie oszczędniejszy: o wyniku decydują charakterystyka instalacji, sprawność napędu i profil obciążenia.
Monitoring mierzy i wyjaśnia zużycie; automatyka zmienia sposób działania instalacji. Oba obszary mogą ze sobą współpracować, ale nie należy ich utożsamiać. O doborze punktów pomiarowych i wskaźników szerzej piszemy w artykule o monitoringu energii w przedsiębiorstwie.
Gdzie sterowanie daje możliwość ograniczenia strat?
Najlepszym punktem wyjścia są instalacje, których zapotrzebowanie zmienia się w czasie. Nie wystarczy jednak informacja o mocy znamionowej silnika. Trzeba sprawdzić, w jakich stanach pracuje urządzenie, ile energii pobiera w każdym z nich i które stany można bezpiecznie zmienić.
| Instalacja | Możliwa zmiana logiki sterowania | Warunek, który trzeba sprawdzić |
|---|---|---|
| Przenośnik lub urządzenie pomocnicze linii | Zatrzymanie po zakończeniu transportu; wznowienie dopiero po zapotrzebowaniu z procesu | Bufor materiału, kolejność rozruchu, ryzyko zatoru i bezpieczeństwo obsługi |
| Pompy obiegowe i technologiczne | Dobór liczby pomp i prędkości do przepływu lub ciśnienia | Minimalny przepływ, warunki chłodzenia/uszczelnień, punkt pracy i charakterystyka sieci |
| Wentylatory procesowe | Regulacja wydajności albo wyłączenie w stanach niewymagających wentylacji | Wymagana wymiana powietrza, odciąg zanieczyszczeń i wymagania procesowe |
| Sprężarkownia | Sekwencjonowanie sprężarek, ograniczenie biegu jałowego i korekta pasma ciśnienia | Minimalne ciśnienie u odbiorców, pojemność zbiorników, dynamika poboru i dopuszczalne cykle pracy |
| Układ chłodzenia procesu | Zmiana nastaw temperatury, pracy pomp i stopniowania urządzeń w zależności od obciążenia | Jakość produktu, stabilność temperatury, ograniczenia technologiczne i czas reakcji |
Znaczenie ma rodzaj odbiornika. W pompach i wentylatorach o zmiennym zapotrzebowaniu często warto przeanalizować sterowanie prędkością. W napędach transportowych korzyść może wynikać raczej ze skrócenia niepotrzebnego czasu pracy. Australijski rządowy poradnik o silnikach i napędach regulowanych zaleca uwzględnienie czasu pracy w poszczególnych stanach oraz sprawności całego zestawu silnik–napęd przy ocenie efektu.
Najpierw wymagania procesu i bezpieczeństwo, później oszczędność
Algorytm energooszczędny musi respektować wymagania technologiczne, bezpieczeństwo maszyn i warunki eksploatacji. Jeżeli wentylator usuwa niebezpieczne opary, jego zatrzymanie na podstawie harmonogramu może być niedopuszczalne. Jeśli pompa zapewnia chłodzenie urządzenia, opóźnienie rozruchu może spowodować przegrzanie mimo niższego chwilowego poboru mocy.
Przed zmianą programu należy uzgodnić co najmniej: minimalne i maksymalne parametry procesu, wymagane czasy podtrzymania pracy, sekwencje uruchomienia i zatrzymania, reakcje na awarie oraz warunki dopuszczające przejście do sterowania ręcznego. Funkcje bezpieczeństwa i procedury odłączenia energii do prac serwisowych nie mogą zostać zastąpione zwykłą logiką optymalizacji.
W odniesieniu do elektrycznego wyposażenia maszyn właściwym punktem odniesienia dla oceny rozwiązania może być IEC 60204-1:2016 wraz ze zmianą A1:2021. Jest to norma techniczna, a nie przepis automatycznie rozstrzygający zgodność każdej konkretnej maszyny. Wymagania prawne, ocenę ryzyka i dobór właściwych środków ochronnych trzeba ustalić dla danej instalacji.
Co powinno wydarzyć się po utracie sygnału?
Załóżmy, że sterownik obniża obroty pompy na podstawie pomiaru przepływu. Jeżeli sygnał znika lub staje się niewiarygodny, program nie powinien interpretować tego jako zerowego zapotrzebowania. Potrzebne są diagnostyka błędu i wcześniej uzgodniona reakcja: na przykład utrzymanie bezpiecznej nastawy, przełączenie do trybu rezerwowego albo zatrzymanie, jeżeli wymaga tego ocena ryzyka. Nie istnieje jedna prawidłowa reakcja dla wszystkich procesów.
Jakie sygnały i nastawy są potrzebne do sterowania odbiorami?
Projekt logiki zaczyna się od mapy sygnałów, a nie od wyboru panelu operatorskiego. Trzeba odróżnić sygnał zadany od rzeczywistego stanu urządzenia: rozkaz „start” nie dowodzi, że silnik pracuje, a rozkaz „stop” nie potwierdza zaniku poboru energii.
| Grupa danych | Przykładowe sygnały | Do czego służą |
|---|---|---|
| Stan procesu | Produkcja / brak produkcji, zajętość bufora, przepływ, temperatura, ciśnienie, poziom | Wskazują, kiedy urządzenie jest potrzebne i jakie parametry ma zapewnić |
| Stan urządzenia | Praca, gotowość, awaria, potwierdzenie stycznika, prędkość, tryb auto/ręczny | Potwierdzają wykonanie polecenia i umożliwiają diagnostykę |
| Energia | Moc czynna w kW, energia czynna w kWh, czas pracy w poszczególnych stanach | Pozwalają policzyć zużycie przed zmianą i po zmianie |
| Ograniczenia i alarmy | Minimalne ciśnienie, przepływ graniczny, przegrzanie, sygnał bezpieczeństwa, brak komunikacji | Blokują nieuprawnioną optymalizację i uruchamiają procedurę reakcji |
Istotne jest także zsynchronizowanie czasu pomiarów i rejestru zdarzeń. Jeżeli licznik energii zapisuje wartości co 15 minut, a przełączenia trwają kilkadziesiąt sekund, taki profil może nie wystarczyć do oceny konkretnej sekwencji. Wówczas potrzebny jest pomiar o odpowiedniej rozdzielczości albo rejestr mocy skorelowany ze stanami sterownika.
Histereza, minimalny czas pracy i priorytet operatora
W sterowaniu dwustanowym pojedynczy próg może prowadzić do ciągłego włączania i wyłączania urządzenia. Histereza stosuje dwa progi, a ograniczenie liczby startów i minimalny czas postoju chronią przed nadmiernym przełączaniem. Wartości tych nastaw wynikają z dokumentacji urządzenia, dynamiki procesu i prób uruchomieniowych – nie z uniwersalnego wzoru.
Tryb ręczny powinien mieć jasno opisany zakres uprawnień i sygnalizację. Operator musi wiedzieć, czy wyłączenie automatycznej optymalizacji przywraca standardowy sposób pracy, a system powinien zapisywać takie przełączenia. Równocześnie tryb ręczny nie może obchodzić funkcji bezpieczeństwa.
Przykład: ograniczenie pracy przenośnika bez transportu
Rozważmy przenośnik, który między partiami produktu pracuje bez materiału. Pomiary wskazują średnio 2,4 kW mocy czynnej pobieranej z sieci w tym stanie. Po analizie sekwencji technologicznej ustalono, że można bezpiecznie skrócić jego pracę bez obciążenia o 2 godziny dziennie przez 220 dni w roku.
Wstępna, modelowa redukcja energii wynosi:
2,4 kW × 2 h/dzień × 220 dni/rok = 1 056 kWh/rok.
Załóżmy ponadto, że zmieniona sekwencja powoduje jeden dodatkowy rozruch dziennie. Do modelu przyjmijmy 0,08 kWh dodatkowej energii na całą sekwencję rozruchową, ponad energię uwzględnioną już w bilansie; w rzeczywistym zakładzie tę wartość należałoby ustalić na podstawie pomiaru. Wtedy bilans w przyjętej granicy pomiaru wynosi:
1 056 kWh/rok − (0,08 kWh × 220) = 1 038,4 kWh/rok.
To przykład obliczeniowy, nie wynik wdrożenia Energy Trend ani prognoza dla konkretnego zakładu. Obliczenie nie uwzględnia ewentualnych zmian pracy sąsiednich maszyn, rozruchów awaryjnych, strat produkcyjnych ani kosztów utrzymania. Przed podjęciem decyzji trzeba sprawdzić te elementy oraz zweryfikować, czy dodatkowy rozruch jest dopuszczalny dla napędu i procesu.
Z perspektywy audytora ważniejsze od samego wyniku w kWh jest tu pierwsze pytanie: czy postój przenośnika rzeczywiście nie pogarsza przebiegu produkcji? Dopiero po potwierdzeniu tego warunku oszczędność ma wartość operacyjną.
Jak przetestować zmianę i sprawdzić pracę podczas postoju?
Test funkcjonalny nie kończy się na sprawdzeniu, czy urządzenie reaguje na polecenie. Powinien potwierdzić również zachowanie systemu w sytuacjach nietypowych. Dla każdej nowej sekwencji warto przygotować tabelę: warunek wejściowy, oczekiwana reakcja, wynik testu, osoba zatwierdzająca oraz zapis pomiarowy.
- Praca normalna: odbiornik zapewnia wymagany parametr procesu przy rzeczywistym obciążeniu.
- Przejście do postoju: zatrzymanie następuje dopiero po spełnieniu warunków, bez utraty materiału i parametrów technologicznych.
- Wznowienie pracy: zachowana jest kolejność startu, gotowość urządzeń współpracujących i dopuszczalny czas reakcji.
- Awaria sygnału: układ wykrywa brak danych lub niespójność sygnałów i przechodzi do uzgodnionego stanu.
- Tryb ręczny i przywrócenie automatu: operator widzi aktywny tryb, a przełączenie nie powoduje niezamierzonego rozruchu.
Osobno należy obserwować okresy bez produkcji: przerwy, koniec zmiany, weekend i oczekiwanie na materiał. Dobry test obejmuje pobór mocy całej instalacji, a nie tylko sygnał „urządzenie zatrzymane”. Pompa wyłączona przez automatykę może na przykład spowodować uruchomienie urządzenia rezerwowego; wówczas lokalny spadek poboru nie musi oznaczać oszczędności całego układu.
Jak odróżnić oszczędność dzięki automatyce od mniejszej produkcji?
Samo porównanie rachunków albo zużycia energii miesiąc do miesiąca jest niewystarczające. Po zmianie sterowania mogły zmienić się wolumen produkcji, asortyment, czas pracy, temperatury zewnętrzne lub stan techniczny urządzeń. Efekt trzeba porównywać w możliwie takich samych warunkach albo uwzględnić różnice w obliczeniach.
Przydatne są dwa uzupełniające się wskaźniki: zużycie energii danego odbiornika w porównywalnym stanie pracy oraz zużycie energii odniesione do wielkości produkcji. W prostych procesach wystarczy porównanie kWh na sztukę lub tonę. Jeśli występuje istotne zużycie niezależne od produkcji albo kilka zmiennych wpływających na wynik, potrzebny jest odpowiedniejszy model bazowy.
Dlaczego spadek zużycia o 3 900 kWh nie musi oznaczać takiej oszczędności?
Załóżmy, że przed zmianą zakład zużył w miesiącu 30 000 kWh i wyprodukował 20 000 sztuk wyrobu. Po zmianie sterowania zużył 26 100 kWh, ale produkcja spadła do 18 000 sztuk. Różnica liczników to 3 900 kWh, jednak znaczna jej część może wynikać z mniejszej produkcji.
Przy uproszczonym założeniu proporcjonalności zużycia do liczby sztuk intensywność bazowa wynosi 30 000 / 20 000 = 1,5 kWh/szt. Dla 18 000 sztuk oczekiwane zużycie bez zmiany sterowania wyniosłoby 27 000 kWh. Różnica wobec pomiaru po zmianie to 900 kWh, a nie 3 900 kWh.
Ten prosty rachunek pokazuje znaczenie normalizacji, lecz nie potwierdza jeszcze efektu inwestycji. Jeśli występuje duże zużycie stałe, zmienny asortyment lub wpływ temperatury, model oparty tylko na liczbie sztuk może prowadzić do błędnego wniosku. Zasady ustalania wskaźników i linii bazowych opisuje ISO 50006:2023, a ogólne zasady pomiaru i weryfikacji wyników energetycznych – ISO 50015:2014. Metodykę do konkretnego projektu należy dobrać do dostępnych danych i oczekiwanej wiarygodności wyniku.
Plan wdrożenia: od danych do utrzymania nastaw
Zmiana w sterowniku powinna być traktowana jak modyfikacja procesu, za którą ktoś odpowiada również po odbiorze. W przeciwnym razie poprawna logika może zostać wyłączona po pierwszym przestoju, a zakład nie będzie wiedział, co stało się z oczekiwanym efektem.
| Etap | Najważniejszy rezultat | Odpowiedzialność po stronie zakładu |
|---|---|---|
| 1. Rozpoznanie | Lista odbiorników i stanów pracy, pomiar energii, opis strat i warunków procesu | Energetyk, utrzymanie ruchu, produkcja |
| 2. Założenia sterowania | Reguły, interlocki, ograniczenia, reakcje na błędy i kryteria akceptacji | Technolog i osoby odpowiedzialne za bezpieczeństwo |
| 3. Implementacja | Wersja programu, lista zmian, możliwość odtworzenia poprzednich nastaw | Automatyk i utrzymanie ruchu |
| 4. Próby i pomiary | Protokoły testów, trendy parametrów i energii w porównywalnych stanach | Produkcja, automatyk, energetyk |
| 5. Utrzymanie efektu | Właściciel nastaw, przegląd alarmów, okresowa ocena wskaźnika i zasada wprowadzania zmian | Kierownik obszaru, utrzymanie ruchu, energetyk |
Ważny jest także podział odpowiedzialności za zmianę nastaw po uruchomieniu. Jeżeli operatorzy mogą samodzielnie korygować próg ciśnienia, trzeba rejestrować historię zmian i określić dopuszczalny zakres. W zakładzie z systemem zarządzania energią zgodnym z ISO 50001 takie działania można powiązać z przeglądem energetycznym, wskaźnikami i kontrolą zmian – sama automatyka nie jest jednak równoznaczna z wdrożeniem ISO 50001.
Kiedy zmiana automatyki nie jest pierwszym krokiem?
Nie każdą stratę da się usunąć programem sterownika. Jeśli sprężarkownia stale uzupełnia duże wycieki, korekta sekwencji sprężarek nie zastąpi uszczelnienia sieci. Jeśli pompa pracuje daleko od korzystnego punktu charakterystyki, konieczna może być także zmiana hydrauliki lub dobór urządzenia. Jeśli brakuje wiarygodnych pomiarów, warto najpierw ustalić stan wyjściowy, a dopiero potem inwestować w rozbudowaną logikę.
Przy sprężonym powietrzu warto równocześnie sprawdzić ciśnienie, odbiory, biegi jałowe, sekwencjonowanie i wycieki. Rządowy poradnik dotyczący sprężonego powietrza opisuje regulację pracy zespołu sprężarek jako element podejścia obejmującego cały system, a nie sam sterownik.
Nie należy też zakładać, że „więcej automatyki” zawsze oznacza „mniej energii”. Czasem właściwą decyzją jest uproszczenie harmonogramu, naprawa czujnika, zmiana sposobu obsługi instalacji albo korekta istniejących nastaw, bez zakupu nowego systemu.
Od czego zacząć w swoim zakładzie?
W pierwszej kolejności warto wybrać jeden obszar, w którym pojawiają się okresy pracy bez zapotrzebowania lub wyraźne wahania obciążenia. Następnie zebrać informacje o procesie, stany pracy urządzeń, dostępne trendy mocy i energii, listę sygnałów sterownika oraz wymagane ograniczenia technologiczne. Nie jest potrzebny kompletny zestaw pomiarów już na etapie pierwszej rozmowy.
Jeśli chcesz ocenić, czy automatyka a zużycie energii to istotny temat w Twoim zakładzie, opisz stan instalacji i prześlij posiadane dane na audytor@energytrend.pl. Na tej podstawie można wstępnie określić, jakie dodatkowe pomiary, testy i uzgodnienia byłyby potrzebne przed decyzją o zmianie sterowania.
Źródła techniczne
- U.S. Department of Energy, Better Plants – Pumps – praca pomp i dopasowanie wydajności do zapotrzebowania.
- Australian Government – Motors and variable speed drives – ocena napędów i ich pracy przy częściowym obciążeniu.
- Australian Government – Compressed air – sterowanie i koordynacja pracy sprężarek.
- IEC 60204-1:2016+A1:2021 – bezpieczeństwo elektrycznego wyposażenia maszyn.
- ISO 50006:2023 – wskaźniki i linie bazowe wyniku energetycznego.
- ISO 50015:2014 – pomiar i weryfikacja wyniku energetycznego.