

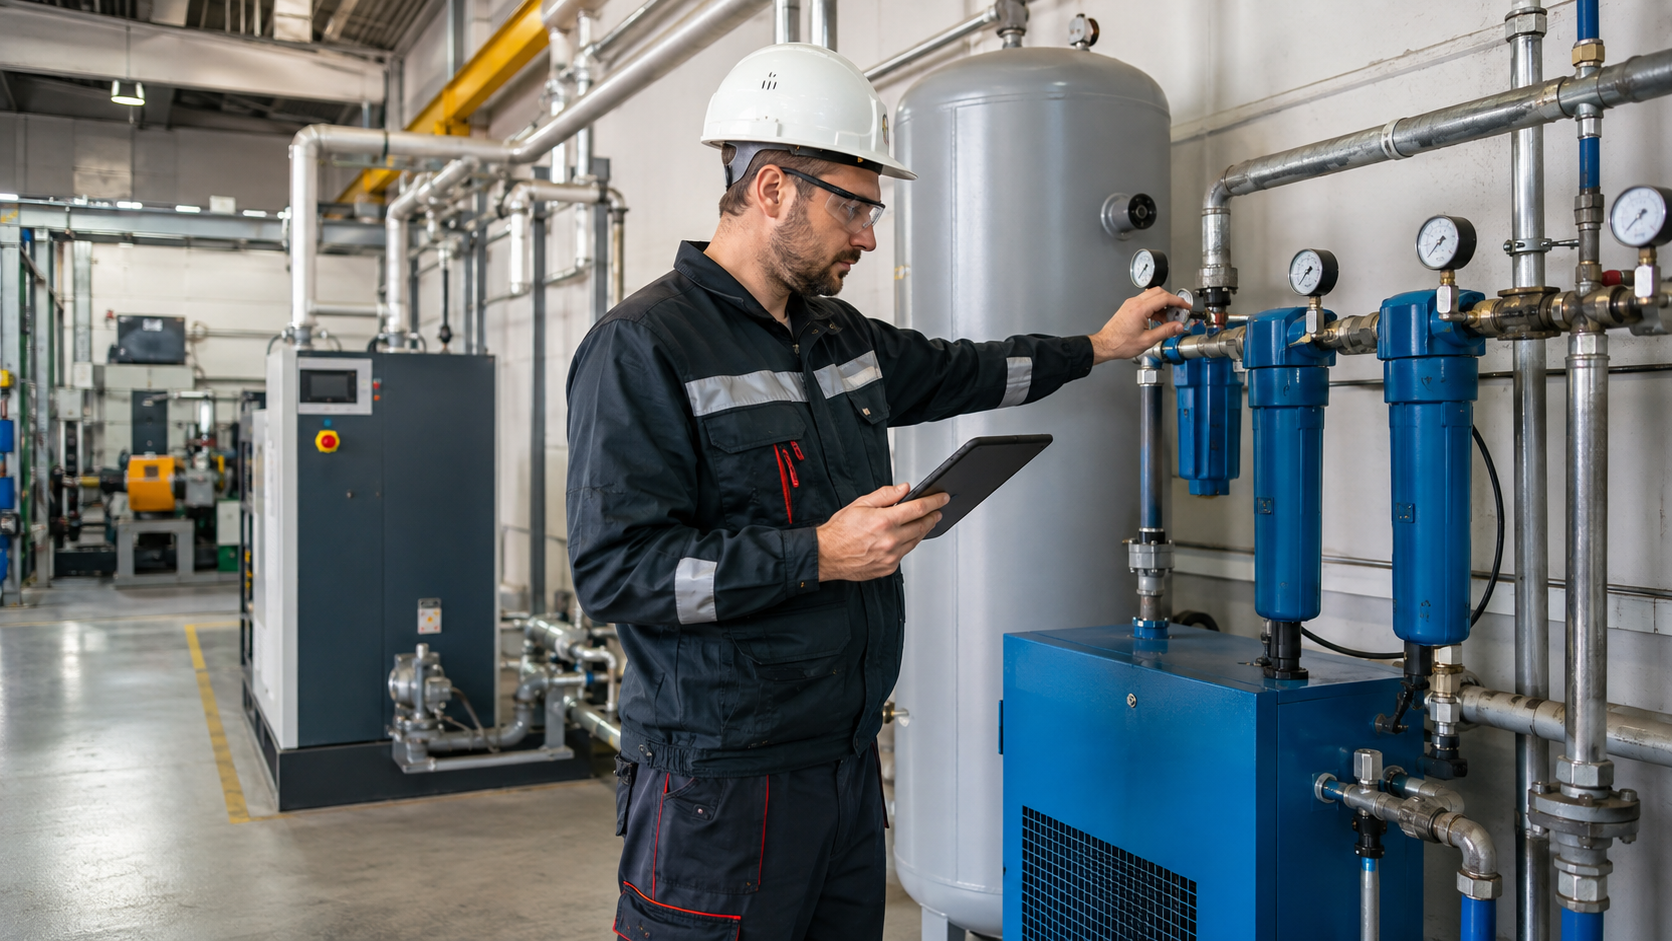
Die Optimierung einer Druckluftanlage sollte weder mit der Frage beginnen, welcher Kompressor gekauft werden soll, noch mit einer pauschalen Absenkung des Drucks. Zuerst ist zu klären, wie viel Druckluft der Betrieb tatsächlich benötigt, wann der Bedarf auftritt und welcher Druck sowie welche Luftqualität an den Verbrauchern erforderlich sind. Erst danach lässt sich das gesamte System – von der Erzeugung über die Aufbereitung und das Netz bis zur Nutzung der Druckluft – nachvollziehen und die richtige Reihenfolge der Maßnahmen festlegen.
Ein häufiger Fehler besteht darin, das Symptom statt der Ursache zu behandeln. Ein Druckabfall an einer Maschine bedeutet nicht zwingend, dass der Kompressor zu klein ist, ein hoher Energieverbrauch nicht zwingend, dass der Kompressor verschlissen ist, und eine große Zahl von Leckagen erklärt nicht automatisch alle Verluste. In einem Druckluftsystem beeinflussen sich Erzeugung, Steuerung, Druckluftbehälter, Aufbereitung, Rohrleitungen und Verbraucher gegenseitig.
Kurz gesagt: Wo sollte die Druckluftoptimierung beginnen?
Eine praxisgerechte Reihenfolge der Analyse sieht so aus:
- tatsächlichen Bedarf und Volumenstromprofil bestimmen;
- Betrieb der einzelnen Kompressoren und deren Steuerung prüfen;
- Lastbetrieb, Leerlauf und Teillastbetrieb voneinander trennen;
- erforderlichen und tatsächlichen Druck bestimmen;
- Druckverluste im Netz und an den Aufbereitungskomponenten messen;
- Druckluftbehälter und die Möglichkeit zur Pufferung kurzer Spitzen bewerten;
- Trocknung, Filtration und die tatsächlich erforderliche Luftqualität prüfen;
- Umfang der Leckagen bestimmen;
- Endverbraucher und den sogenannten künstlichen Bedarf analysieren;
- erst danach Varianten für Steuerung, Kompressorkonfiguration und Änderungen der Infrastruktur vergleichen;
- die Möglichkeit der Wärmerückgewinnung separat bewerten.
Dies ist die diagnostische Reihenfolge. Sie bedeutet nicht, dass eine offensichtliche Leckage erst in der achten Stufe repariert werden darf. Entscheidend ist, dass Investitionsentscheidungen auf einem Bild des Gesamtsystems und nicht auf einer Einzelbeobachtung beruhen.
Warum muss das gesamte System und nicht nur der Kompressor analysiert werden?
ISO 11011 betrachtet die energetische Bewertung von Druckluft systemisch: vom Energieeinsatz bis zur von den Verbrauchern verrichteten Arbeit. Die Norm gliedert das System in drei funktionale Bereiche – Erzeugung, Übertragung und Bedarf. Das ist ein wichtiger Praxisgrundsatz: Selbst ein sehr effizienter Kompressor kann in einem ineffizienten System arbeiten, wenn der Druck zu hoch eingestellt ist, die Steuerungen mehrerer Aggregate gegeneinander arbeiten, das Netz hohe Widerstände aufweist oder Verbraucher mehr Luft benötigen, als der Prozess tatsächlich erfordert.
Mit Stand vom 21. August 2026 ist ISO 11011:2013 weiterhin die aktuell veröffentlichte Ausgabe. Im August 2026 hat ISO mit der Überarbeitung für die nächste Ausgabe begonnen; diese ist jedoch noch keine veröffentlichte Norm. Ebenso bleibt ISO 8573-1:2010 der veröffentlichte Referenzstandard für Druckluft-Reinheitsklassen, während parallel an einer neuen Ausgabe gearbeitet wird.
Aus Sicht des Auditors sollte man zwei Fragen klar trennen. Die erste lautet: Ist der Kompressor technisch in Ordnung und richtig dimensioniert? Die zweite – für die Kosten des Gesamtsystems deutlich wichtigere – lautet: Erzeugt der Betrieb genau so viel Druckluft, wie er benötigt, mit den richtigen Parametern und zu möglichst niedrigen Energiekosten?
Reihenfolge der Analyse – 11 Stufen vom Bedarf bis zur Wärmerückgewinnung
| Stufe | Was ist zu klären? | Wichtigste Daten und Messungen | Typische Entscheidung nach der Analyse |
|---|---|---|---|
| 1. Bedarf | Wie viel Luft der Betrieb tatsächlich benötigt und wann | Volumenstrom, Produktionsplan, Maschinenzustände, Produktionsdaten | Grundlage für weitere Entscheidungen |
| 2. Kompressoren | Welche Aggregate laufen und wie sie gesteuert werden | Leistung, Energie, Druck, Steuerungsprotokolle, Liefermenge | Bewertung der Erzeugerkonfiguration |
| 3. Lastzustand | Wie lange die Kompressoren Luft erzeugen und wie lange sie Energie ohne nutzbaren Volumenstrom verbrauchen | Last/Leerlauf, VSD, momentane Leistung, Betriebsstunden je Zustand | Anpassung von Sequenz und Betriebsbereichen |
| 4. Druck | Welchen Druck der Prozess benötigt und welchen Druck das System tatsächlich hält | Druck an der Erzeugung und an den Verbrauchern | Sollwerte absenken oder Ursache des hohen Sollwerts beseitigen |
| 5. Druckverluste | Wo Druck verloren geht | gleichzeitige Druckaufzeichnung an mehreren Punkten | Wartung, Umbau des Netzes oder der Armaturen |
| 6. Pufferung | Ob kurze Spitzen einen zusätzlichen Kompressor erfordern | Volumenstrom, Druck, Dauer der Spitzen, Druckluftbehältervolumen | Speichervolumen oder Speicherort ändern |
| 7. Luftqualität | Welche Trockenheit und Reinheit der Prozess benötigt | Drucktaupunkt, Druckverluste, Daten von Trocknern und Filtern, Qualitätsmessungen bei Bedarf | Aufbereitung an die Anforderungen anpassen |
| 8. Leckagen | Welcher Volumenstrom keine Nutzarbeit verrichtet | Leckageortung, Volumenstrom außerhalb der Produktion, Betriebszeit | Reparaturplan und Überprüfung der Wirkung |
| 9. Verbraucher | Wo Druckluft unnötig oder mit zu hohem Druck eingesetzt wird | lokaler Volumenstrom, Druck, Arbeitszyklus, Einstellungen der Druckregler | künstlichen Bedarf reduzieren |
| 10. Konfiguration | Wie sich die Maßnahmen zu einer systemischen Variante verbinden lassen | alle synchronisierten Daten | Steuerung, Netz, Druckluftbehälter, VSD, Kompressortausch – sofern begründet |
| 11. Wärme | Ob die Kompressorwärme einen nutzbaren Abnehmer hat | Lastleistung, Betriebsstunden, Temperaturen, Wärmebedarfsprofil | Wärmerückgewinnung als zusätzlicher Nutzen |
1. Zuerst tatsächlichen Bedarf und Volumenstromprofil bestimmen
Die erste Frage sollte nicht die installierte Kompressorleistung betreffen. Zu bestimmen ist, wie viel Druckluft der Betrieb im Zeitverlauf tatsächlich verbraucht. Ein Tagesmittelwert reicht nicht aus, wenn das System kurze hohe Spitzen oder große Unterschiede zwischen den Produktionsschichten aufweist.
Am aussagekräftigsten ist eine Volumenstromaufzeichnung, die mit dem Betriebsplan abgeglichen wird. Sie sollte mindestens Grundlast, typische Belastung, kurzzeitige Maxima, Anfahr- und Umrüstphasen, Stillstände sowie – soweit möglich – den Verbrauch außerhalb der Produktion zeigen. In großen Anlagen kann es sinnvoll sein, den Hauptvolumenstrom nach Bereichen oder Verbrauchergruppen aufzuteilen, wenn davon eine Investitionsentscheidung abhängt.
Produktionsdaten sind dabei ebenso wichtig wie der Volumenstrom selbst. Produziert ein Werk an einem Tag doppelt so viel, kann ein höherer Druckluftverbrauch vollständig gerechtfertigt sein. Deshalb empfiehlt es sich – je nach Produktionsart – beispielsweise m³ Druckluft je Tonne, Stück, Charge oder Stunde tatsächlicher Prozesslaufzeit zu vergleichen.
Beispiel: Ein Betrieb hat einen kurzen impulsartigen Verbraucher, der den Volumenstrom für einige Sekunden deutlich über die Grundlast anhebt. Einen zusätzlichen Kompressor ausschließlich für dieses Maximum auszulegen, kann verfrüht sein. Zuerst sind die Dauer der Spitze, der zulässige Druckabfall und die Möglichkeit zu prüfen, den Impuls aus einem geeignet platzierten Druckluftbehälter zu decken.
2. Danach jeden Kompressor und seine Steuerung bewerten
Erst wenn der Bedarf bekannt ist, lassen sich die Erzeuger sinnvoll bewerten. Für jeden Kompressor sollten Bauart, Liefermenge bei definiertem Druck, gesamte elektrische Aufnahmeleistung des Pakets, Regelungsart, Druckbereich sowie die Logik des Zusammenspiels mit den übrigen Aggregaten erfasst werden.
Die Nennleistung des Motors allein genügt nicht. Zwei Kompressoren mit ähnlicher Leistung können bei gleichem Druck unterschiedliche Volumenströme liefern und im Teillastbereich völlig unterschiedliche Kennlinien haben. Für Gerätevergleiche sind standardisierte Leistungsdaten hilfreich, etwa CAGI-Datenblätter auf Grundlage von Prüfungen nach ISO 1217. Die Werte müssen jedoch bei gleichen oder korrekt umgerechneten Druck- und Volumenstrombedingungen verglichen werden.
In einer bestehenden Kompressorstation sind die Protokolle der Steuerungen besonders wichtig: Drucksollwert, Last- und Entlastungsdruck, Gesamtbetriebsstunden, Laststunden, Anteil des drehzahlgeregelten Betriebs, Anzahl der Starts und gegebenenfalls Störzustände. Liefert die Steuerung keine verlässlichen Daten, ist eine unabhängige Aufzeichnung von Leistung und Druck erforderlich.
3. Lastbetrieb, Leerlauf und Teillast
Ein Kompressor verbraucht nicht nur dann Energie, wenn er effektiv Druckluft erzeugt. Je nach Bauart und Regelungsverfahren kann er auch im Leerlauf erhebliche Leistung aufnehmen oder im Teillastbereich ungünstig arbeiten. Ein allgemeingültiger Prozentsatz für alle Gerätetypen ist daher nicht sinnvoll – die tatsächliche Leistungsaufnahme sollte gemessen oder aus verlässlichen Herstellerdaten entnommen werden.
Bei mehreren Kompressoren ist zu prüfen, ob sich deren Druckbänder überschneiden. Häufig laufen zwei Maschinen gleichzeitig in einem ungünstigen Bereich, obwohl eine die Grundlast decken und die andere als Regelkompressor dienen könnte. Ein weiteres Problem kann häufiges Entlasten infolge zu kleinen Speichervolumens oder schlecht eingestellter Schaltschwellen sein.
Auch ein drehzahlgeregelter Kompressor ist nicht automatisch die beste Lösung. Seine Rolle muss zum Bedarfsprofil und zum Zusammenspiel mit drehzahlfesten Einheiten passen. Zuerst ist zu bestimmen, welcher Anteil der Last konstant, welcher variabel ist und in welchem Bereich eine Modulation tatsächlich benötigt wird.
4. Erforderlicher und tatsächlicher Druck
Entscheidend ist der am Verbraucher verfügbare Druck, nicht nur der Sollwert in der Kompressorstation. Deshalb beginnt die Analyse mit den Mindestanforderungen des Prozesses: Welchen Druck benötigen Zylinder, Werkzeug, Ventil, Düse oder ein anderer kritischer Verbraucher während des tatsächlichen Arbeitszyklus?
Erst danach erfolgt der Vergleich mit dem Druck in der Kompressorstation und im Netz. Halten die Kompressoren beispielsweise nur deshalb einen hohen Sollwert, weil am Ende der Halle ein großer Druckverlust auftritt, kann eine Druckabsenkung ohne Beseitigung der Engstelle den Prozess verschlechtern. Umgekehrt kann das Anheben des Systemdrucks wegen eines einzigen Verbrauchers den Bedarf an vielen anderen Stellen erhöhen, insbesondere wenn der Volumenstrom dort schlecht geregelt ist.
Die Faustregel „1 bar weniger = immer X % Einsparung“ sollte nicht verwendet werden. Der Effekt hängt von Kompressortyp, Steuerung, tatsächlichem Volumenstrom, Verbraucherverhalten, Leckageniveau und davon ab, ob die Anlage nach der Druckabsenkung tatsächlich weniger Leistung aufnimmt. Die Schlussfolgerung muss aus Messungen und Gerätekennlinien abgeleitet werden.
5. Druckverluste im Netz und an der Aufbereitung
Ist der Druck am Kompressor korrekt, meldet aber ein Verbraucher ein Problem, muss die Stelle des Druckverlusts gefunden werden. Eine gleichzeitige Druckaufzeichnung ermöglicht die Trennung dauerhafter Verluste von dynamischen Verlusten, die nur bei hohem Volumenstrom auftreten.
Die Messpunkte sind an die jeweilige Anlage anzupassen. Typischerweise sollte der Druck am Kompressorausgang, vor und nach der Aufbereitung, an der Hauptleitung, in einem entfernten Netzbereich und vor einem kritischen Verbraucher verglichen werden. Bei verdächtigen Filtern, Trocknern oder Abscheidern ist zusätzlich eine direkte Differenzdruckmessung über dem jeweiligen Bauteil sinnvoll.
Die Ursache ist nicht nur ein zu kleiner Durchmesser der Hauptleitung. Engstellen entstehen häufig durch lokale Schläuche, Schnellkupplungen, Druckregler, Ventile, verschmutzte Filter, bei späteren Erweiterungen „provisorisch“ verlegte Leitungsabschnitte oder eine einzelne Verengung vor einem großen Verbraucher.
Dies ist ein typischer Fall, in dem der Kauf eines neuen Kompressors verfrüht wäre. Zusätzliche Liefermenge in der Kompressorstation beseitigt eine lokale Strömungsbegrenzung nicht – sie kann lediglich dazu führen, dass der Betriebsdruck weiter erhöht wird.
6. Druckluftbehälter und Pufferung kurzzeitiger Spitzen
Ein Druckluftbehälter dient als Speicher und Stabilisator. Er kann den Einfluss kurzer Bedarfsspitzen auf den Kompressorbetrieb und den Netzdruck begrenzen. Entscheidend sind jedoch nicht nur das Volumen, sondern auch der Standort, der zulässige Druckschwankungsbereich und die Leistungsfähigkeit der Anschlüsse.
Bei Spitzen sind drei Fragen zu beantworten: Wie groß ist der zusätzliche Volumenstrom, wie lange dauert er und welcher Mindestdruck muss gehalten werden? Erst diese Daten zeigen, ob die Aufgabe durch Pufferung gelöst werden kann oder ob der Bedarf so lange anhält, dass tatsächlich zusätzliche Erzeugerleistung erforderlich ist.
Das DOE weist darauf hin, dass kurzzeitiger hoher Bedarf mit in einem Druckluftbehälter gespeicherter Druckluft gedeckt werden kann und die Bedarfsanalyse vor dem Hinzufügen eines weiteren Kompressors erfolgen sollte. In der Praxis kann ein lokaler Druckluftbehälter an einem impulsartigen Verbraucher wirksamer sein als die Vergrößerung der gesamten Kompressorstation – vorausgesetzt, das Netz kann ihn zwischen den Zyklen ordnungsgemäß wieder füllen.
7. Trocknung, Filtration und tatsächlich erforderliche Luftqualität
Die Aufbereitung soll die vom Prozess benötigten Parameter sicherstellen und nicht im gesamten Werk die „bestmögliche“ Luftqualität erzeugen. Übermäßige Trocknung oder Filtration kann durch zusätzlichen Eigenbedarf und Druckverluste die Energiekosten erhöhen.
ISO 8573-1 klassifiziert die Reinheit von Druckluft unter anderem hinsichtlich Partikeln, Wasser und Öl. Daraus folgt nicht, dass jeder Verbraucher dieselbe Klasse benötigt. Die Anforderung sollte sich aus Prozess, Produkt, Gerät oder der geltenden Qualitätsspezifikation ergeben.
Bei der energetischen Bewertung sollten geprüft werden:
- Drucktaupunkt am Ausgang der Trocknung und – falls erforderlich – in einem kritischen Netzbereich;
- Druckverlust an Filtern und Trocknern;
- Zustand der Filterelemente;
- Regenerationsverfahren des Trockners und Druckluftverbrauch für den Eigenbedarf;
- elektrische Energie des Trockners, der Heizungen, Gebläse oder Hilfsaggregate;
- Verhalten der Anlage bei reduziertem Volumenstrom;
- tatsächliche Qualitätsanforderungen der einzelnen Zonen.
Das DOE weist ausdrücklich darauf hin, dass eine Trocknung unterhalb des erforderlichen Drucktaupunkts unnötige Kosten verursacht. Aus demselben Grund ist es nicht sinnvoll, im gesamten Netz eine kostenintensive Qualitätsklasse einzuhalten, wenn nur eine kleine Verbrauchergruppe höhere Anforderungen hat und diese lokal erfüllt werden können.
8. Leckagen – wichtig, aber nicht die einzige Verlustquelle
Leckagen sollten lokalisiert und behoben werden, ihre Bedeutung lässt sich jedoch nicht mit einem einzigen allgemeingültigen Prozentsatz beschreiben. In einem Betrieb können sie die dominierende Verlustquelle sein, in einem anderen entstehen deutlich größere Verluste durch Steuerung, zu hohen Druck oder ungeeignete Verbraucher.
Für eine quantitative Bewertung eignet sich am besten der tatsächliche Volumenstrom. Außerhalb der Produktion kann der Grundvolumenstrom – sofern nutzbringende Verbraucher korrekt abgesperrt sind – helfen, das gesamte Verlustniveau abzuschätzen. Alternativ kommen je nach Anlagenbedingungen Verfahren auf Basis der Kompressorzyklen oder Druckabfalltests zum Einsatz. Einzelne Leckstellen werden akustisch oder mittels Ultraschall geortet.
Die Kosten einer Leckage sollten anhand des eigenen Systems berechnet werden. Sind der Leckagevolumenstrom Q und die tatsächliche spezifische Systemleistung SP bekannt und beziehen sich beide auf dieselben Referenzbedingungen, beträgt die näherungsweise erforderliche Leistung P ≈ Q × SP. Die Jahresenergie kann anschließend mit E ≈ P × h abgeschätzt werden, wobei h die tatsächliche Zeit ist, in der das System unter Druck steht. Dieses Verfahren ist aussagekräftiger, als alle Leckagen mit einem pauschalen Prozentsatz der Produktion zu bewerten.
Außerdem ist zu prüfen, ob die Kompressorsteuerung den energetischen Effekt nach der Reparatur tatsächlich realisiert. Sinkt der Bedarf, laufen aber mehrere Kompressoren weiterhin im Leerlauf, müssen möglicherweise Sequenz oder Sollwerte angepasst werden.
Die detaillierte Leckageortung ist als eigenständiger diagnostischer Leistungsumfang zu betrachten: die Ortung von Druckluftleckagen.
9. Endverbraucher und künstlicher Bedarf
Die letzte Stelle, an der nach Ursachen eines hohen Verbrauchs gesucht werden sollte, ist die Nutzung des Mediums. Druckluft wird mitunter eingesetzt, weil sie leicht verfügbar ist – nicht weil sie für die jeweilige Aufgabe die beste Energiequelle ist.
Zu prüfen sind Ausblasvorgänge, Kühlung, Trocknung, Reinigung, pneumatischer Transport, Vakuumerzeugung, Düsen, offene Leitungen, Werkzeuge sowie Verbraucher mit entfernten oder falsch eingestellten Druckreglern. Für jeden wesentlichen Verbraucher sind erforderlicher Druck, Volumenstrom, Zykluszeit und die Möglichkeit eines Technologiewechsels zu bewerten.
Künstlicher Bedarf ist zusätzlicher Volumenstrom, der dadurch entsteht, dass ein höherer Druck aufrechterhalten wird, als der Verbraucher tatsächlich benötigt. Das betrifft insbesondere ungedrosselte oder schlecht geregelte Anwendungen sowie Leckagen. Wird der Druck des gesamten Netzes erhöht, um einer Maschine zu „helfen“, kann dadurch der Verbrauch an vielen anderen Stellen steigen.
Benötigt nur ein einzelner Verbraucher einen höheren Druck, sollte statt einer Anhebung im gesamten Werk eine lokale Lösung geprüft werden – zum Beispiel eine Änderung des Anschlusses, ein geeigneter Druckluftbehälter, eine separate Druckzone oder ein lokaler Booster.
10. Erst jetzt: Steuerung, Kompressorkonfiguration und Infrastruktur
Nach den vorherigen Stufen können Modernisierungsvarianten verglichen werden. Je nach Datenlage kann die Lösung in angepassten Druckbändern, einer anderen Sequenz mehrerer Kompressoren, einer übergeordneten Steuerung, einer geänderten Rolle der drehzahlgeregelten Einheit, einem größeren oder verlagerten Druckluftbehälter, dem Umbau eines Rohrleitungsabschnitts, getrennten Druckzonen, einer Modernisierung der Aufbereitung oder einer Änderung der Verbraucherbetriebsweise bestehen.
Erst an dieser Stelle sollte die Frage nach einem neuen Kompressor gestellt werden. Ein Kauf ist gerechtfertigt, wenn nach Reduzierung unnötigen Bedarfs und Prüfung des Netzes weiterhin ein dokumentiertes Problem hinsichtlich Liefermenge, Effizienz, technischem Zustand oder der Anpassung der vorhandenen Geräte an das Lastprofil besteht.
Ist ein Austausch geplant, sollten nicht nur die Motorleistungen verglichen werden. Relevant sind unter anderem Liefermenge bei erforderlichem Druck, gesamte Paketleistung, Leerlaufleistung, Teillastkennlinie und die Rolle des Aggregats in der gesamten Kompressorstation. CAGI-Daten verdeutlichen diesen Unterschied mit den Kennwerten „power per flow“ und specific power, jeweils bezogen auf einen definierten Druck.
11. Wärmerückgewinnung als eigener zusätzlicher Nutzen
Wärmerückgewinnung sollte geprüft werden, aber nicht die Bedarfsoptimierung ersetzen. Erzeugt ein Kompressor unnötige Druckluft, wird diese Erzeugung nicht allein dadurch energetisch sinnvoll, dass die entstehende Wärme genutzt wird.
Zuerst werden unnötiger Druckluftverbrauch reduziert, der Betrieb der Erzeuger stabilisiert und die tatsächlichen Laststunden ermittelt. Erst danach lässt sich die verfügbare Wärme berechnen und einem Wärmeabnehmer zuordnen. Das DOE nennt als typische Anwendungen unter anderem Raumluft-, Prozess- und Wassererwärmung. Der tatsächliche Nutzen hängt jedoch von der Kühlungsart des Kompressors, den Temperaturen, der zeitlichen Überlappung von Wärmequelle und -bedarf, der Saisonalität sowie dem Wirkungsgrad der ersetzten Wärmequelle ab.
In der Praxis ist zu prüfen:
- wie viele Stunden der Kompressor tatsächlich unter Last läuft;
- welche Temperatur und Wärmeleistung verfügbar sind;
- ob gleichzeitig ein stabiler Wärmebedarf besteht;
- wie lang und kostenintensiv der Übertragungsweg ist;
- ob Wärmetauscher, Pumpen, Ventilatoren und zusätzliche Automatisierung erforderlich sind;
- welche Energie oder welcher Brennstoff durch die Rückgewinnung tatsächlich ersetzt wird.
Das Thema wird ausführlicher auf unserer Seite zur Wärmerückgewinnung beschrieben.
Welche Messungen werden zur Bewertung eines Druckluftsystems benötigt?
Gute Messungen sollten zeitlich synchronisiert sein. Ein Leistungsverlauf ohne Volumenstrom sagt wenig aus – ebenso ein Volumenstrom ohne Informationen zu Druck und Produktionszustand. Den größten Nutzen bietet die gemeinsame Darstellung der Parameter auf derselben Zeitachse.
| Messwert oder Daten | Wo / wie messen | Was sich damit bewerten lässt |
|---|---|---|
| Elektrische Leistung und Energie | separat an den Kompressoren oder an einer gemeinsamen Einspeisung; innerhalb der Systemgrenze auch wesentliche Hilfsaggregate berücksichtigen | tatsächlicher Energieaufwand, Leerlaufbetrieb, Einfluss der Steuerung |
| Volumenstrom | Hauptsammler und bei Bedarf Zonen, ausgewählte Kompressoren und kritische Verbraucher | Bedarfsprofil, Spitzen, Volumenstrom außerhalb der Produktion, Bilanz der Zonen |
| Druck | Ausgang der Kompressorstation, vor/nach Aufbereitung, Hauptleitung, entfernte Punkte und kritische Verbraucher | Druckniveau und -stabilität, dynamische Verluste, lokale Engstellen |
| Drucktaupunkt | hinter dem Trockner und – falls erforderlich – in einer kritischen Zone | Anpassung der Trocknung an die Prozessanforderungen |
| Betriebszustände der Kompressoren | Steuerungsprotokolle oder parallele Aufzeichnung von Leistung und Signalen | Last/Leerlauf, Stillstand, VSD, Anzahl der Starts, Zusammenspiel mehrerer Aggregate |
| Betriebsstunden | Steuerungen, übergeordnetes System, Zähler | Gerätenutzung, Wartungsplanung, Anteil unproduktiver Betriebszeit |
| Produktionsdaten | ERP/MES/SCADA, Schichtberichte oder andere verlässliche Betriebsdaten | Normierung von Energie und Volumenstrom auf das Produktionsniveau |
| Anforderungen der Verbraucher | Dokumentation, lokale Messung, Beobachtung des Zyklus | minimal erforderlicher Druck, Volumenstrom und Qualität |
| Daten von Trocknern und Filtern | Druckverluste, Hilfsenergie, Regenerationsverfahren, Zustand der Filterelemente | Kosten der Aufbereitung und deren Einfluss auf das Gesamtsystem |
| Leckagen | Ortung + Volumenstrommessung in kontrollierten Zeiträumen | Lokalisierung und quantitative Bewertung der Verluste |
Der Messzeitraum sollte repräsentativ sein und nicht grundsätzlich immer gleich lang. Eine Anlage mit stabilem Profil benötigt einen anderen Zeitraum als ein Betrieb mit drei Schichten, Wochenendarbeit, wechselnden Produkten und häufigen Umrüstungen. Sind Stillstände relevant, müssen sie in der Aufzeichnung enthalten sein. Bei saisonalen Prozessen kann eine einwöchige Messung ohne zusätzliche historische Daten für eine Jahresbewertung unzureichend sein.
Warum ist der spezifische Energieverbrauch wichtiger als die Nennleistung?
Die Nennleistung beschreibt in erster Linie die Größe des Antriebs. Sie zeigt nicht, wie viel Luft das Gerät unter realen Bedingungen liefert, wie es im Teillastbereich arbeitet oder wie viel Energie das Gesamtsystem bei wechselndem Bedarf verbraucht.
Für einen Kompressor oder die gesamte Kompressorstation ist eine Kennzahl hilfreicher, die Leistungsaufnahme und Volumenstrom miteinander verknüpft. In der einfachsten Form:
SP = P / Q
Dabei steht P für die tatsächliche Eingangsleistung des Systems und Q für den gelieferten Volumenstrom unter klar definierten Referenzbedingungen. In SI-Einheiten kann beispielsweise kW/(m³/min) verwendet werden. Für einen Abrechnungszeitraum lässt sich analog E/V berechnen, also kWh je definierter Druckluftmenge. Die Referenzbedingungen des Volumenstroms müssen dokumentiert sein, da Angaben in m³, Nm³ oder anderen bezogenen Einheiten ohne Definition nicht vergleichbar sind.
Einfaches Beispiel: Zwei Kompressoren arbeiten bei vergleichbarem Druck. Der erste nimmt 70 kW auf und liefert 10 m³/min; seine Kennzahl beträgt somit 7,0 kW/(m³/min). Der zweite nimmt nur 60 kW auf, liefert aber 7,5 m³/min; seine Kennzahl beträgt 8,0 kW/(m³/min). Eine geringere momentane Leistung bedeutet hier also nicht automatisch eine bessere spezifische Effizienz.
In einer Anlage mit mehreren Kompressoren ist die systemische spezifische Leistung noch aussagekräftiger: Summe der tatsächlichen Leistung aller laufenden Aggregate geteilt durch den insgesamt gemessenen Volumenstrom. So werden die Auswirkungen von Sequenzierung, Leerlauf und ungünstigem Zusammenspiel mehrerer Kompressoren unmittelbar sichtbar.
Das DOE empfiehlt zudem, Energie und Volumenstrom mit der Produktion zu korrelieren. Steigt nach einer Prozessänderung die Produktionsmenge, kann auch die Zahl der kWh trotz verbesserter Effizienz steigen. Neben SP sollten deshalb beispielsweise kWh der Kompressorstation je Tonne oder Stück Produkt sowie m³ Druckluft je Produktionseinheit beobachtet werden.
Wann ist der Kauf eines neuen Kompressors verfrüht?
Ein neuer Kompressor kann ein Problem auf der Erzeugerseite lösen – aber nur, wenn die Erzeugung tatsächlich die Ursache der Begrenzung ist. Probleme im Netz, in der Steuerung oder am Verbraucher löst er nicht automatisch. Vor einer Investition sollten mindestens die folgenden Situationen ausgeschlossen werden.
| Symptom | Verfrühte Schlussfolgerung | Was zuerst geprüft werden sollte |
|---|---|---|
| Niedriger Druck nur am Ende der Halle | „Der Kompressor ist zu klein“ | gleichzeitiger Druck in der Kompressorstation und an der Maschine, Druckverluste an Filtern, Schläuchen, Ventilen und Anschluss |
| Eine kurze Volumenstromspitze startet einen zusätzlichen Kompressor | „Wir brauchen mehr Liefermenge“ | Dauer der Spitze, Druckluftbehältervolumen, lokale Pufferung und Steuerungseinstellungen |
| Zwei Kompressoren laufen häufig im Leerlauf | „Wir brauchen einen neuen VSD“ | Einschaltreihenfolge, überlappende Druckbänder, Größe des Regelanteils und Speichervolumen |
| Eine Maschine benötigt einen höheren Druck | „Erhöhen wir den Druck im ganzen Werk“ | lokaler Booster, separate Zone, Änderung des Anschlusses oder Anpassung des Verbrauchers |
| Die Kompressorstation hat am Wochenende einen hohen Volumenstrom | „Uns fehlt ein moderner Kompressor“ | Leckagen, offen gelassene Ventile, Ausblasvorgänge, unnötige Verbraucher, automatische Kondensatableiter |
| Der Druck nach der Aufbereitung ist deutlich niedriger | „Der Kompressor hält seine Parameter nicht“ | Druckverlust an Trockner, Filtern, Abscheidern und Armaturen |
| Der Energieverbrauch steigt mit der Produktion | „Der Kompressor hat an Effizienz verloren“ | kWh und Volumenstrom je Produktionseinheit, Druck, Lastprofil und Prozessänderungen |
Ein gutes externes Beispiel ist das vom DOE-Programm Better Plants beschriebene Darigold-Projekt. Der Betrieb hielt in der Kompressorstation einen hohen Druck aufrecht, dennoch traten an entfernten Verbrauchern starke Schwankungen auf. Die Analyse zeigte Engstellen in der Verteilung; nach dem Umbau der Rohrleitungen stabilisierte sich der Druck, und erst dann konnte das Druckniveau abgesenkt werden. Das zeigt, warum ein Problem am Netzende nicht automatisch mit einem größeren Kompressor oder einem höheren Sollwert gelöst werden sollte.
Wie lässt sich die Wirkung von Maßnahmen ohne pauschale Einsparprozente bewerten?
Grundlage der Bewertung sollte der Vergleich eines messbaren Ausgangszustands mit dem Zustand nach der Änderung bei möglichst vergleichbarem Produktionsniveau sein. Die Berechnungsmethode hängt von der jeweiligen Maßnahme ab.
Druckabsenkung: Vor der Änderung müssen die Mindestanforderungen der Verbraucher, dynamische Druckverluste, Volumenstrom und Kompressorkennlinien bekannt sein. Danach werden Leistung, Energie, Volumenstrom, Druck und spezifische Kennzahlen verglichen. Eine feste Einsparung pro bar wird nicht pauschal vorausgesetzt.
Leckagereparatur: Grundlage sind der gemessene oder belastbar geschätzte Verlustvolumenstrom, die tatsächliche systemische SP und die Zeit, in der die Anlage unter Druck steht. Nach der Reparatur ist zu prüfen, ob die Zahl laufender Kompressoren, die Lastzeit oder die Leistungsaufnahme gesunken ist.
Änderung der Steuerung: Verglichen werden vor allem Leistungsverlauf, Last-/Leerlaufzustände, Anzahl der Starts, Druck und Volumenstrom. Der Nutzen sollte aus einer besseren Anpassung der Erzeugung an den tatsächlichen Bedarf entstehen.
Kompressortausch: Der Vergleich sollte nicht nur die Effizienz des neuen Aggregats am Nennpunkt umfassen, sondern auch das erwartete Teillastprofil und das Zusammenspiel mit den übrigen Maschinen. Wird das Gerät ausgetauscht, ohne die Ursache des überhöhten Bedarfs zu beseitigen, kann der Effekt deutlich geringer ausfallen, als ein Katalogvergleich erwarten lässt.
Wie lässt sich die Reihenfolge der Umsetzung festlegen?
Diagnostische Reihenfolge und Investitionsreihenfolge sind nicht immer identisch. Nach den Messungen sollte eine Maßnahmenliste nach Abhängigkeiten aufgebaut werden: Was beseitigt die Ursache, was setzt eine vorherige Änderung voraus und was kann unabhängig umgesetzt werden?
In der Regel werden zuerst Maßnahmen umgesetzt, die spätere Entscheidungen nicht einschränken: falsche Einstellungen korrigieren, Steuerung ordnen, bestätigte Leckagen beseitigen und offensichtlich unnötige Verbraucher abstellen. Danach können Infrastrukturthemen folgen – Druckverluste, lokale Speicherung, Aufbereitung und Trennung von Zonen. Kauf oder Austausch eines Kompressors sollten auf dem Lastprofil nach Reduzierung unnötigen Bedarfs beruhen, damit das neue Gerät nicht für vermeidbare Verluste dimensioniert wird.
Größere Änderungen sollten möglichst schrittweise umgesetzt und weiter überwacht werden. Sinkt nach der Leckagereparatur der Volumenstrom, aber nicht die Leistung, ist das ein Hinweis auf Anpassungsbedarf bei der Steuerung. Sinken nach einem Netzumbau die dynamischen Druckverluste, können die Sollwerte der Erzeugung erneut geprüft werden. Eine Maßnahme schafft häufig erst die Voraussetzung für die nächste.
Welche Kennzahlen sollten nach der Optimierung überwacht werden?
Nach der Umsetzung genügt es nicht, nur eine einzelne Energierechnung zu vergleichen. Sinnvoll ist ein Satz weniger, einfacher Kennzahlen:
- gesamte kWh der Kompressorstation;
- mittlerer und maximaler Volumenstrom;
- systemische spezifische Leistung SP bei definiertem Druck;
- kWh der Kompressorstation je Produktionseinheit;
- m³ Druckluft je Produktionseinheit;
- minimaler und maximaler Druck an kritischen Punkten;
- Druckverlust an Aufbereitung und Hauptnetzabschnitten;
- Anteil der Last- und Leerlaufstunden der einzelnen Kompressoren;
- Volumenstrom außerhalb der Produktion;
- Drucktaupunkt, sofern er ein kritischer Prozessparameter ist.
Die Daten müssen nicht vom ersten Tag an aus einem umfangreichen Monitoringsystem stammen. Entscheidend sind eine konsistente Messgrenze und vergleichbare Bedingungen. In Anlagen mit relevantem Energieverbrauch sollte eine kontinuierliche Überwachung der System- und Energieparameter erwogen werden, damit sich Verschlechterungen erkennen lassen, bevor sie sich über mehrere Monate in erhöhten Kosten niederschlagen.
Was sollte ein Betrieb als ersten Schritt tun?
Wenn unklar ist, wo die Verluste entstehen, würde ich nicht mit einem Kompressorkatalog beginnen. Zuerst sollten eine Liste der Erzeuger und Verbraucher, Daten aus den Steuerungen, der Produktionsplan sowie Informationen zu Druck- und Qualitätsproblemen zusammengetragen werden. Anschließend sollten Energie, Volumenstrom und Druck über einen Zeitraum mit typischen und atypischen Betriebszuständen gleichzeitig aufgezeichnet werden.
Auf dieser Grundlage lässt sich eine Bilanz erstellen: Wie viel Luft wird erzeugt, wie viel Energie kostet sie, wo geht Druck verloren, welcher Anteil des Volumenstroms verrichtet Nutzarbeit und welche Geräte bestimmen die Parameter der gesamten Anlage? Erst dann ergibt sich eine sinnvolle Reihenfolge der Verbesserungsmaßnahmen.
Wird eine solche Analyse für einen konkreten Betrieb benötigt, kann ein Audit der Druckluftanlage Betriebsdaten und Messungen zu Empfehlungen für Erzeugung, Aufbereitung, Netz und Verbraucher zusammenführen. Ist das Problem bereits ausschließlich auf Leckagen eingegrenzt, kann eine separate Leckageortung ausreichen. Zur Auswahl des passenden Umfangs können Sie Energy Trend kontaktieren.
Häufige Fragen
Müssen Messungen an einer Druckluftanlage immer eine Woche dauern?
Nein. Der Zeitraum sollte repräsentative Betriebszustände abdecken. Bei stabiler Produktion kann er kürzer sein; bei Schicht-, Wochenend-, Saison- oder stark schwankender Produktion können längere Datensätze oder eine Kombination aus Kurzzeitmessungen und historischen Daten aus Betriebssystemen erforderlich sein.
Senkt ein drehzahlgeregelter Kompressor immer den Energieverbrauch?
Nein. Drehzahlregelung ist besonders sinnvoll, wenn das Gerät einen passenden Bereich variablen Bedarfs abdecken soll. Ist das Profil überwiegend konstant oder ist der drehzahlgeregelte Kompressor schlecht in die Sequenz mehrerer Aggregate eingebunden, kann das Ergebnis weit vom Optimum entfernt sein. Die Entscheidung muss auf dem Volumenstromprofil und den Kennlinien aller Erzeuger beruhen.
Ist ISO 11011 für jedes Unternehmen verpflichtend?
Die technische Norm selbst begründet keine allgemeine gesetzliche Pflicht, eine Bewertung nach ISO 11011 durchzuführen. Sie ist jedoch ein anerkannter Referenzrahmen für die systemische Bewertung der Energieeffizienz von Druckluft und kann durch Vertrag, Spezifikation oder einen internen Organisationsstandard vorgeschrieben sein.
Sollte Wärmerückgewinnung die erste Modernisierung einer Kompressorstation sein?
Eine solche allgemeingültige Regel gibt es nicht. Zuerst sollte unnötige Drucklufterzeugung reduziert und das tatsächliche Betriebsprofil bestimmt werden. Anschließend wird Wärmerückgewinnung als zusätzliche Möglichkeit analysiert, eine andere Wärmequelle zu ersetzen – vorausgesetzt, es gibt einen geeigneten Wärmeabnehmer und eine zeitliche Übereinstimmung von Angebot und Bedarf.
Quellen
- ISO 11011:2013 – Compressed air — Energy efficiency — Assessment sowie die ISO-Information über den Beginn der Arbeiten an Ausgabe 2 im Jahr 2026: ISO/AWI 11011.
- ISO 8573-1:2010 – Compressed air — Part 1: Contaminants and purity classes sowie das Projekt der nächsten Ausgabe: ISO/AWI 8573-1.
- U.S. Department of Energy, Improving Compressed Air System Performance: A Sourcebook for Industry, Third Edition.
- Better Buildings & Better Plants, Compressed Air sowie die Fallstudie Darigold: Compressed Air System Optimization.
- Compressed Air & Gas Institute, Air Compressor Performance Verification and Testing Results.