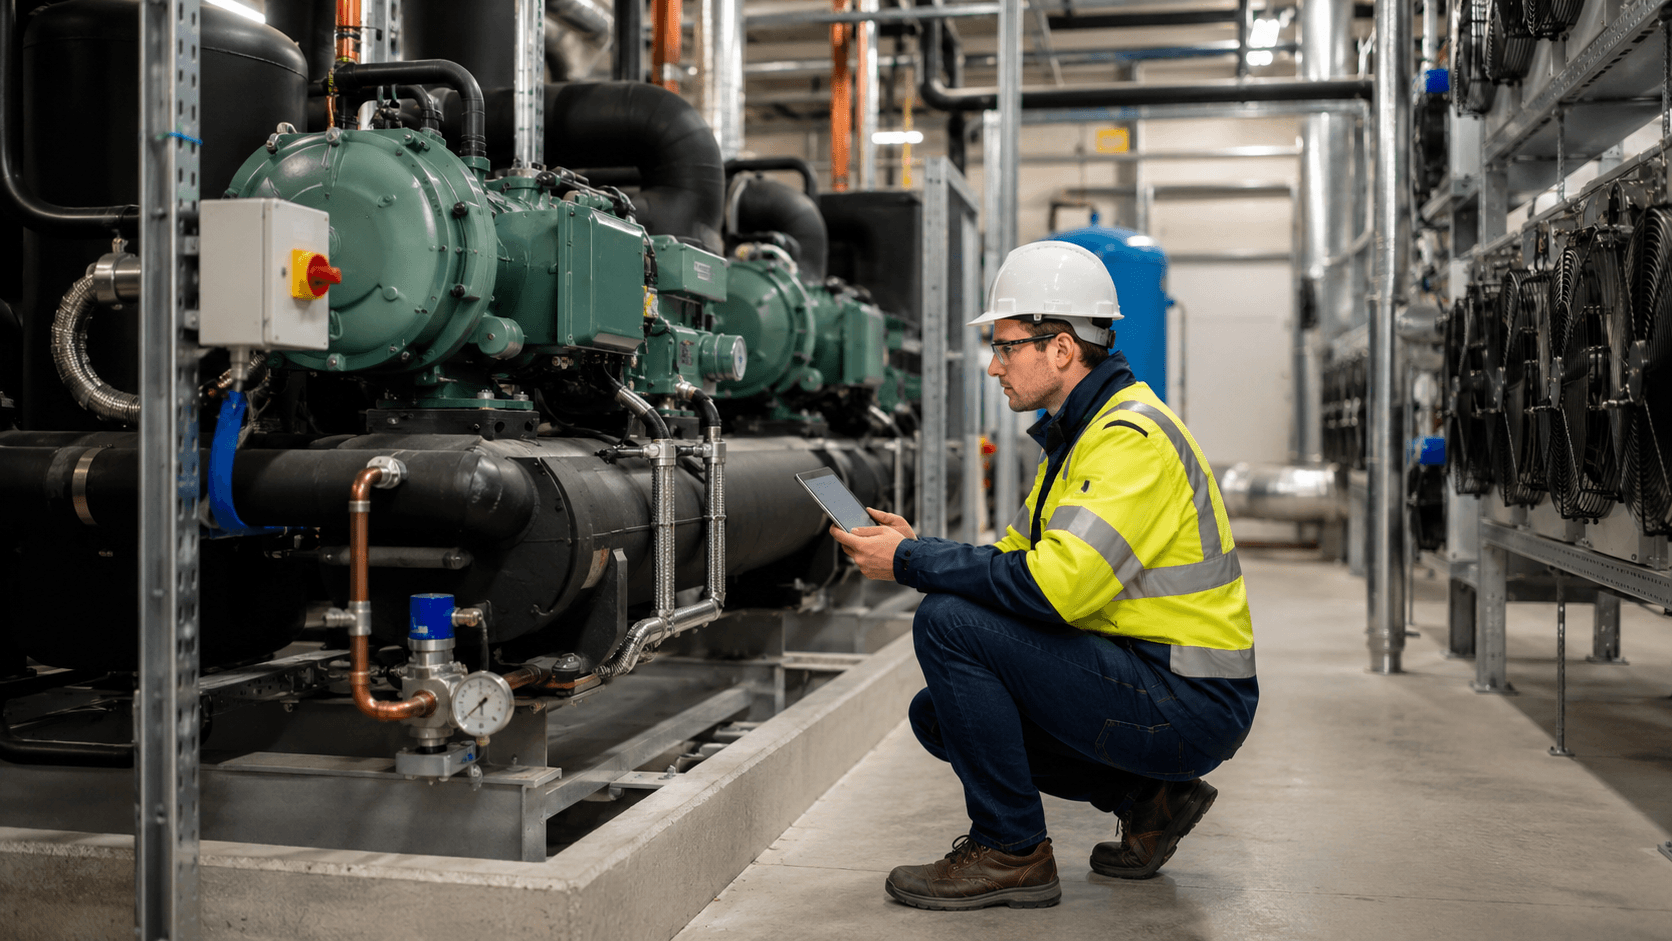
W chłodnictwie przemysłowym łatwo skupić się na sprężarce, bo zwykle jest największym pojedynczym odbiornikiem energii. To jednak zbyt wąskie spojrzenie. Rachunek za chłód tworzy cały układ: sprężarki, skraplacze, parowniki, pompy, wentylatory, układ odszraniania, instalacje pomocnicze i automatyka, a do tego warunki procesu oraz pogoda.
Dlatego efektywność energetyczną chłodni lub instalacji chłodniczej warto oceniać w rzeczywistych warunkach pracy. Trzeba wiedzieć nie tylko, ile energii pobiera sprężarka, ale też przy jakiej temperaturze parowania i skraplania pracuje, jaki chłód faktycznie dostarcza do procesu i ile energii zużywają urządzenia pomocnicze. Takie podejście systemowe rekomenduje również U.S. Department of Energy w materiałach dla chłodnictwa przemysłowego.
W skrócie: od czego zacząć ocenę instalacji chłodniczej?
- Najpierw ustal rzeczywiste wymagania procesu: temperaturę produktu, komory, wody lodowej lub glikolu oraz dopuszczalne odchylenia.
- Zmierz energię całego układu, a nie tylko sprężarek.
- Sprawdź temperatury parowania i skraplania. Zbyt duża różnica między nimi zwiększa pracę sprężania.
- Oceń zachowanie instalacji przy częściowym obciążeniu oraz sposób załączania wielu sprężarek, pomp i wentylatorów.
- Przed wymianą głównych urządzeń sprawdź wymienniki, przepływy, nastawy, czujniki, odszranianie, szczelność i automatykę.
- Free cooling i odzysk ciepła traktuj jako rozwiązania współpracujące z chłodnictwem. Ich opłacalność trzeba policzyć w bilansie całego układu.
Efektywność chłodnictwa przemysłowego trzeba liczyć dla całego układu
W karcie katalogowej sprężarki można znaleźć COP, czyli stosunek wydajności chłodniczej do pobieranej mocy. To potrzebna informacja, ale nie opisuje jeszcze efektywności zakładowej instalacji. Oficjalna brytyjska lista Energy Technology List również definiuje COP jako wydajność chłodniczą podzieloną przez moc pobieraną i ocenia urządzenia w ściśle określonych punktach temperatury parowania i skraplania. Te warunki testowe pokazują, dlaczego wyniku katalogowego nie można odrywać od temperatur pracy.
W rzeczywistym obiekcie sprężarka pracuje razem z innymi odbiornikami. Do bilansu elektrycznego trzeba więc włączyć między innymi:
- silniki sprężarek i ich układy regulacji,
- wentylatory skraplaczy i parowników,
- pompy wody lodowej, glikolu oraz wody skraplającej,
- chłodnie wentylatorowe lub skraplacze wyparne, jeżeli występują,
- energię odszraniania, w tym grzałki elektryczne,
- grzałki tac ociekowych, drzwi lub inne odbiorniki pomocnicze, jeśli należą do analizowanego układu,
- automatykę i urządzenia dodatkowe, jeżeli ich pobór jest istotny.
Dopiero wtedy można policzyć wskaźnik dla całego systemu. W prostym ujęciu:
COP systemu = użyteczna moc chłodnicza / całkowita moc elektryczna instalacji chłodniczej.
Jeżeli chłód jest przekazywany przez wodę lub roztwór glikolu, użyteczną moc chłodniczą można wyznaczyć z przepływu, różnicy temperatur i właściwości medium. Przy układach bezpośredniego odparowania pomiar jest trudniejszy i może wymagać danych z regulatorów, liczników, bilansu procesu lub modelu wydajności urządzeń.
Z perspektywy audytora pierwszym błędem jest często zbyt wąska granica bilansu. Jeżeli zmierzymy wyłącznie sprężarki, możemy uznać instalację za dobrą, mimo że nadmierną energię zużywają pompy, wentylatory albo źle sterowane odszranianie.
Gdzie najczęściej powstają straty energii w chłodnictwie przemysłowym?
1. Zbyt niska temperatura parowania
Sprężarka musi podnieść ciśnienie czynnika od strony parowania do strony skraplania. Im niższa temperatura parowania przy tej samej temperaturze skraplania, tym większa jest różnica temperatur i ciśnień, którą układ musi pokonać.
Dlatego temperatura parowania powinna być utrzymywana możliwie wysoko, ale zawsze z zachowaniem wymagań technologicznych. Nie oznacza to prostego podniesienia nastawy komory chłodniczej. Trzeba sprawdzić, jaka temperatura jest potrzebna produktowi lub procesowi, jaka jest różnica temperatur na parowniku i czy wymiennik ma odpowiedni przepływ powietrza lub medium.
Niepotrzebnie niska temperatura parowania może wynikać między innymi z:
- zbyt niskiej nastawy temperatury wody lodowej, glikolu albo komory,
- zabrudzonego lub oblodzonego parownika,
- ograniczonego przepływu powietrza przez chłodnicę,
- niewłaściwego przepływu medium wtórnego,
- zbyt dużego zapasu bezpieczeństwa w nastawach,
- połączenia odbiorników o bardzo różnych wymaganiach temperaturowych w jeden wspólny obieg.
Właśnie dlatego rozdzielenie obiegów o różnych poziomach temperatury jest ważnym kierunkiem optymalizacji. Odbiornik wymagający bardzo niskiej temperatury nie powinien bez potrzeby narzucać takich warunków całej instalacji.
2. Zbyt wysoka temperatura skraplania
Po stronie wysokiego ciśnienia problem jest odwrotny: im wyższa temperatura skraplania, tym większą pracę musi wykonać sprężarka. Przyczyną może być nie tylko gorący dzień, ale również stan techniczny i sposób sterowania instalacją.
Warto sprawdzić:
- czystość lamel i powierzchni wymiany ciepła,
- przepływ powietrza przez skraplacz,
- pracę wentylatorów oraz ich kolejność załączania,
- temperaturę i przepływ wody skraplającej, jeśli układ jest wodny,
- stan chłodni wentylatorowej lub skraplacza wyparnego,
- osadzanie się kamienia lub innych zanieczyszczeń po stronie wodnej,
- recyrkulację gorącego powietrza wokół skraplacza,
- minimalną zadaną wartość ciśnienia skraplania i możliwość jej zmiany wraz z temperaturą zewnętrzną.
W wielu układach można stosować tzw. floating head pressure, czyli obniżać ciśnienie skraplania wtedy, gdy pozwalają na to warunki zewnętrzne i wymagania urządzeń. Nie należy jednak ustawiać go bez analizy minimalnych warunków pracy zaworów rozprężnych, układu olejowego i zaleceń producenta. DOE wskazuje obniżanie ciśnienia skraplania oraz sterowanie pływającą wartością zadawaną jako jedne z podstawowych działań poprawiających efektywność chłodnictwa przemysłowego.
3. Nieefektywna praca sprężarek przy częściowym obciążeniu
Zakład rzadko potrzebuje przez cały rok maksymalnej mocy chłodniczej. Obciążenie zmienia się wraz z produkcją, temperaturą zewnętrzną, otwieraniem komór, temperaturą wsadu i harmonogramem pracy. Dlatego ocena instalacji tylko w punkcie pełnego obciążenia może prowadzić do złych wniosków.
Trzeba sprawdzić, jak sprężarki regulują wydajność oraz jaka jest ich rzeczywista moc elektryczna przy 25, 50, 75 i 100% obciążenia, jeśli takie dane są dostępne. W praktyce należy korzystać z map producenta, danych sterownika lub pomiarów. Nie wolno zakładać, że sprawność przy częściowym obciążeniu zmienia się liniowo.
Sygnałami problemu mogą być częste starty i zatrzymania, długie okresy odciążenia, duże wahania ciśnienia ssania lub sytuacja, w której kilka maszyn pracuje jednocześnie z niewielkim obciążeniem. DOE dla systemów chłodniczych i procesowych wskazuje zarówno właściwe stopniowanie sprężarek, jak i regulację prędkości jako potencjalne działania optymalizacyjne, ale dobór zależy od charakterystyki konkretnego układu. W materiałach o chłodzeniu procesowym nacisk położono na działanie sprężarek, pomp, wentylatorów i automatyki jako jednego systemu.
4. Zła sekwencja pracy wielu urządzeń równolegle
W maszynowniach z kilkoma sprężarkami nie wystarczy pytanie: „która sprężarka jest najbardziej sprawna?”. Trzeba sprawdzić, która kombinacja urządzeń daje najniższy pobór mocy przy danym zapotrzebowaniu na chłód i przy aktualnych ciśnieniach pracy.
Podobny problem dotyczy pomp i wentylatorów. Dwie pompy pracujące równolegle nie zawsze będą lepsze od jednej. Z kolei wyłączenie urządzenia pomocniczego tylko po to, aby zmniejszyć jego pobór, może pogorszyć wymianę ciepła i podnieść zużycie energii przez sprężarki. Optymalizacja musi uwzględniać bilans całego systemu.
Dobre sterowanie powinno więc obserwować obciążenie, ciśnienia, temperatury i efektywność poszczególnych kombinacji urządzeń. Warto również sprawdzić, czy automatyka nie utrzymuje zbyt dużej liczby jednostek „na wszelki wypadek”.
5. Zabrudzone, zaszronione lub źle obciążone wymienniki
Parownik i skraplacz decydują o temperaturach, pomiędzy którymi pracuje sprężarka. Pogorszenie wymiany ciepła zwiększa różnicę temperatur wymaganą do przekazania tej samej ilości energii.
Na parowniku problemem może być kurz, tłuszcz, lód lub szron. Na skraplaczu — pył, zabrudzone lamele, kamień po stronie wodnej albo zbyt mały przepływ. W przypadku szronu literatura techniczna DOE/ORNL wskazuje dwa niekorzystne zjawiska: wzrost oporów przepływu powietrza oraz wzrost oporu cieplnego warstwy lodu. Skutkiem jest ograniczenie wymiany ciepła i spadek efektywności wymiennika.
Zanim więc pojawi się decyzja o wymianie sprężarki lub agregatu, warto zmierzyć temperatury przed i za wymiennikiem, różnicę temperatur między medium a czynnikiem chłodniczym, przepływ oraz spadek ciśnienia. Często właśnie te dane pokazują, że źródło problemu znajduje się poza sprężarką.
6. Wentylatory i pompy pracujące ze stałą wydajnością
W układzie chłodniczym energia pomocnicza potrafi być niewidoczna, bo jest rozproszona pomiędzy wiele silników. Jeżeli pompy przez cały czas utrzymują maksymalny przepływ, a zawory dławią nadmiar, albo wentylatory pracują na pełnej prędkości niezależnie od obciążenia, warto sprawdzić możliwość zmiany sposobu regulacji.
Do analizy potrzebne są co najmniej:
- moc i prędkość silników,
- przepływ medium,
- ciśnienie dyspozycyjne lub różnica ciśnień,
- pozycje zaworów regulacyjnych,
- sygnały zadane dla falowników,
- temperatura zasilania i powrotu.
Falownik nie jest jednak automatyczną gwarancją oszczędności. Trzeba sprawdzić, czy zmniejszenie przepływu nie pogorszy wymiany ciepła, nie zaburzy rozdziału medium i nie spowoduje wzrostu pracy sprężarek.
7. Nieprawidłowe odszranianie
Odszranianie ma dwa przeciwstawne koszty energetyczne. Jeżeli wykonuje się je zbyt często lub zbyt długo, do komory i wymiennika wprowadzana jest niepotrzebna energia. Jeżeli wykonuje się je zbyt rzadko, narastający szron ogranicza przepływ powietrza i wymianę ciepła.
Dlatego warto rejestrować nie tylko godzinę uruchomienia odszraniania, ale też:
- czas trwania cyklu,
- sposób zakończenia cyklu,
- temperaturę wymiennika,
- temperaturę komory przed i po odszranianiu,
- pobór mocy grzałek, jeśli są stosowane,
- czas powrotu do normalnych warunków,
- liczbę otwarć drzwi i źródła wilgoci, jeśli mają istotny wpływ na szronienie.
Najlepsza strategia zależy od rodzaju układu, produktu, wilgotności i sposobu eksploatacji. Sama zmiana harmonogramu bez pomiarów może przenieść problem z energii na jakość przechowywania albo wydajność chłodnicy.
8. Nastawy i automatyka, które nie nadążają za procesem
Wiele strat nie wynika z awarii. Instalacja może działać zgodnie z zaprogramowaną logiką, ale ta logika została ustawiona dla innych warunków produkcji albo nigdy nie była zoptymalizowana energetycznie.
Do typowych problemów należą:
- stałe nastawy niezależnie od obciążenia i pogody,
- zbyt małe lub zbyt duże histerezy,
- regulatory, które wzajemnie „walczą” o temperaturę lub ciśnienie,
- ręczne obejścia pozostawione po serwisie,
- czujniki z błędem lub przesunięciem wskazania,
- niewłaściwa kolejność załączania sprężarek, pomp i wentylatorów,
- brak obniżania ciśnienia skraplania w chłodniejszych warunkach,
- utrzymywanie niepotrzebnie niskiej temperatury medium przez całą dobę.
Tu szczególnie przydają się trendy z systemu automatyki. Sama wartość chwilowa często wygląda poprawnie. Dopiero zapis z kilku godzin lub dni pokazuje oscylacje, częste przełączenia albo pracę urządzeń wtedy, gdy proces nie potrzebuje pełnej mocy.
9. Warunki zewnętrzne i zmienne obciążenie procesu
Zużycia energii chłodnictwa nie powinno się porównywać wyłącznie miesiąc do miesiąca. Wyższa temperatura zewnętrzna podnosi warunki skraplania w układach chłodzonych powietrzem, a w skraplaczach wyparnych ważna jest również temperatura termometru mokrego. W chłodniach znaczenie mają temperatura i wilgotność powietrza napływającego przez drzwi, a w procesie produkcyjnym — ilość, temperatura oraz rytm dostarczania produktu.
Jeżeli produkcja wzrosła o 20%, sam wzrost energii chłodnictwa nie świadczy jeszcze o pogorszeniu sprawności. Z drugiej strony stała produkcja nie oznacza stałego obciążenia chłodniczego, jeżeli zmieniła się temperatura wsadu albo warunki zewnętrzne. Dlatego dane energetyczne trzeba normalizować do zmiennych, które rzeczywiście wpływają na zapotrzebowanie na chłód.
Jakie dane należy zbierać podczas oceny instalacji chłodniczej?
Najlepszy audyt nie zaczyna się od katalogu nowego agregatu, lecz od danych. Zakres pomiarów zależy od instalacji, ale poniższa tabela pokazuje zestaw, który zwykle pozwala odtworzyć przyczynę strat.
| Dane | Po co je zbierać? | Co może być sygnałem problemu? |
|---|---|---|
| Energia i moc całej instalacji oraz głównych odbiorników | Pozwala rozdzielić sprężarki od energii pomocniczej | Wysoki udział pomp, wentylatorów lub odszraniania; wzrost mocy bez wzrostu chłodu |
| Ciśnienie ssania i odpowiadająca mu temperatura nasycenia | Pokazuje warunki parowania | Zbyt niska temperatura parowania względem wymagań procesu |
| Ciśnienie tłoczenia/skraplania i temperatura nasycenia | Pokazuje warunki oddawania ciepła | Wysokie skraplanie mimo korzystnej temperatury zewnętrznej |
| Temperatura medium zasilającego i powrotnego | Pozwala ocenić obciążenie i nastawy | Bardzo mała lub niestabilna różnica temperatur przy wysokim przepływie |
| Przepływ wody, glikolu lub innego medium wtórnego | Umożliwia obliczenie mocy chłodniczej | Nadmierny przepływ, dławienie albo brak zgodności z zapotrzebowaniem |
| Stan, prędkość i obciążenie sprężarek | Pokazuje pracę przy częściowym obciążeniu i sekwencję | Kilka sprężarek jednocześnie przy małym obciążeniu; częste starty |
| Moc/prędkość pomp i wentylatorów, pozycje zaworów | Ocenia zużycie energii pomocniczej | Pełna prędkość przy małym obciążeniu, zawory mocno zdławione, otwarty bypass |
| Cykle odszraniania | Pozwala policzyć energię i wpływ na temperaturę komory | Częste, długie lub niekończące się według realnej potrzeby cykle |
| Temperatura i wilgotność zewnętrzna | Umożliwia ocenę skraplania i potencjału free coolingu | Brak reakcji nastaw na zmianę warunków atmosferycznych |
| Temperatura komory, produktu lub procesu | Weryfikuje, czy oszczędność nie pogarsza funkcji instalacji | Nadmierne przechładzanie albo duże wahania temperatury |
| Produkcja, masa i temperatura wsadu, godziny pracy, otwarcia drzwi | Pozwala normalizować zużycie energii | Wzrost kWh bez odpowiadającej mu zmiany obciążenia |
| Alarmy, dane serwisowe i informacje o czynniku chłodniczym | Łączy energetykę ze stanem technicznym | Powtarzające się alarmy, uzupełnianie czynnika, odchylenia od zaleceń producenta |
Rozdzielczość danych powinna pozwalać zobaczyć cykle pracy urządzeń. Dla szybko zmieniającej się instalacji średnia godzinowa może ukryć krótkie starty, odciążenia i oscylacje. Z kolei pojedynczy dzień pomiarów może nie objąć innych zmian produkcji albo pogody. Zakres i częstotliwość rejestracji warto więc dobrać do dynamiki układu, a nie do jednej uniwersalnej zasady.
Jak mierzyć efektywność? COP to dopiero początek
COP całego systemu
Jeżeli można zmierzyć użyteczną moc chłodniczą, warto zestawić ją z poborem mocy wszystkich urządzeń pracujących na jej wytworzenie. Dzięki temu dostajemy wskaźnik dla rzeczywistego systemu, a nie jednego urządzenia.
Załóżmy, że instalacja wytwarza wodę lodową o przepływie 50 m³/h, a różnica temperatur między powrotem i zasilaniem wynosi 4 K. Przyjmując dla przykładu gęstość wody 1000 kg/m³ i ciepło właściwe 4,18 kJ/(kg·K), moc chłodnicza wynosi około:
50 / 3600 × 1000 × 4,18 × 4 ≈ 232 kW chłodu.
Jeżeli cała instalacja pobiera w tym momencie 80 kW energii elektrycznej, to:
COP systemu ≈ 232 / 80 = 2,9.
Gdyby policzyć wyłącznie 65 kW pobierane przez sprężarki, otrzymalibyśmy COP około 3,6. Różnica nie wynika z błędu matematycznego, tylko z pominięcia 15 kW urządzeń pomocniczych. W realnym układzie z glikolem trzeba użyć rzeczywistej gęstości i ciepła właściwego dla jego stężenia oraz temperatury.
Wskaźniki, które pomagają znaleźć przyczynę
Sam COP nie odpowie, dlaczego instalacja pracuje gorzej. W analizie warto zestawiać go z innymi wskaźnikami:
- temperaturą parowania i skraplania oraz ich różnicą,
- różnicą temperatur na wymiennikach,
- mocą elektryczną przypadającą na jednostkę uzyskanego chłodu,
- kWh na tonę produktu albo inną jednostkę produkcji, jeżeli dobrze opisuje obciążenie,
- godzinami pracy i liczbą startów sprężarek,
- udziałem czasu pracy na poszczególnych poziomach obciążenia,
- mocą pomp i wentylatorów w stosunku do całego systemu,
- zużyciem energii na odszranianie,
- efektywnością w porównywalnych warunkach zewnętrznych i produkcyjnych.
Nie warto porównywać dwóch wartości COP bez sprawdzenia warunków pomiaru. Ta sama maszyna przy innej temperaturze parowania i skraplania może mieć zupełnie inną efektywność.
Jakie objawy mogą świadczyć o nieefektywnej pracy?
Nie każdy z poniższych objawów oznacza automatycznie awarię, ale każdy jest dobrym powodem do sprawdzenia danych:
- temperatura skraplania pozostaje wysoka również w chłodniejsze dni,
- temperatura parowania jest wyraźnie niższa, niż wynikałoby to z wymaganej temperatury procesu,
- sprężarki często przechodzą między obciążeniem i odciążeniem albo często się załączają,
- kilka sprężarek pracuje równolegle przy niewielkim obciążeniu,
- wentylatory lub pompy stale pracują z pełną prędkością przy zmiennym zapotrzebowaniu,
- zawory są przez większość czasu mocno przymknięte, a pompy utrzymują wysokie ciśnienie,
- parownik szybko pokrywa się szronem albo odszranianie uruchamia się częściej niż wynika z realnego oblodzenia,
- wymiennik ma rosnącą różnicę temperatur przy tej samej wydajności,
- zużycie energii rośnie mimo podobnej produkcji i porównywalnych warunków zewnętrznych,
- instalacja nie zmienia nastaw wraz z pogodą lub obciążeniem,
- operatorzy regularnie pozostawiają sterowanie w trybie ręcznym, bo automatyka nie utrzymuje stabilnych warunków,
- temperatura komory lub procesu jest stale niższa od wartości rzeczywiście potrzebnej technologicznie.
Najbardziej wartościowy jest nie pojedynczy objaw, lecz związek pomiędzy nimi. Przykładowo: wzrost temperatury skraplania, pełna prędkość wentylatorów i rosnąca różnica temperatur na zabrudzonym skraplaczu tworzą znacznie mocniejszy trop niż sam wzrost mocy sprężarki.
Co warto sprawdzić przed wymianą sprężarki lub agregatu chłodniczego?
Wymiana głównego urządzenia może być uzasadniona, ale powinna być końcem diagnostyki, a nie jej początkiem. Przed decyzją inwestycyjną warto przejść kolejno przez działania eksploatacyjne i niskonakładowe.
- Zweryfikuj wymagania temperatury. Ustal, jakiej temperatury naprawdę potrzebuje produkt lub proces i czy wszystkie odbiorniki muszą pracować na jednym poziomie.
- Sprawdź czystość wymienników. Wyczyść skraplacze i parowniki zgodnie z wymaganiami technicznymi oraz oceń, czy po czyszczeniu zmieniły się temperatury i ciśnienia.
- Przywróć właściwe przepływy. Sprawdź filtry, przepustnice, zawory, pompy, wentylatory i drożność wymienników.
- Zweryfikuj czujniki i automatykę. Błąd pomiaru temperatury lub ciśnienia może wymuszać niepotrzebnie ciężką pracę całego układu.
- Sprawdź odszranianie. Porównaj harmonogram z rzeczywistym oblodzeniem, czasem cyklu i wpływem na temperaturę komory.
- Przeanalizuj sekwencję sprężarek. Sprawdź mapy efektywności, poziomy częściowego obciążenia, liczbę startów i sposób dołączania kolejnych jednostek.
- Zoptymalizuj ciśnienie skraplania oraz nastawy medium. Wprowadź zmienne wartości zadane tylko tam, gdzie pozwalają na to urządzenia i proces.
- Sprawdź pompy i wentylatory. Oceń możliwość regulacji prędkości, likwidacji dławienia lub bypassów oraz dopasowania przepływu do zapotrzebowania.
- W chłodniach sprawdź izolację, drzwi i infiltrację powietrza. Uszkodzone uszczelnienia i długo otwarte bramy zwiększają zarówno obciążenie cieplne, jak i dopływ wilgoci.
- Wykonaj pomiar po zmianach. Dopiero porównanie przed i po przy podobnym obciążeniu pokaże, ile problemu wynikało z eksploatacji, a ile pozostaje po stronie urządzeń.
Jeżeli po tych działaniach sprężarka nadal pracuje poza efektywnym zakresem, ma niedopasowaną wydajność, zły profil pracy albo jej stan techniczny uzasadnia modernizację, można rzetelnie porównać warianty wymiany. Wtedy dobór nowej maszyny powinien opierać się na rocznym profilu obciążenia, a nie tylko na maksymalnym punkcie projektowym.
W praktyce najpierw szukałbym powodów, dla których istniejąca instalacja musi pracować z tak dużą różnicą temperatur i taką liczbą urządzeń. Dopiero później oceniałbym, czy głównym ograniczeniem rzeczywiście jest sprawność sprężarki.
Szczelność instalacji i czynnik chłodniczy
Stan napełnienia oraz szczelność mają znaczenie techniczne i eksploatacyjne. Jeżeli instalacja wykorzystuje fluorowane gazy cieplarniane, trzeba dodatkowo sprawdzić obowiązki wynikające z rozporządzenia (UE) 2024/573. Przepisy przewidują między innymi kontrole szczelności dla określonych rodzajów i ilości czynników oraz wymagania dotyczące dokumentacji. Dokładny obowiązek zależy od czynnika, jego ilości i rodzaju urządzenia, więc diagnostyka energetyczna nie zastępuje oceny zgodności serwisowej.
Free cooling: kiedy może odciążyć chłodnictwo mechaniczne?
Free cooling wykorzystuje niską temperaturę otoczenia do częściowego lub całkowitego pokrycia zapotrzebowania na chłód bez pracy sprężarki chłodniczej. W instalacjach procesowych może to oznaczać na przykład chłodzenie wody lub glikolu przez dry cooler albo układ ekonomizera, gdy temperatura zewnętrzna jest wystarczająco niska.
Ocena potencjału wymaga zestawienia:
- wymaganej temperatury medium chłodzącego,
- minimalnej różnicy temperatur potrzebnej na wymienniku,
- przebiegu temperatury zewnętrznej w roku,
- profilu zapotrzebowania na chłód,
- mocy pomp i wentylatorów w trybie free coolingu,
- kosztu i ograniczeń hydraulicznych dodatkowego wymiennika.
Free cooling zwykle ma większy potencjał w obiegach o wyższej temperaturze chłodzenia niż w instalacjach wymagających głębokiego mrożenia. Nie powinien być więc dopisywany do projektu jako automatyczna oszczędność — trzeba policzyć liczbę godzin, w których warunki rzeczywiście pozwolą odciążyć sprężarki. DOE również wskazuje wykorzystanie ekonomizerów wodnych jako jedno z działań dla systemów chłodzenia procesowego.
Odzysk ciepła z chłodnictwa: korzyść tylko wtedy, gdy bilans całego układu się poprawia
Instalacja chłodnicza odbiera ciepło z procesu i oddaje je po stronie skraplacza razem z energią dostarczoną do sprężarki. To tworzy naturalne źródło ciepła odpadowego, które można wykorzystać na przykład do podgrzewania wody lub innego procesu.
Nie należy jednak sztucznie podnosić temperatury skraplania tylko po to, aby uzyskać cieplejsze medium, bez sprawdzenia wpływu na zużycie energii sprężarek. Dobry wariant odzysku ciepła powinien zmniejszać łączne zużycie energii zakładu, a nie przenosić koszt z kotłowni na maszynownię chłodniczą.
Szerszy sposób oceny źródła, odbiornika, profilu czasowego i temperatur opisujemy oddzielnie w artykule Odzysk ciepła w przemyśle.
Jak powinien wyglądać audyt efektywności energetycznej instalacji chłodniczej?
Rzetelna analiza nie polega na wykonaniu jednego pomiaru mocy. Powinna połączyć dokumentację, dane historyczne i pomiary w różnych stanach pracy.
1. Ustalenie granic i funkcji układu
Najpierw trzeba rozrysować, które urządzenia wytwarzają chłód, które go transportują, które odbierają ciepło i jakie są wymagania procesu. Osobno należy potraktować grupy o różnych temperaturach parowania, jeżeli faktycznie pracują na innych poziomach.
2. Bilans energii i chłodu
Do profilu poboru energii elektrycznej przypisuje się dostępne dane o wydajności chłodniczej, przepływach, temperaturach oraz obciążeniu produkcyjnym. Jeżeli brakuje podliczników, często potrzebne są pomiary czasowe na sprężarkach, pompach i wentylatorach.
3. Rejestracja warunków pracy
W tym samym czasie warto zbierać ciśnienia, temperatury, prędkości, stany załączeń, sygnały automatyki i warunki zewnętrzne. Dzięki temu można połączyć wzrost energii z konkretną przyczyną.
4. Analiza częściowego obciążenia i sterowania
Sprawdza się, jak instalacja zachowuje się przy małym, średnim i dużym zapotrzebowaniu. Szczególnie ważne są sekwencje urządzeń, stabilność ciśnień, nastawy pływające, praca falowników oraz częste przełączenia.
5. Lista działań od eksploatacyjnych do inwestycyjnych
Najpierw należy wycenić korekty nastaw, serwis, czyszczenie, kalibrację, zmianę harmonogramów i logiki sterowania. Dopiero później porównuje się większe modernizacje: wymienniki, nowe sprężarki, rozdzielenie obiegów, automatykę, free cooling lub odzysk ciepła.
6. Weryfikacja efektu
Każde usprawnienie powinno mieć punkt odniesienia i sposób pomiaru po wdrożeniu. Przy większych przedsięwzięciach analizę instalacji chłodniczej warto włączyć do szerszego zakresu audytów energetycznych i pomiarów, tak aby ocenić ją razem z pozostałymi istotnymi odbiornikami i procesami w zakładzie.
Co wynika z takiej analizy dla zakładu?
Najważniejszy wniosek jest prosty: nie należy oceniać chłodnictwa przemysłowego wyłącznie przez sprawność sprężarki. Wysoki pobór energii może być skutkiem niepotrzebnie dużego sprężu, zabrudzonych wymienników, złej sekwencji pracy, nadmiernych przepływów, odszraniania albo nastaw, które nie odpowiadają aktualnej produkcji.
Dobrze wykonana diagnostyka powinna rozdzielić trzy grupy działań:
- zmiany eksploatacyjne i serwisowe, które można wdrożyć bez wymiany głównych urządzeń,
- zmiany w automatyce i sterowaniu, które poprawiają pracę całego systemu przy zmiennym obciążeniu,
- inwestycje, których efekt uzasadnia pomiar i analiza rocznego profilu pracy.
Jeżeli zakład planuje modernizację chłodnictwa, warto zacząć od pomiarów i odtworzenia rzeczywistego profilu pracy. Taki audyt pozwala oddzielić problemy eksploatacyjne od ograniczeń urządzeń i dopiero na tej podstawie porównać warianty inwestycyjne.
FAQ – efektywność energetyczna urządzeń i instalacji chłodniczych
Jak ocenić efektywność energetyczną urządzeń chłodniczych?
Nie wystarczy odczytać COP sprężarki z karty katalogowej. Trzeba zestawić uzyskaną moc chłodniczą z poborem energii całego układu oraz sprawdzić temperatury parowania i skraplania, częściowe obciążenie, pracę pomp i wentylatorów, odszranianie oraz warunki zewnętrzne. Dopiero taki pomiar pokazuje efektywność instalacji w rzeczywistym procesie.
Czy wymiana sprężarki chłodniczej zawsze daje największą oszczędność?
Nie. Jeżeli sprężarka pracuje przy zbyt niskim ciśnieniu ssania, zbyt wysokim ciśnieniu skraplania albo w źle dobranej sekwencji, nowa maszyna może nadal pracować w niekorzystnych warunkach. Najpierw warto usunąć przyczyny zwiększające obciążenie całego układu, a dopiero potem porównać urządzenia.
Co ma większe znaczenie: temperatura parowania czy skraplania?
Obie. O pracy sprężarki decyduje różnica warunków między stroną niskiego i wysokiego ciśnienia. Dlatego jednocześnie szuka się możliwości podniesienia temperatury parowania oraz obniżenia temperatury skraplania, o ile pozwala na to proces i wymagania techniczne urządzeń.
Jak długo trzeba mierzyć instalację chłodniczą?
Nie ma jednego prawidłowego okresu dla każdego zakładu. Pomiary powinny objąć charakterystyczne stany obciążenia: produkcję wysoką i niską, cykle odszraniania, zmiany pogodowe oraz pracę różnych kombinacji urządzeń. W instalacji o szybko zmieniającym się obciążeniu potrzebna jest również odpowiednio krótka częstotliwość zapisu danych.
Czy free cooling zawsze opłaca się w chłodnictwie przemysłowym?
Nie. Zależy od wymaganej temperatury medium, lokalnego klimatu, liczby godzin z odpowiednio niską temperaturą zewnętrzną, mocy pomp i wentylatorów oraz kosztu wymienników i automatyki. Potencjał trzeba policzyć dla konkretnego profilu rocznego.
Dlaczego chłodnia zużywa więcej energii mimo podobnej produkcji?
Przyczyną może być wyższa temperatura lub wilgotność zewnętrzna, cieplejszy wsad, częstsze otwarcia drzwi, pogorszenie pracy wymienników, zmiana nastaw, większa liczba cykli odszraniania albo inna sekwencja sprężarek. Dlatego sam miesięczny odczyt kWh nie wystarcza do diagnozy.
Źródła i materiały techniczne
- U.S. Department of Energy – Industrial Refrigeration, Better Buildings & Better Plants
- U.S. Department of Energy – Process Cooling and HVAC, Better Buildings & Better Plants
- UK Government Energy Technology List – Refrigeration Compressors
- Oak Ridge National Laboratory / U.S. DOE – review of frost and defrost technologies
- Rozporządzenie Parlamentu Europejskiego i Rady (UE) 2024/573 w sprawie fluorowanych gazów cieplarnianych